
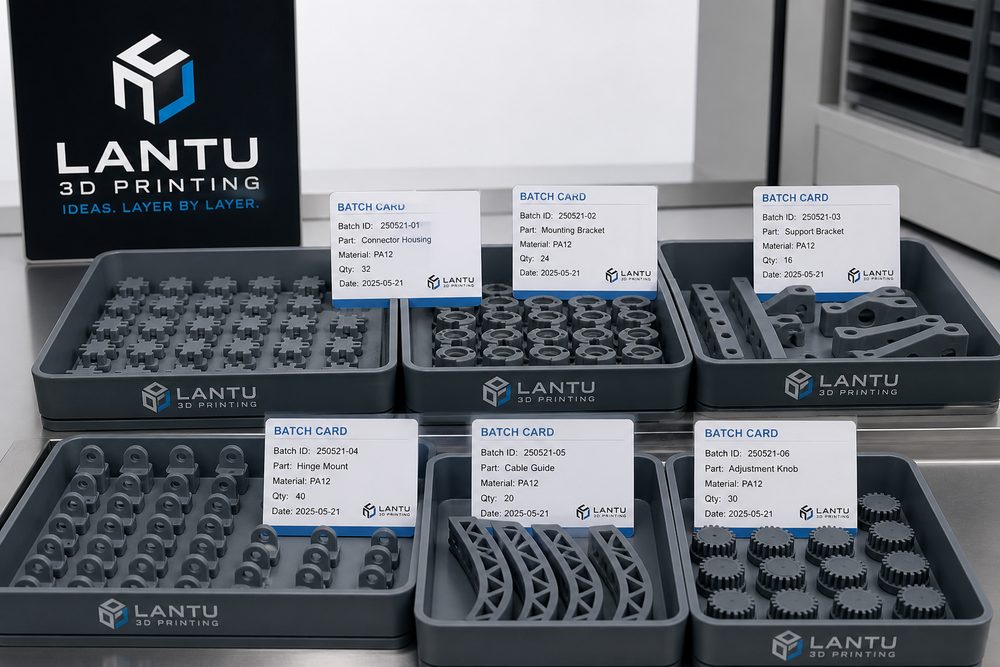
導入:小ロットの注文はSKUが多く、数量が少なく、変更も速いため、単品試作の管理方法をそのまま当てはめると、バージョンの混乱や手戻りが起きやすい
サンプル品から小ロットへ:3Dプリント生産管理で「作るほど乱れる」を防ぐ方法は、単なる技術問題ではなく、顧客要件、モデルデータ、工程選定、スケジューリングと納品、さらにアフターレビューまでを含むシステム設計です。ブループリント三次元のような、設計図から実物納品までのライフサイクル全体を管理するプラットフォームにとって重要なのは、「印刷できるか」ではなく、不確定な要件を計画可能で、追跡可能で、納品可能な製造フローへ変えられるかどうかです。業界でよくある誤りは、設備パラメータだけに注目し、注文バッチ、検証ポイント、品質記録、部門間の情報フローを見落とすことです。その結果、手戻り、納期遅延、コストの暴走につながります。本稿では、3Dプリントの小ロット生産管理を軸に、小ロット製造の場面に合わせて、実践可能な方法の枠組みを示します。
1、まず「生産可能な版」を定義してから量産工程に入る
サンプル品の確認後は、モデルの版数、材料グレード、層厚、配置方向、後処理方法、検収基準を必ず固定します。STL/STEPファイルには版数管理を導入し、重要寸法、公差等級、表面要件を生産指示書に記載することを推奨します。SLSナイロン部品では、層厚、充填方向、粉末の刷新比率、染色バッチを必須項目にできます。SLA樹脂部品では、サポート位置、洗浄時間、二次硬化パラメータを記録すべきです。これらの情報が安定して初めて、注文はサンプル状態から小ロット状態へ切り替えられます。
2、口頭の段取りではなく、バッチ単位の指示書を使う
小ロットだからといって、入った順に作ればよいわけではありません。20個の注文を5回に分けて印刷すると、色、寸法、表面状態に明らかな差が出る可能性があります。より安定した方法は、材料、設備、納期、後処理方法ごとにバッチ指示書を作成し、各バッチの数量、予備品の比率、抜き取り検査の比率を明確にすることです。経験上、機能部品は工程予備品を3%から8%、外観部品は後処理ロスを見込んで5%から10%に設定できます。
3、品質管理は初回品・工程中・最終品をすべてカバーする
初回品の確認は方向性の問題を解決し、工程中の抜き取り検査はばらつきの問題を解決し、最終品の再確認は納品の問題を解決します。寸法部品には、ノギス、ゲージ、三次元測定機を用いて重要寸法を記録するのがよいでしょう。組立部品では、組立写真と干渉箇所の説明を残す必要があります。外観部品については、色差、積層痕、傷、研磨境界の判定サンプルを整備します。品質記録は軽量であるほど運用しやすいですが、設備、材料ロット、作業者まで追跡できなければなりません。
4、納品リズムには後処理の時間を確保する
多くの遅延は、印刷工程ではなく、取り外し、粉末除去、洗浄、硬化、研磨、塗装、梱包などの工程で発生します。小ロット注文を管理する際は、印刷完了を生産完了と同一視せず、後処理時間を計画に組み込むべきです。塗装や染色が必要な部品については、同色バッチをまとめ、24時間以上の乾燥と再検査の時間を確保することを推奨します。
まとめ:経験を再現可能な納品能力に変える
サンプル品から小ロットへ:3Dプリント生産管理で「作るほど乱れる」を防ぐ核心は、散在する経験を標準動作へ落とし込むことです。つまり、要件には入口があり、判断には根拠があり、工程には記録があり、異常にはクローズドループがあり、結果は振り返り可能であることです。企業は、まず頻度の高い品目か、代表的な顧客案件の一つから始め、最小限で使えるプロセスを整備し、その後、材料ライブラリ、工程ライブラリ、見積ルール、品質トレーサビリティシステムへと段階的に拡張するのが望ましいです。ブループリント三次元が重視しているのは、まさに設計図から実物納品へつながる連続的な能力の構築であり、3Dプリントを単なるサンプル作成ツールではなく、企業の迅速な検証、小ロット生産、オンデマンド製造を支える信頼できる節点へと変えることです。