
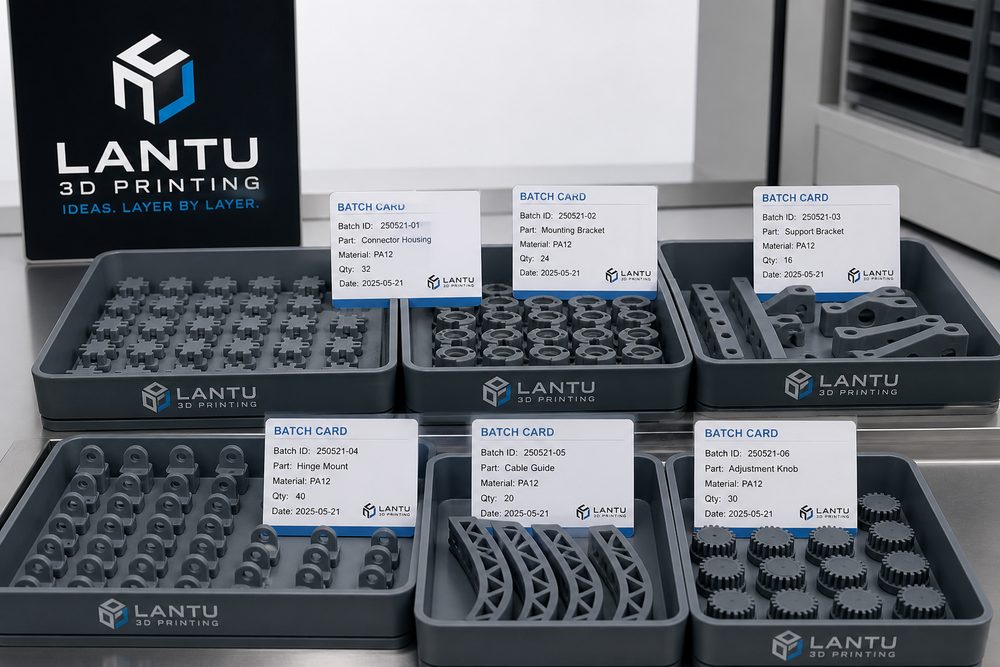
Введение: заказы на малые партии обычно содержат много SKU, имеют малые объемы и быстро меняются; если управлять ими как единичными прототипами, легко получить путаницу версий и переделки
От образца до малой серии: как управлять 3D-печатью, чтобы не скатиться в хаос — это не вопрос одной технологии, а системная задача, охватывающая путь от запроса клиента, данных модели и выбора процесса до планирования, отгрузки и послепроектного анализа. Для таких платформ полного жизненного цикла, как «Ланьту 3D», которые сопровождают клиента от чертежа/дизайна до физической поставки, важно не «можно ли напечатать», а может ли система превратить неопределенный запрос в производственный процесс, который можно планировать, отслеживать и своевременно сдавать. Распространенная ошибка участников отрасли — сосредотачиваться только на параметрах оборудования и игнорировать партии заказов, контрольные точки, записи о качестве и информационные потоки между подразделениями; в итоге возникают переделки, срывы сроков или неконтролируемый рост затрат. В этой статье, посвященной управлению малосерийным производством в 3D-печати, мы, опираясь на сценарии малой серии, предложим практическую рамку действий.
1. Сначала определите «производственную версию», а затем переходите к серийному этапу
После подтверждения образца необходимо зафиксировать версию модели, марку материала, толщину слоя, ориентацию при укладке, способ постобработки и критерии приемки. Рекомендуется управлять файлами STL/STEP с помощью номеров версий и включать в производственную карту ключевые размеры, класс допусков и требования к поверхности. Для деталей из нейлона, напечатанных методом SLS, в обязательном порядке следует указывать толщину слоя, направление заполнения, долю обновления порошка и номер партии окрашивания; для деталей из фотополимерной смолы, напечатанных методом SLA, необходимо фиксировать расположение поддержек, время промывки и параметры вторичного отверждения. Только после стабилизации этих данных заказ можно переводить из состояния образца в состояние малой серии.
2. Используйте производственные партии вместо устного планирования
Малая серия не означает «печать по мере поступления». Если заказ на 20 изделий разбить на 5 отдельных запусков печати, могут появиться заметные различия по цвету, размеру и состоянию поверхности. Более надежный подход — формировать партийные листы по материалу, оборудованию, сроку поставки и способу постобработки, четко определяя количество изделий в каждой партии, долю запасных единиц и процент выборочного контроля. По опыту, для функциональных деталей можно закладывать 3%–8% технологического резерва, а для изделий с высокими требованиями к внешнему виду — с учетом потерь при постобработке — увеличивать этот показатель до 5%–10%.
3. Контроль качества должен охватывать первую, промежуточную и последнюю детали
Подтверждение первой детали решает вопрос ориентации, выборочный контроль в процессе — проблему колебаний, а проверка последней детали — вопрос поставки. Для размерных деталей рекомендуется использовать штангенциркуль, калибры-пробки или координатно-измерительную машину для фиксации ключевых размеров; для сборочных изделий следует сохранять фотографии сборки и описания мест интерференции; для изделий с внешними требованиями необходимо создать эталонные образцы для оценки цветового различия, следов слоев, царапин и границ шлифовки. Чем легче по форме учет качества, тем проще его выполнять, но он обязательно должен позволять отследить оборудование, номер партии материала и оператора.
4. В графике поставки нужно заранее предусмотреть окно на постобработку
Во многих случаях задержка возникает не на этапе печати, а при снятии деталей, удалении порошка, промывке, отверждении, шлифовке, окраске, упаковке и других операциях. При управлении заказами малой серии необходимо включать время на постобработку в план, а не считать завершение печати равным завершению производства. Для деталей, которым требуется окраска или тонирование, рекомендуется объединять партии одного цвета и закладывать окно не менее 24 часов на сушку и повторную проверку.
Итог: превратить опыт в воспроизводимую способность к поставкам
Суть того, как управлять 3D-печатью от образца до малой серии, чтобы не скатиться в хаос, заключается в том, чтобы превратить разрозненный опыт в стандартные действия: запрос должен иметь точку входа, решения — основание, процесс — запись, отклонения — замкнутый цикл, а результат — возможность последующего анализа. Рекомендуется начать с одной часто заказываемой позиции или одного типичного проекта клиента, сначала выстроить минимально достаточный процесс, а затем постепенно расширять его до библиотеки материалов, библиотеки процессов, правил расчета цены и системы прослеживаемости качества. Именно такую непрерывную способность — от проектного чертежа до физической поставки — и развивает «Ланьту 3D», чтобы 3D-печать была не просто инструментом для образцов, а надежным звеном в быстрой проверке, малосерийном производстве и изготовлении по требованию.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.