
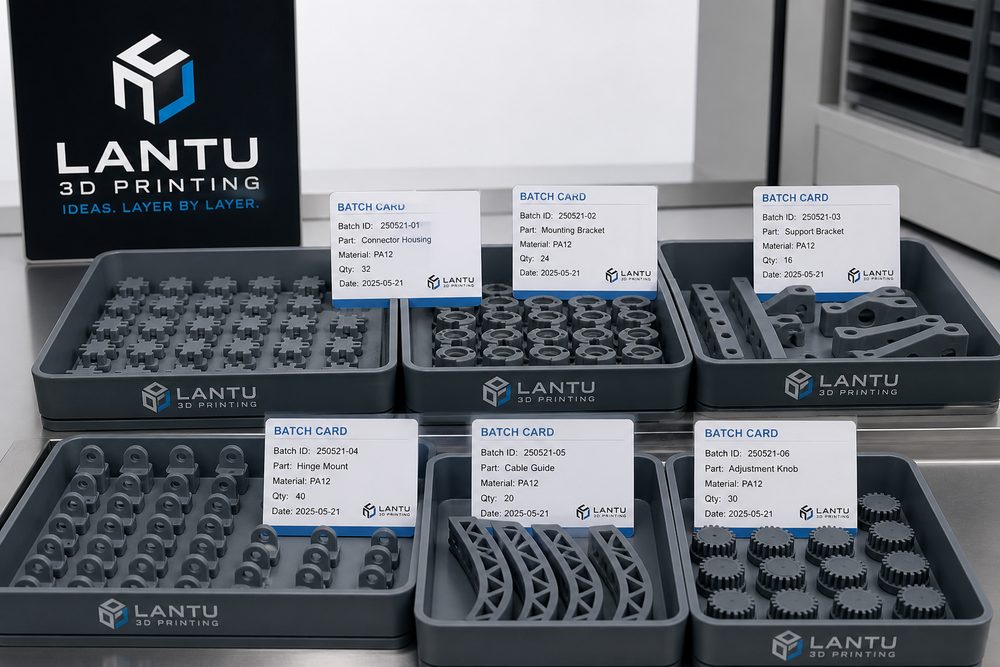
引言:小批量订单通常SKU多、数量少、变更快,若仍按单件打样方式管理,很容易出现版本混乱和返工
从样件到小批量:3D打印生产管理如何避免“越做越乱”并不是单一技术问题,而是从客户需求、模型数据、工艺选择、排产交付到售后复盘的系统工程。对蓝图三维这样的从蓝图/设计到实物交付的全生命周期管理平台而言,关键不是“能不能打印”,而是能否把不确定需求转化为可计划、可追溯、可交付的制造流程。行业从业者常见的误区是只关注设备参数,却忽略订单批次、验证节点、质量记录和跨部门信息流,最终造成返工、延期或成本失控。本文围绕3D打印小批量生产管理,结合小批量制造场景,给出可落地的方法框架。
1、先定义“可生产版本”,再进入批量环节
样件确认后必须冻结模型版本、材料牌号、层厚、摆放方向、后处理方式和验收标准。建议使用版本号管理STL/STEP文件,并把关键尺寸、公差等级、表面要求写入生产卡。对于SLS尼龙件,可将层厚、填充方向、粉末刷新比例、染色批次作为必填项;对于SLA树脂件,应记录支撑位置、清洗时长和二次固化参数。只有当这些信息稳定后,订单才能从样品状态切换为小批量状态。
2、用批次单替代口头排产
小批量并不等于随到随做。一个20件订单如果拆成5次打印,颜色、尺寸和表面状态可能出现明显差异。更稳妥的做法是按材料、设备、交期和后处理方式建立批次单,明确每批数量、备用件比例和抽检比例。经验上,功能件可设置3%至8%的过程备件,外观件可根据后处理损耗提高到5%至10%。
3、质量控制要覆盖首件、过程和末件
首件确认解决方向问题,过程抽检解决波动问题,末件复核解决交付问题。尺寸件建议使用卡尺、塞规或三坐标记录关键尺寸;装配件应保留装配照片和干涉点说明;外观件则要建立色差、层纹、划痕和打磨边界的判定样板。质量记录越轻量越容易执行,但必须能追溯到设备、材料批号和操作者。
4、交付节奏要预留后处理窗口
很多延期并非发生在打印阶段,而是发生在拆件、去粉、清洗、固化、打磨、喷漆、包装等环节。管理小批量订单时,应把后处理时间写入计划,而不是把打印完成等同于生产完成。对需喷漆或染色的零件,建议合并同色批次并预留24小时以上的干燥与复检窗口。
总结:把经验变成可复制的交付能力
从样件到小批量:3D打印生产管理如何避免“越做越乱”的核心,是把零散经验沉淀为标准动作:需求有入口、判断有依据、过程有记录、异常有闭环、结果可复盘。建议企业从一个高频品类或一个典型客户项目开始,先建立最小可用流程,再逐步扩展到材料库、工艺库、报价规则和质量追溯系统。蓝图三维关注的正是这种从设计蓝图到实体交付的连续能力建设,让3D打印不只是样件工具,而成为企业快速验证、小批量生产和按需制造的可靠节点。