
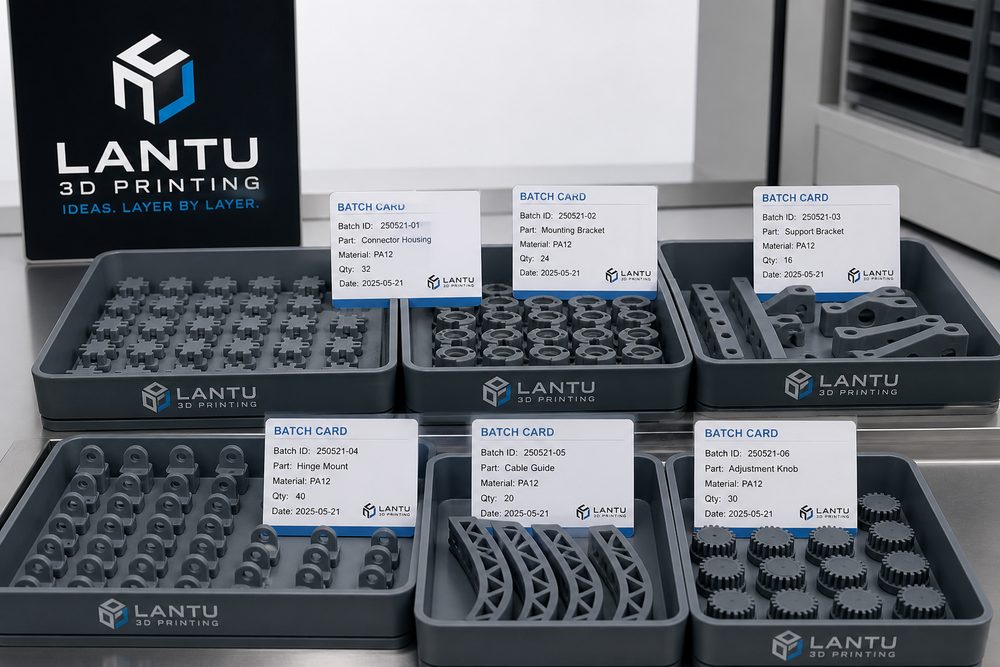
Introdução: pedidos de pequenos lotes geralmente têm muitos SKUs, poucas unidades e mudanças rápidas; se ainda forem geridos como protótipos unitários, é muito fácil ocorrer confusão de versões e retrabalho
Da amostra à pequena série: como a gestão da produção em impressão 3D evita o caos crescente não é uma questão de tecnologia isolada, mas sim um projeto sistêmico que vai das necessidades do cliente, dos dados do modelo e da escolha do processo até o sequenciamento da produção, a entrega e a análise pós-venda. Para uma plataforma de gestão do ciclo de vida completo, da planta/da concepção ao produto físico, como a lantu3D, o ponto central não é “se é possível imprimir”, e sim se é possível transformar demandas incertas em um fluxo de fabricação planejável, rastreável e entregável. Um erro comum no setor é concentrar-se apenas nos parâmetros das máquinas e ignorar lotes de pedidos, pontos de validação, registros de qualidade e o fluxo de informação entre departamentos, o que acaba gerando retrabalho, atrasos ou custos fora de controle. Este artigo, com foco na gestão da produção em pequenos lotes na impressão 3D, apresenta um framework prático com base em cenários de fabricação em pequena série.
1. Defina primeiro a “versão produzível” e só depois entre na etapa de lote
Após a confirmação da amostra, é obrigatório congelar a versão do modelo, o grau do material, a espessura de camada, a orientação de posicionamento, o método de pós-processamento e os critérios de aceitação. Recomenda-se gerenciar os arquivos STL/STEP com números de versão e registrar na ficha de produção as dimensões críticas, os níveis de tolerância e os requisitos de acabamento superficial. Para peças em nylon produzidas por SLS, a espessura de camada, a direção do preenchimento, a taxa de renovação do pó e o lote de tingimento devem ser campos obrigatórios; para peças em resina por SLA, devem ser registrados a posição dos suportes, o tempo de limpeza e os parâmetros de cura secundária. Somente quando essas informações estiverem estáveis o pedido poderá sair do estado de amostra e passar para o estado de pequena série.
2. Use uma ordem de lote em vez de um planejamento verbal
Pequena série não significa produzir assim que o pedido chega. Um pedido de 20 unidades, se dividido em 5 ciclos de impressão, pode apresentar diferenças perceptíveis de cor, dimensão e acabamento superficial. A abordagem mais segura é criar ordens de lote com base em material, equipamento, prazo de entrega e método de pós-processamento, deixando claros a quantidade por lote, a proporção de peças reserva e a taxa de inspeção por amostragem. Pela experiência, peças funcionais podem ter de 3% a 8% de peças de reserva no processo; peças de aparência podem exigir 5% a 10%, dependendo da perda no pós-processamento.
3. O controle de qualidade deve cobrir a primeira peça, o processo e a última peça
A confirmação da primeira peça resolve problemas de direção e orientação; a inspeção por amostragem no processo resolve variações; e a verificação da última peça garante a entrega. Para peças dimensionais, recomenda-se usar paquímetros, calibres de passagem ou CMM para registrar dimensões críticas; para peças de montagem, devem ser mantidas fotos da montagem e descrições dos pontos de interferência; já para peças de aparência, é necessário criar amostras de referência para critérios de diferença de cor, marcas de camada, arranhões e limites de lixamento. Quanto mais leve for o registro de qualidade, mais fácil será executá-lo, mas ele deve sempre permitir rastrear o equipamento, o lote do material e o operador.
4. O ritmo de entrega deve reservar uma janela para o pós-processamento
Muitos atrasos não ocorrem na etapa de impressão, mas sim na desmontagem, remoção de pó, limpeza, cura, lixamento, pintura, embalagem e outras etapas. Ao gerir pedidos de pequena série, o tempo de pós-processamento deve ser incluído no plano, e não se deve considerar a impressão concluída como sinônimo de produção concluída. Para peças que exigem pintura ou tingimento, recomenda-se agrupar lotes da mesma cor e reservar uma janela de secagem e reinspeção de pelo menos 24 horas.
Conclusão: transformar experiência em capacidade de entrega replicável
Da amostra à pequena série: como a gestão da produção em impressão 3D evita o caos crescente tem como essência transformar experiência dispersa em ações padronizadas: a demanda tem uma porta de entrada, os julgamentos têm base, o processo tem registros, as anomalias têm fechamento e os resultados podem ser analisados posteriormente. Recomenda-se que as empresas comecem por uma categoria de alta frequência ou por um projeto típico de cliente, construam primeiro o menor processo viável e, depois, expandam gradualmente para uma biblioteca de materiais, uma biblioteca de processos, regras de precificação e um sistema de rastreabilidade de qualidade. O foco da lantu3D é justamente essa capacidade contínua de construir, da concepção ao produto entregue, para que a impressão 3D deixe de ser apenas uma ferramenta de prototipagem e se torne um elo confiável para validação rápida, produção em pequenos lotes e fabricação sob demanda.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.