
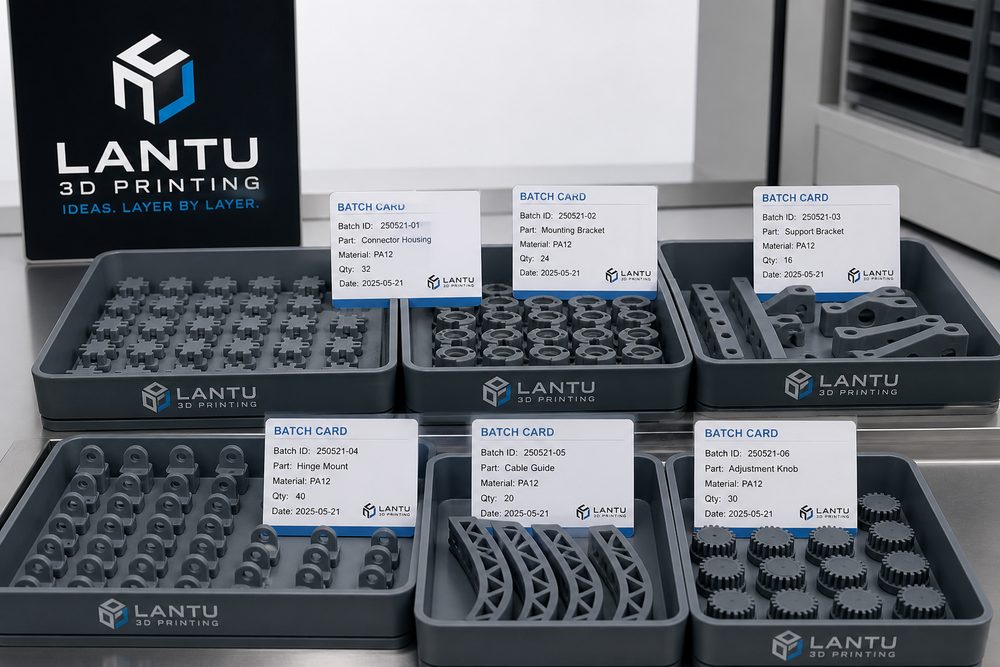
Introduzione: gli ordini in piccola serie hanno spesso molti SKU, quantità ridotte e cambiamenti rapidi; se vengono gestiti ancora come semplici prototipi singoli, è facile incorrere in confusione di versioni e rilavorazioni
Dal campione alla piccola serie: come la gestione della produzione nella stampa 3D può evitare il caos crescente non è un semplice problema tecnico, ma un progetto sistemico che va dalle esigenze del cliente, ai dati del modello, alla scelta del processo, fino alla pianificazione della produzione, alla consegna e al riesame post-vendita. Per piattaforme di gestione del ciclo di vita completo come lantu3D, che coprono il percorso dal progetto/disegno all’oggetto fisico consegnato, la questione chiave non è “si può stampare oppure no”, ma se sia possibile trasformare esigenze incerte in un processo produttivo pianificabile, tracciabile e consegnabile. Un errore comune nel settore è concentrarsi solo sui parametri delle macchine, trascurando lotti d’ordine, punti di verifica, registri qualità e flussi informativi interfunzionali, con il risultato finale di rilavorazioni, ritardi o costi fuori controllo. Questo articolo, incentrato sulla gestione della produzione in piccola serie nella stampa 3D, propone un quadro di metodi applicabili nei contesti di manifattura a basso volume.
1. Definire prima la “versione producibile”, poi entrare nella fase di serie
Dopo la conferma del campione, è necessario congelare la versione del modello, il grado del materiale, lo spessore di strato, l’orientamento di stampa, il tipo di post-elaborazione e i criteri di accettazione. Si consiglia di gestire i file STL/STEP con numeri di versione e di inserire nella scheda di produzione le dimensioni chiave, i livelli di tolleranza e i requisiti di finitura superficiale. Per i componenti in nylon SLS, si possono rendere obbligatori spessore di strato, direzione di riempimento, rapporto di rigenerazione della polvere e lotto di tintura; per i pezzi in resina SLA, vanno registrate la posizione dei supporti, il tempo di lavaggio e i parametri di post-indurimento. Solo quando queste informazioni sono stabili l’ordine può passare da stato di campione a stato di piccola serie.
2. Usare una scheda di lotto al posto della pianificazione verbale
Piccola serie non significa “produrre appena arriva l’ordine”. Se un ordine da 20 pezzi viene suddiviso in 5 stampe, il colore, le dimensioni e lo stato superficiale possono mostrare differenze evidenti. Un approccio più solido consiste nel creare schede di lotto in base a materiale, macchina, tempi di consegna e metodo di post-elaborazione, definendo chiaramente la quantità per lotto, la percentuale di pezzi di riserva e la proporzione di campionamento. In base all’esperienza, per i pezzi funzionali si può prevedere un 3%–8% di ricambi di processo; per i pezzi estetici, a seconda delle perdite di post-elaborazione, la quota può salire al 5%–10%.
3. Il controllo qualità deve coprire primo pezzo, processo e ultimo pezzo
La conferma del primo pezzo risolve i problemi di orientamento, il campionamento durante il processo risolve le variazioni, la verifica dell’ultimo pezzo risolve i problemi di consegna. Per i pezzi dimensionali si consiglia di usare calibro, tamponi o macchina di misura a coordinate per registrare le dimensioni chiave; per i pezzi da assemblare è opportuno conservare foto di montaggio e note sui punti di interferenza; per i pezzi estetici, invece, è necessario creare campioni di riferimento per la valutazione di differenze di colore, linee di strato, graffi e limiti di carteggiatura. Più il registro qualità è leggero, più è facile da applicare, ma deve sempre consentire la tracciabilità alla macchina, al lotto di materiale e all’operatore.
4. Il ritmo di consegna deve prevedere una finestra per la post-elaborazione
Molti ritardi non avvengono nella fase di stampa, ma in quelle di rimozione dei pezzi, depolverizzazione, lavaggio, indurimento, lucidatura, verniciatura e imballaggio. Quando si gestiscono ordini in piccola serie, il tempo di post-elaborazione deve essere incluso nel piano, invece di considerare la sola fine della stampa come fine della produzione. Per i componenti da verniciare o tingere, si consiglia di unificare i lotti dello stesso colore e di prevedere una finestra di asciugatura e ricontrollo di almeno 24 ore.
Conclusione: trasformare l’esperienza in una capacità di consegna replicabile
Dal campione alla piccola serie: come la gestione della produzione nella stampa 3D può evitare il caos crescente ha un nucleo semplice: trasformare un’esperienza frammentata in azioni standardizzate — l’esigenza ha un ingresso, il giudizio ha una base, il processo ha una registrazione, le anomalie hanno una chiusura e i risultati possono essere riesaminati. Si consiglia alle aziende di partire da una categoria ad alta frequenza o da un progetto cliente tipico, costruendo prima un processo minimo ma utilizzabile, per poi estenderlo gradualmente a librerie materiali, librerie di processo, regole di preventivazione e sistemi di tracciabilità qualità. lantu3D si concentra proprio su questa costruzione di capacità continua, dal disegno alla consegna fisica, affinché la stampa 3D non sia solo uno strumento di prototipazione, ma diventi un nodo affidabile per la validazione rapida, la produzione in piccola serie e la manifattura on-demand delle imprese.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.