
Inleiding: kleine orders hebben meestal veel SKU’s, kleine aantallen en snelle wijzigingen; als ze nog steeds worden beheerd als enkelstuks-prototypes, ontstaan al snel versieverwarring en rework
Van proefmodel tot kleine serie: hoe 3D-printproductiebeheer voorkomt dat het “steeds rommeliger wordt” is geen enkelvoudig technisch vraagstuk, maar een systeemwerk waarin klantbehoeften, modeldata, proceskeuze, productieplanning, levering en nacontrole samenkomen. Voor platforms zoals Blauwdruk 3D, die het volledige levenscyclusbeheer van blauwdruk/ontwerp tot fysieke levering verzorgen, is de kernvraag niet “kunnen we printen?”, maar of we onzekere behoeften kunnen omzetten in een planbaar, traceerbaar en leverbaar productieproces. Een veelvoorkomende misvatting in de sector is dat men alleen naar machineparameters kijkt, terwijl orderbatches, verificatiemomenten, kwaliteitsregistraties en informatie-uitwisseling tussen afdelingen worden genegeerd. Het resultaat is rework, vertraging of kosten die uit de hand lopen. Dit artikel behandelt 3D-printproductiebeheer voor kleine series en geeft, aansluitend op kleine-serieproductie, een praktisch toepasbaar kader.
1. Definieer eerst een “produceerbare versie” en ga pas daarna naar de batchfase
Nadat het proefmodel is goedgekeurd, moeten de modelversie, materiaalsoort, laagdikte, oriëntatie, nabehandelingsmethode en acceptatiecriteria worden vastgezet. Het wordt aanbevolen om STL-/STEP-bestanden met versienummers te beheren en kritieke afmetingen, toleranties en oppervlakte-eisen op de productiefiche te vermelden. Voor SLS-nylon onderdelen kunnen laagdikte, vulrichting, het percentage poederverversing en de kleurbatch als verplichte velden worden opgenomen; voor SLA-harsonderdelen moeten de steunposities, reinigingstijd en parameters voor de nabitharding worden vastgelegd. Alleen wanneer deze informatie stabiel is, kan een order van proefmodelstatus naar kleine-seriestatus worden overgezet.
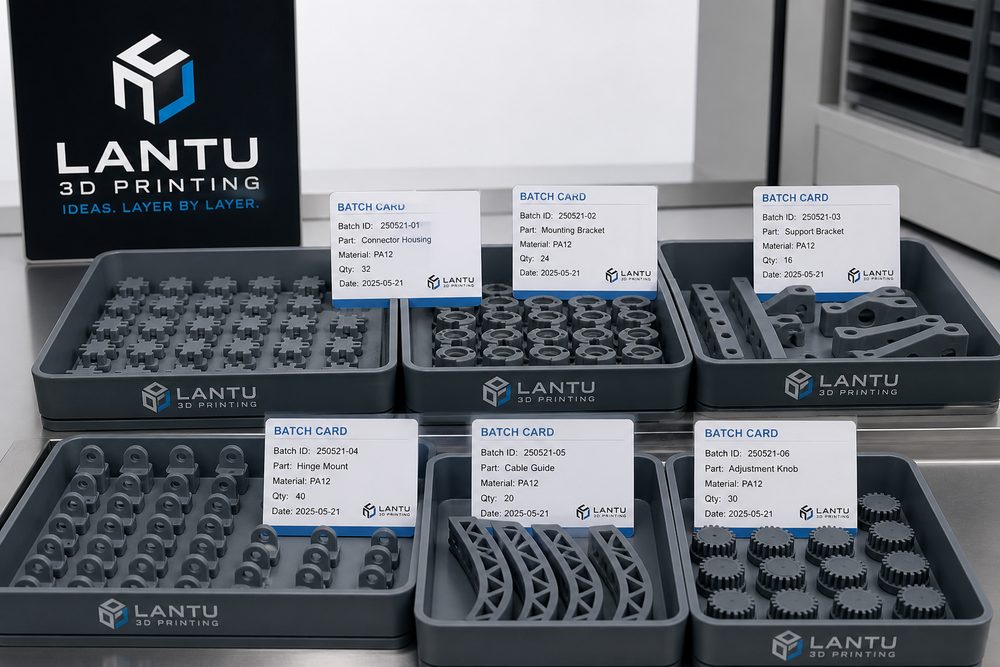
2. Gebruik batchbonnen in plaats van mondelinge planning
Kleine serie betekent niet dat alles direct bij binnenkomst wordt geproduceerd. Als een order van 20 stuks in 5 printbeurten wordt opgesplitst, kunnen kleur, maat en oppervlak duidelijk verschillen. Een veiligere aanpak is om op basis van materiaal, machine, levertijd en nabehandelingsmethode batchbonnen op te stellen, met duidelijke afspraken over batchgrootte, reserveonderdelen en steekproefpercentage. In de praktijk kan voor functionele onderdelen 3% tot 8% procesreserve worden ingesteld, terwijl voor zichtdelen het percentage, afhankelijk van nabehandelingsverlies, kan worden verhoogd naar 5% tot 10%.
3. Kwaliteitscontrole moet eerste stuk, proces en laatste stuk omvatten
De eerste-stukkeuring lost richtingsproblemen op, steekproeven tijdens het proces lossen variaties op, en de eindcontrole voorkomt leveringsproblemen. Voor maatvaste onderdelen wordt aanbevolen om kritieke maten vast te leggen met een schuifmaat, pasmallen of een 3D-coördinatenmeetmachine; assemblageonderdelen moeten assemblagefoto’s en uitleg over interferentiepunten bewaren; zichtdelen moeten daarentegen referentiestandaarden hebben voor kleurverschil, laaglijnen, krassen en schuurbereiken. Hoe lichter de kwaliteitsregistratie, hoe eenvoudiger deze is uit te voeren, maar ze moet wel herleidbaar zijn naar machine, materiaalbatch en operator.
4. Leveringsritme moet ruimte laten voor nabehandeling
Veel vertraging ontstaat niet in de printfase, maar tijdens ontladen, poederverwijdering, reinigen, uitharden, schuren, spuiten, verpakken en vergelijkbare stappen. Bij het beheer van kleine orders moet de nabehandelingstijd in de planning worden opgenomen, in plaats van het moment waarop het printen klaar is gelijk te stellen aan productievoltooiing. Voor onderdelen die gespoten of gekleurd moeten worden, wordt aanbevolen om batches met dezelfde kleur te combineren en een droog- en hercontrolevenster van minimaal 24 uur in te plannen.
Conclusie: maak van ervaring een reproduceerbaar leveringsvermogen
Van proefmodel tot kleine serie: de kern van hoe 3D-printproductiebeheer voorkomt dat het “steeds rommeliger wordt”, is het vastleggen van losse ervaring in standaardacties: er is een ingang voor eisen, beslissingen zijn onderbouwd, processen worden geregistreerd, afwijkingen worden gesloten en resultaten kunnen worden geëvalueerd. Het wordt aanbevolen dat bedrijven beginnen met een veelvoorkomende productcategorie of een typisch klantproject, eerst een minimaal werkbaar proces opzetten en daarna stap voor stap uitbreiden naar een materiaaldatabase, procesbibliotheek, offerte-regels en een kwaliteitsvolgsysteem. Wat Blauwdruk 3D nastreeft, is precies deze doorlopende capaciteitsopbouw van ontwerpschets naar fysieke levering, zodat 3D-printen niet alleen een hulpmiddel voor prototyping is, maar een betrouwbare schakel voor snelle validatie, kleine-serieproductie en on-demand manufacturing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.