
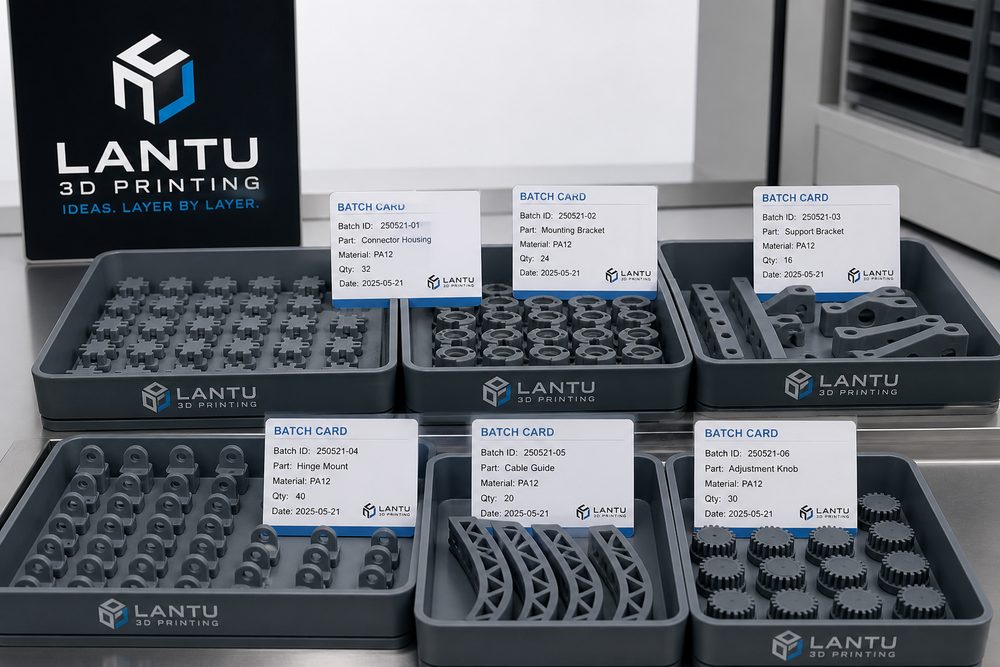
Pengenalan: Pesanan pengeluaran kecil biasanya mempunyai banyak SKU, kuantiti sedikit, dan perubahan yang pantas; jika masih diurus seperti pembuatan sampel satu demi satu, ia mudah menimbulkan kekeliruan versi dan kerja semula
Daripada sampel ke pengeluaran kecil: bagaimana pengurusan pengeluaran percetakan 3D mengelak menjadi semakin kacau bukanlah isu teknikal yang tunggal, tetapi satu kejuruteraan sistem yang merangkumi keperluan pelanggan, data model, pemilihan proses, penjadualan pengeluaran dan penghantaran, hingga semakan semula selepas jualan. Bagi platform pengurusan kitar hayat penuh seperti lantu3D, daripada pelan/reka bentuk kepada penghantaran fizikal, kuncinya bukan sekadar “boleh atau tidak mencetak”, tetapi sama ada keperluan yang tidak pasti boleh ditukar menjadi aliran pembuatan yang boleh dirancang, dijejaki dan dihantar. Kesilapan lazim dalam industri ialah terlalu menumpukan parameter mesin, sambil mengabaikan kelompok pesanan, titik pengesahan, rekod kualiti dan aliran maklumat antara jabatan; akhirnya menyebabkan kerja semula, kelewatan atau kos yang tidak terkawal. Artikel ini menumpukan pada pengurusan pengeluaran kecil percetakan 3D dan, dengan menggabungkan senario pembuatan kecil, memberikan rangka kerja kaedah yang boleh dilaksanakan.
1. Tetapkan dahulu “versi boleh dihasilkan”, kemudian barulah masuk ke peringkat kelompok
Selepas sampel disahkan, versi model, gred bahan, ketebalan lapisan, arah peletakan, kaedah pasca-pemprosesan dan standard penerimaan mesti dibekukan. Disarankan supaya fail STL/STEP diurus dengan nombor versi, dan dimensi kritikal, tahap toleransi serta keperluan permukaan direkodkan dalam kad pengeluaran. Untuk komponen nilon SLS, ketebalan lapisan, arah pengisian, nisbah penukaran serbuk dan kelompok pewarnaan harus dijadikan item wajib; bagi komponen resin SLA, kedudukan sokongan, tempoh pembersihan dan parameter pengawetan sekunder perlu direkodkan. Hanya apabila maklumat ini stabil, pesanan boleh bertukar daripada status sampel kepada status pengeluaran kecil.
2. Gunakan helaian kelompok sebagai ganti penjadualan lisan
Pengeluaran kecil tidak bermaksud dibuat sebaik sahaja pesanan diterima. Jika satu pesanan 20 unit dipecahkan kepada 5 sesi cetakan, warna, dimensi dan keadaan permukaan mungkin menunjukkan perbezaan yang ketara. Kaedah yang lebih selamat ialah membina helaian kelompok berdasarkan bahan, mesin, tarikh penghantaran dan kaedah pasca-pemprosesan, dengan menetapkan kuantiti setiap kelompok, kadar alat ganti simpanan dan kadar pemeriksaan rawak. Berdasarkan pengalaman, komponen berfungsi boleh menetapkan 3% hingga 8% alat ganti proses, manakala komponen estetik boleh dinaikkan kepada 5% hingga 10% bergantung pada kehilangan akibat pasca-pemprosesan.
3. Kawalan kualiti perlu meliputi unit pertama, proses, dan unit terakhir
Pengesahan unit pertama menyelesaikan isu arah, pemeriksaan rawak dalam proses menyelesaikan isu turun naik, dan semakan unit terakhir menyelesaikan isu penghantaran. Bagi komponen berdimensi, disarankan menggunakan jangka sorong, tolok atau mesin ukur koordinat tiga dimensi untuk merekod dimensi kritikal; komponen pemasangan harus menyimpan foto pemasangan dan penerangan titik gangguan; manakala komponen estetik perlu mempunyai sampel penilaian untuk perbezaan warna, garis lapisan, calar dan sempadan pengamplasan. Semakin ringan rekod kualiti, semakin mudah dilaksanakan, tetapi ia mesti dapat dijejaki kepada mesin, nombor kelompok bahan dan operator.
4. Rentak penghantaran perlu menyediakan ruang masa untuk pasca-pemprosesan
Banyak kelewatan bukan berlaku pada peringkat pencetakan, tetapi pada proses menanggalkan komponen, membuang serbuk, pembersihan, pengawetan, pengamplasan, semburan cat dan pembungkusan. Apabila mengurus pesanan pengeluaran kecil, masa pasca-pemprosesan harus dimasukkan ke dalam pelan, dan bukan menganggap pencetakan siap sebagai sama dengan pengeluaran siap. Untuk komponen yang perlu disembur cat atau diwarnakan, disarankan untuk menggabungkan kelompok warna yang sama dan menyediakan ruang masa sekurang-kurangnya 24 jam bagi pengeringan dan pemeriksaan semula.
Kesimpulan: Menukar pengalaman kepada keupayaan penghantaran yang boleh digandakan
Daripada sampel ke pengeluaran kecil: inti pati pengurusan pengeluaran percetakan 3D agar tidak menjadi semakin kacau ialah menukarkan pengalaman yang berselerak kepada tindakan standard: keperluan ada pintu masuk, keputusan ada asas, proses ada rekod, anomali ada penutupan gelung, dan hasil boleh disemak semula. Disarankan agar perusahaan bermula dengan satu kategori yang kerap dipesan atau satu projek pelanggan yang tipikal, membina dahulu proses minimum yang boleh digunakan, kemudian secara berperingkat mengembangkannya ke perpustakaan bahan, perpustakaan proses, peraturan harga dan sistem kebolehkesanan kualiti. Yang diberi tumpuan oleh lantu3D ialah pembinaan keupayaan berterusan ini daripada pelan reka bentuk hingga penghantaran fizikal, supaya percetakan 3D bukan sekadar alat untuk membuat sampel, tetapi menjadi nod yang boleh dipercayai bagi pengesahan pantas, pengeluaran kecil dan pembuatan atas permintaan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.