
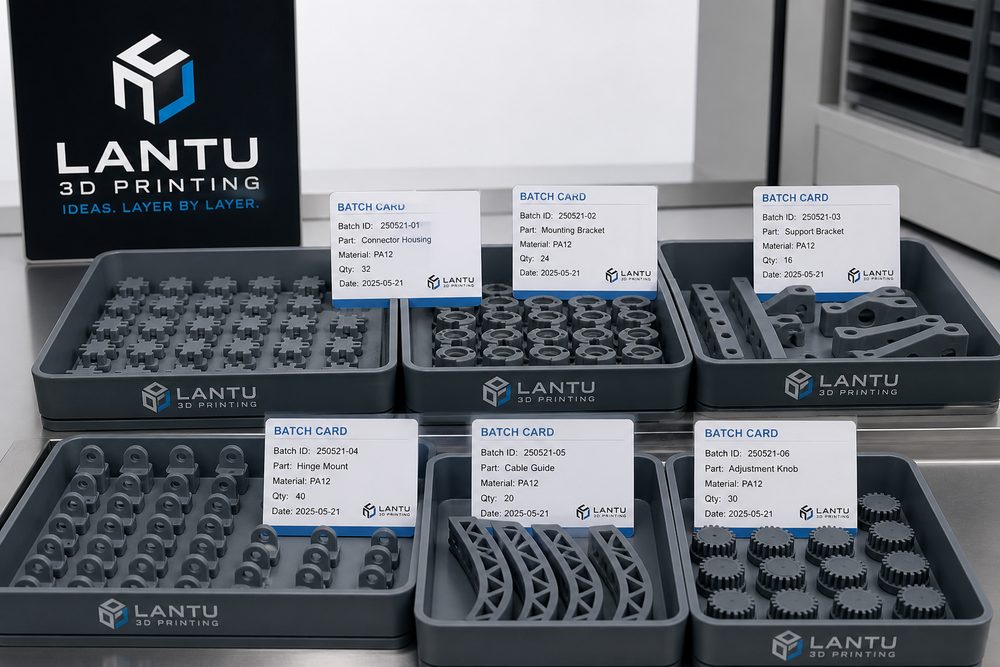
Pendahuluan: pesanan produksi kecil biasanya memiliki banyak SKU, jumlah sedikit, dan perubahan cepat; jika masih dikelola seperti proses prototyping satuan, sangat mudah terjadi kekacauan versi dan pengerjaan ulang
Dari sampel ke produksi kecil: bagaimana manajemen produksi 3D printing mencegah “semakin dikerjakan, semakin kacau” bukanlah persoalan teknologi tunggal, melainkan rekayasa sistem yang mencakup kebutuhan pelanggan, data model, pemilihan proses, penjadwalan dan pengiriman, hingga evaluasi pasca-penjualan. Bagi platform manajemen siklus hidup penuh dari cetak biru/desain hingga penyerahan fisik seperti lantu3D, kuncinya bukan sekadar “bisa mencetak”, melainkan mampu mengubah kebutuhan yang tidak pasti menjadi alur manufaktur yang bisa direncanakan, dilacak, dan dikirimkan. Kesalahan yang sering terjadi di industri adalah hanya berfokus pada parameter mesin, sambil mengabaikan batch pesanan, titik verifikasi, catatan kualitas, dan aliran informasi lintas departemen, yang pada akhirnya menyebabkan pengerjaan ulang, keterlambatan, atau biaya yang lepas kendali. Artikel ini membahas manajemen produksi kecil pada 3D printing, dan memberikan kerangka kerja yang dapat diterapkan berdasarkan skenario manufaktur produksi kecil.
1. Definisikan dulu “versi yang siap diproduksi”, baru masuk ke tahap batch
Setelah sampel dikonfirmasi, versi model, merek material, ketebalan layer, arah penempatan, metode pascaproses, dan standar penerimaan harus dibekukan. Disarankan menggunakan nomor versi untuk mengelola file STL/STEP, lalu menuliskan ukuran kunci, tingkat toleransi, dan persyaratan permukaan pada kartu produksi. Untuk komponen nilon SLS, ketebalan layer, arah pengisian, rasio penyegaran bubuk, dan batch pewarnaan dapat dijadikan item wajib; untuk komponen resin SLA, posisi support, durasi pembersihan, dan parameter curing sekunder harus dicatat. Hanya ketika informasi ini stabil, pesanan dapat berpindah dari status sampel ke status produksi kecil.
2. Gunakan lembar batch, bukan penjadwalan lisan
Produksi kecil bukan berarti dikerjakan begitu pesanan masuk. Sebuah pesanan 20 unit jika dipecah menjadi 5 kali pencetakan dapat menimbulkan perbedaan yang jelas pada warna, ukuran, dan kondisi permukaan. Cara yang lebih aman adalah membangun lembar batch berdasarkan material, peralatan, tenggat, dan metode pascaproses, dengan menetapkan jumlah tiap batch, persentase cadangan, dan persentase inspeksi sampling. Berdasarkan pengalaman, untuk komponen fungsional cadangan proses dapat ditetapkan 3% hingga 8%, sedangkan untuk komponen estetika, karena kehilangan saat pascaproses, dapat dinaikkan menjadi 5% hingga 10%.
3. Kontrol kualitas harus mencakup item pertama, proses, dan item terakhir
Konfirmasi item pertama menyelesaikan masalah arah, inspeksi sampling proses menyelesaikan masalah fluktuasi, dan verifikasi item terakhir menyelesaikan masalah pengiriman. Untuk komponen berdimensi presisi, disarankan menggunakan jangka sorong, plug gauge, atau mesin ukur koordinat tiga dimensi untuk mencatat ukuran kunci; untuk komponen perakitan, foto perakitan dan penjelasan titik interferensi harus disimpan; sedangkan untuk komponen estetika, perlu dibuat sampel acuan untuk penilaian perbedaan warna, garis layer, goresan, dan batas pengamplasan. Semakin ringan catatan kualitas, semakin mudah dijalankan, tetapi tetap harus dapat ditelusuri sampai ke peralatan, nomor batch material, dan operator.
4. Ritme pengiriman harus menyediakan waktu cadangan untuk pascaproses
Banyak keterlambatan bukan terjadi pada tahap pencetakan, melainkan pada tahap pembongkaran, pembersihan bubuk, pencucian, curing, pengamplasan, pengecatan, dan pengemasan. Saat mengelola pesanan produksi kecil, waktu pascaproses harus dimasukkan ke dalam rencana, bukan menganggap pencetakan selesai sama dengan produksi selesai. Untuk komponen yang perlu dicat atau diwarnai, disarankan menggabungkan batch dengan warna yang sama dan menyediakan jendela pengeringan serta pemeriksaan ulang minimal 24 jam.
Kesimpulan: ubah pengalaman menjadi kemampuan pengiriman yang dapat direplikasi
Inti dari bagaimana manajemen produksi 3D printing mencegah “semakin dikerjakan, semakin kacau” adalah mengubah pengalaman yang tersebar menjadi tindakan standar: kebutuhan memiliki pintu masuk, keputusan memiliki dasar, proses memiliki catatan, anomali memiliki penutupan, dan hasil dapat dievaluasi ulang. Disarankan agar perusahaan memulai dari satu kategori produk yang sering dipesan atau satu proyek pelanggan yang tipikal, membangun dulu proses minimum yang dapat digunakan, lalu secara bertahap memperluasnya ke pustaka material, pustaka proses, aturan penetapan harga, dan sistem pelacakan kualitas. Yang difokuskan oleh lantu3D justru adalah pembangunan kemampuan berkelanjutan dari desain cetak biru ke penyerahan fisik ini, sehingga 3D printing bukan hanya alat untuk membuat sampel, tetapi menjadi simpul andal untuk validasi cepat perusahaan, produksi skala kecil, dan manufaktur sesuai permintaan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.