
Einleitung: Ware beim Zoll ist teurer als Ware im Drucker
Die Wartekosten eines Metall-3D-Druckteils in der Fertigung werden üblicherweise in Stunden berechnet. Bleibt dieselbe Sendung jedoch einen Tag am Zoll hängen, addieren sich Lagerkosten, Verzugsgebühren, Kosten für Dokumentenänderungen und Verluste durch Produktionsstillstände beim Kunden. Noch problematischer ist, dass die meisten Verzögerungen nicht durch mangelhafte Produkte verursacht werden, sondern weil Dokumente und tatsächliche Ware nicht übereinstimmen: Die HS-Code-Klassifizierung widerspricht der Produktbeschreibung, Anmeldedaten sind unvollständig, der Rechnungsbetrag steht im Widerspruch zur Lieferklausel im Vertrag oder Holzverpackungen tragen keine vorgeschriebene Behandlungskennzeichnung. Diese Probleme haben nichts mit dem Druckverfahren zu tun, können aber die Lieferung bereits qualitätsgeprüfter Teile verhindern.
Die grenzüberschreitende Lieferung als Engineering-Prozess auf derselben Stufe wie die Fertigung zu steuern, ist eine notwendige Folge des internationalen Kapazitätsausbaus. Erforderlich ist nicht nur ein einmaliger Zollauftrag, sondern eine wiederverwendbare Datengrundlage: Klassifizierungsentscheidungen, Vorlagen für Anmeldedaten, Checklisten zur Dokumentenkonsistenz und Wege zur Behandlung von Abweichungen.
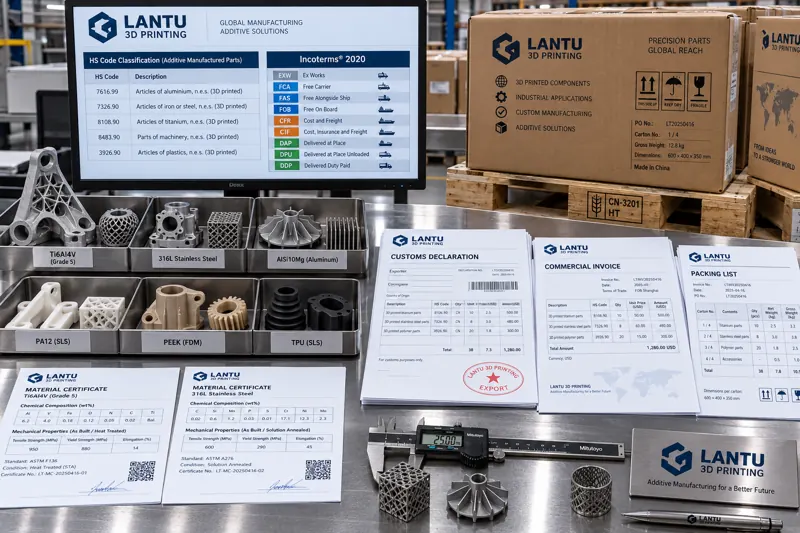
1. HS-Code-Klassifizierung: Zuerst Material und Herstellverfahren, dann der Verwendungszweck
Bei der Warenklassifizierung liegen die Unterschiede meist nicht in der Bezeichnung, sondern in der Priorisierung von Material – Verfahren – Verwendungszweck. Bei 3D-Druckteilen interessieren sich Zollbehörden zunächst für Werkstoff und Grundform: Ein aus Edelstahlpulver mittels Laser-Pulverbettfusion hergestelltes Teil fällt in die Tarifpositionen für Waren aus Eisen oder Stahl; Titanlegierungsteile werden unter Titan und Waren daraus eingeordnet; mittels selektivem Lasersintern aus Nylon PA12 gefertigte Teile gehören in den Bereich Kunststoffwaren. Das Druckverfahren selbst verändert die Klassifizierung in der Regel nicht, bestimmt jedoch, ob ein Teil die Merkmale eines Fertigerzeugnisses aufweist.
Typische Klassifizierungsrisiken entstehen durch zwei Fehlbeurteilungen. Erstens durch die Anmeldung als „Modell/Muster“, obwohl ein Teil über eine vollständige Nutzfunktion verfügt; wird es als reguläre Ware eingestuft, müssen Anmeldedaten und zollrechtliche Anforderungen korrigiert werden. Zweitens durch die Anmeldung unter einer kompletten „3D-Druckmaschine“, obwohl mit der Anlage exportierte Ersatzteile und beigefügte Muster in derselben Position zusammengefasst werden, wodurch Mengen und Stückpreise verfälscht werden. Praktisch bewährt sich die Erstellung einer Klassifizierungs-Matrix: Materialgüten (316L, Ti6Al4V, AlSi10Mg, PA12) werden mit Teilekategorien (Strukturteile, Vorrichtungen, Musterteile, Ersatzteile) verknüpft und mit empfohlenen Tarifpositionen, Anmeldedaten und relevanten regulatorischen Bedingungen versehen. Vor jeder Lieferung erfolgt eine Prüfung anhand dieser Grundlage; Klassifizierungsentscheidungen werden samt Begründung archiviert.
2. Anmeldedaten: Prozessparameter als überprüfbare Felder erfassen
Nach Festlegung der Klassifizierung bestimmt die Qualität der Anmeldedaten die Geschwindigkeit der Zollabfertigung. Neben allgemeinen Angaben wie Warenbezeichnung, Material, Verwendungszweck, Marke und Modell sollten für 3D-Druckteile zusätzliche, das Verfahren belegende Felder angegeben werden: Herstellverfahren (etwa Laser-Pulverbettfusion, selektives Lasersintern oder Stereolithografie), Werkstoffgüte, Gewicht oder Abmessungen pro Teil, erfolgte Wärme- oder Oberflächenbehandlung sowie der Status als Fertig- oder Halbzeug.
Der Nutzen dieser Angaben zeigt sich bei einer Warenprüfung. Bei einer Zollanmeldung mit der Angabe „Metallteil“ kann der Prüfbeamte nur anhand der Ware selbst entscheiden. Eine Dokumentation mit „Ti6Al4V, Laser-Pulverbettfusion, spannungsarmgeglüht, fertiges Strukturteil, Nettogewicht pro Stück 0,42 kg“ lässt sich unmittelbar mit Produktkennzeichnung und Materialzeugnis abgleichen. Die Anmeldedetails sollten auf Teilenummernebene und nicht zusammengefasst auf Auftragsebene erstellt werden. Insbesondere bei Lieferungen mit mehreren Werkstoffen führt eine zusammengefasste Anmeldung nahezu zwangsläufig zu Rückfragen.
3. Dokumentenkonsistenz: Die Dreiecksprüfung von Rechnung, Packliste und Vertrag
Nicht übereinstimmende Dokumente sind die häufigste Ursache für Änderungen am Zollort; oft summieren sich mehrere kleine Abweichungen: Die Handelsrechnung nennt FOB, während im Vertrag DDP vereinbart wurde; die Anzahl der Packstücke auf der Packliste weicht um eine Palette von der tatsächlichen Menge ab; oder der Rechnungsbetrag enthält Frachtkosten, während bei der Anmeldung nur der Warenwert angesetzt wurde. Vor dem Versand sollte daher eine Dreiecksprüfung erfolgen: Die Lieferklausel im Vertrag bestimmt die Preisbedingung auf der Rechnung, diese wiederum legt fest, wer Fracht und Versicherung trägt; der Zollwert muss mit der jeweiligen Preisbedingung übereinstimmen.
Bei 3D-Druckteilen, die stückweise abgerechnet werden und oft einen hohen Einzelwert haben, sind zusätzlich die Positionsdetails zu prüfen: Jede Teilenummer benötigt eine eigene Zeile mit Menge, Stückpreis, Netto- und Bruttogewicht; die Summe muss mit der Gesamtrechnung übereinstimmen. Auch die Ursprungsangaben sollten in diesem Schritt festgelegt werden. Bei präferenziellen Zollsätzen sind Ursprungsnachweise frühzeitig vorzubereiten, nicht erst während der Zollabfertigung. Enthält die Sendung Metallpulver, Harze oder andere regulierte Materialien, muss bereits bei der Dokumentenerstellung geprüft werden, ob zusätzliche Transport- oder Stoffdeklarationen erforderlich sind, damit Probleme nicht erst nach Ankunft im Hafen erkannt werden.
4. Verpackungs- und Transportkonformität: Holzverpackungen und Kennzeichnungen sind zwingende Voraussetzungen
Die Konformitätsanforderungen für Holzverpackungen im grenzüberschreitenden Transport sind verbindlich: Paletten und Kisten aus Vollholz müssen gemäß internationalen Pflanzenschutzstandards behandelt und gekennzeichnet sein. Nicht gekennzeichnete oder falsch gekennzeichnete Holzverpackungen können dazu führen, dass die gesamte Sendung zurückgewiesen oder vor Ort behandelt werden muss. Für präzise Druckteile ist es zuverlässiger, bevorzugt begasungsfreie Materialien wie Sperrholz oder Verbundwerkstoffpaletten zu verwenden oder die Anforderungen an Holzverpackungen bereits in der Verpackungskonstruktion festzulegen.
Bei Verpackungskennzeichnungen sollten Versandzeichen, Teilenummer, Chargennummer und Packlistennummer nach einem einheitlichen Codiersystem vergeben werden, sodass Außenverpackung, Innenetikett und Dokumente auf dasselbe Datenobjekt verweisen. Bei Präzisionsteilen sind auf der Transportverpackung außerdem Hinweiszeichen wie „Vor Feuchtigkeit schützen“, „Oben“ und „Zerbrechlich“ anzubringen; eine Kopie der Packliste sollte der Kiste beigefügt werden, um die Wiederherstellung nach einer Prüfung am Bestimmungsort zu erleichtern. Bei Sammelcontainerverladungen aus mehreren Chargen sind die Teile nach Teilenummer getrennt zu platzieren und Verpackungsfotos zu archivieren, um Schäden oder Fehlmengen nachweisen zu können.
5. Behandlung von Abweichungen und Datenkonsolidierung
Auch bei vollständiger Vorbereitung können Klassifizierungsrückfragen, Warenprüfungen oder Dokumentenänderungen auftreten. Es empfiehlt sich, drei Reaktionswege vorab festzulegen: Auf eine Klassifizierungsrückfrage wird mit der Klassifizierungsgrundlage und technischen Unterlagen reagiert; falls erforderlich, wird eine verbindliche Zolltarifauskunft beantragt. Bei einer Warenprüfung sollte die Lieferverantwortung mit Kopien der Dokumente und technischen Unterlagen vor Ort sein, damit das Verfahren nicht erst während der Prüfung erklärt werden muss. Bei einer Dokumentenänderung wird zunächst der Umfang bewertet – insbesondere zoll- und genehmigungsrechtliche Auswirkungen –, anschließend zwischen Rücknahme und Neuanmeldung oder einer ergänzenden Anmeldung entschieden; Grund und Dauer der Änderung werden dokumentiert.
Nach jeder Lieferung werden Klassifizierungsentscheidung, Anmeldedaten, Ergebnisse der Dokumentenprüfung und Abweichungsprotokolle in die Lieferakte der jeweiligen Teilenummer zurückgeschrieben. Nach mehreren Sendungen entsteht daraus eine wiederverwendbare Wissensdatenbank für die Zollabfertigung: Welche Werkstoffe besonders häufig hinterfragt werden, welche Beschreibungen leichter akzeptiert werden und welche Verpackungslösungen die verlässlichste Abfertigung ermöglichen. Diese Wissensbasis ist ebenso wertvoll wie eine Datenbank für Prozessparameter – sie macht Lieferzeiten von unkontrollierbar zu planbar.
Fazit
Der Kern eines engineeringbasierten Managements grenzüberschreitender Lieferungen besteht darin, die „Anmeldung“ von einer einmaligen Handlung in einen Prozess mit Datengrundlage, Prüfungen und Archivierung zu überführen. Die Klassifizierungs-Matrix klärt die tarifliche Einordnung, Anmeldedaten auf Teilenummernebene definieren die Beschreibung, die Dreiecksprüfung stellt die Konsistenz der Dokumente sicher, Verpackungs- und Kennzeichnungskonformität ermöglicht die reibungslose Freigabe, und Eskalationswege sowie Datenkonsolidierung beschleunigen die nächste Lieferung. Für Teams mit stabilen 3D-Druckprozessen verkürzt das Schließen dieser Lücke häufig die vom Kunden wahrgenommene Lieferzeit stärker als eine weitere Optimierung der Prozessparameter.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.