
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik kapalı devresine
Metaller ve yüksek performanslı polimerler bir arada: 2026'da 3D baskı malzemesi inovasyonunun mühendislik yol haritası, tek bir ekipmanı ya da tek bir malzemeyi tartışmaktan çok, tasarım—proses—üretim—kontrol—teslimat zincirinin tamamına odaklanır. Sektör profesyonelleri için 3D baskı projelerindeki zorluk çoğu zaman parçanın üretilebilip üretilememesi değil, bunu istikrarlı maliyet, izlenebilir kalite ve tekrarlanabilir süreçle teslim edip edememektir. lantu3D, çizimden fiziksel ürüne uzanan yaşam döngüsü yönetimini vurgular: model veya teknik resim teslim alındığında malzeme, yapı, adet, son işlem, kontrol ve termin birlikte değerlendirilir; böylece yalnızca parça bazlı fiyatlama ya da tek seferlik baskı deneyimine göre karar verilmez.
3D baskı malzemesi inovasyonu etrafında şirketlerin, deneyimle oluşmuş parametreleri uygulanabilir standartlara dönüştürmesi gerekir. Örneğin ön değerlendirme aşamasında et kalınlığı, delik çapı, montaj boşlukları, destek bölgeleri ve kritik ölçüler doğrulanmalıdır; üretim aşamasında katman kalınlığı, güç, tarama hızı, toz devir oranı ya da nozul sıcaklığı kaydedilmelidir; teslimat aşamasında ise boyutsal raporlar, görünüm kriterleri ve geri besleme verileri bir sonraki proje için temel oluşturmalıdır. Bu sistematik yetenek, 3D baskının yalnızca hızlı prototiplemeden yönetilebilir talep üzerine üretime dönüşüp dönüşemeyeceğini belirler.
1. Temel mesele: malzeme inovasyonu aynı anda dayanım, sıcaklık direnci, tokluk, yüzey kalitesi ve tedarik istikrarını çözmelidir
Malzeme inovasyonunun aynı anda dayanım, sıcaklık direnci, tokluk, yüzey kalitesi ve tedarik istikrarını çözmesi gerektiğinin özü, belirsizliği erkenden açığa çıkarıp ölçülebilir hale getirmektir. Pek çok proje teklif aşamasında yalnızca malzeme birim fiyatına ve makine saatine odaklanırken, tasarım revizyonu, destek temizleme, ısıl işlem, zımpara/kumlama, diş insertleri, ölçü tekrar kontrolü ve paketleme-sevkiyat gibi gizli maliyetleri gözden kaçırır. Metal SLM parçalarında tipik kontrol parametreleri arasında 20–60 μm katman kalınlığı, oksijen seviyesi takibi, tabla ön ısıtması, tarama stratejisi ve gerilim giderme ısıl işlemi yer alır; SLS naylon parçalarda ise toz yenileme oranı, yatak sıcaklığı, soğuma eğrisi ve son boyama işlemi eğilme, tokluk ve renk farkını doğrudan etkiler. FDM fikstür veya aparatlar içinse nozül çapı, doluluk oranı, duvar hat sayısı ve baskı yönü dayanımdaki anizotropiyi belirler.
Yönetim açısından kritik olan, tek bir parametrenin sınırlarını zorlamak değil, bir parametre penceresi oluşturmaktır. Örneğin mühendislik numuneleri daha kısa çevrim sürelerine ve daha az yüzey işlemine izin verebilir; ancak montaj doğrulama parçalarında delik pozisyonları, geçme/kilit geometrileri ve boşluk toleransları mutlaka kontrolden geçirilmelidir. Sergi numunelerinde ise yüzey dokusu, boya tutunması ve renk tutarlılığı ön plandadır. Proje başlangıcında kullanım amacı—risk—kabul kriteri üçlüsü tanımlandığında, tekrar işleme ihtiyacı azalır ve müşteri fiyat farkını daha net anlar.
2. Mühendislik kararı: malzeme, proses ve son işlem nasıl birlikte çalışır
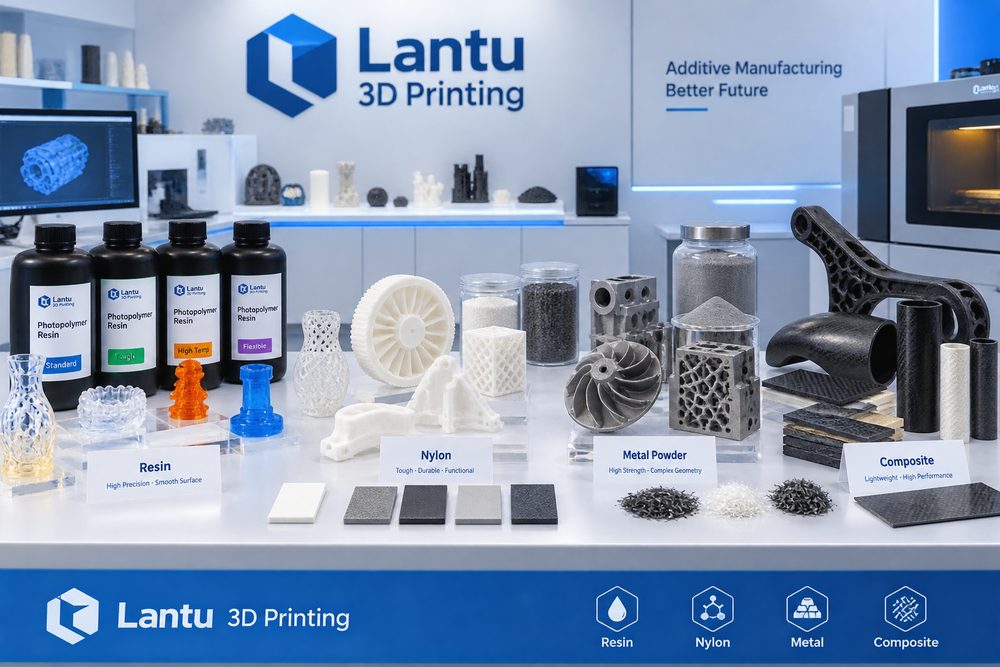
Malzeme seçimi, yalnızca isim karşılaştırmasına göre değil, kullanım senaryosuna göre yapılmalıdır. Tipik parametreler arasında metal SLM için 30–50 μm katman kalınlığı, PA12 SLS için yaklaşık 170–185°C şekillendirme sıcaklığı, mühendislik reçineleri için 10–30 dakikalık ikincil kürleme süresi yer alır; kompozitlerde ise lif yönelimi ve katmanlar arası bağlanma ayrıca takip edilmelidir. Parça darbe dayanımı ve hafiflik gerektiriyorsa PA12, PA11 veya cam elyaf takviyeli naylonlar genellikle ilk değerlendirmeye alınır; yüksek detaylı yüzey ve transparan etki gerekiyorsa SLA veya DLP reçineler daha uygundur; yüksek sıcaklık dayanımı, yorulma performansı ya da karmaşık iç kanallar gerekiyorsa alüminyum, titanyum veya paslanmaz çelik metal baskı gerçek mühendislik değeri sunar. Her seçenek, kendi son işlem zincirini beraberinde getirir: naylon parçalar kumlama, boyama ve emprenye gerektirebilir; reçine parçalar ikincil kürleme, zımpara ve kaplama ister; metal parçalar ise destek alma, ısıl işlem, talaşlı işleme ve tahribatsız muayeneden geçebilir.
lantu3D, proje değerlendirmesinde DFAM tasarımı, proses yolu ve kontrol yöntemini çoğu zaman tek bir tabloda birlikte ele alır. Örneğin ince cidarlı bir muhafaza yalnızca üretilebilirlik açısından bakıldığında basılabilir olabilir; ancak sonrasında boyanacak ve montaj vidalarının torkuna maruz kalacaksa, lokal takviye nervürleri, radyus geçişleri ve insert yuvaları tasarıma eklenmelidir. Metal bir akış kanalı parçasında iç tozun boşaltılması zorsa, tasarım aşamasında temizleme delikleri, kontrol delikleri açılmalı veya yerleştirme açısı değiştirilmelidir. Mühendislik kararı ne kadar erken alınırsa, sonraki maliyet o kadar düşer.
3. Uygulama yolu: istikrarlı teslimatı veriyle yönetmek
Bir ekipman üreticisi, CNC ile üretilen plastik aparatlar yerine naylon kullanmaya geçerken önce 3 takım numune ile montaj boşluklarını doğruladı; ardından et kalınlığını 1,2 mm'den 2,0 mm'ye çıkardı ve kumlama ile boyama kullanarak dış görünümü standardize etti. Sonuçta teslimat süresi 12 günden 5 güne indi. Bu tür projelerin ortak deneyimi şudur: önce küçük seri ile parametreleri doğrulayın, sonra stabil partiye genişleyin; önce kritik ölçüleri ve fonksiyon yüzeylerini doğrulayın, sonra görünüm yüzeylerini optimize edin; önce kontrol numunesi ve örnekleme oranını tanımlayın, sonra teslim süresini konuşun. 10 adet ve altındaki Ar-Ge numunelerinde kritik ölçüler tek tek tam kontrolden geçirilebilir; 50–200 adetlik küçük seri siparişlerde ise ilk parça onayı, süreç içi örnekleme, son parça doğrulaması ve uygunsuz ürün izolasyonu mekanizması kurulmalıdır. Böylece 3D baskının esnekliği korunurken müşteriye geleneksel üretime yakın bir kalite kesinliği sağlanır.
Dijital kayıt da aynı derecede önemlidir. Her parti için model sürümü, teklif sürümü, malzeme lotu, ekipman numarası, proses parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Sonrasında müşteri ek sipariş verdiğinde veya tasarımı değiştirdiğinde platform hangi parametrelerin devralınacağını, hangi risklerin yeniden değerlendirilmesi gerektiğini hızlıca belirleyebilir. Tedarik zinciri işbirliği projelerinde CNC finisaj, yüzey işlemi, montaj ve paketleme aynı sipariş görünümüne dahil edilerek tedarikçiler arası iletişimden kaynaklanan bilgi kaybı azaltılabilir.
4. Uygulama kontrol listesi: deneyimi tekrarlanabilir standarda dönüştürmek
Malzeme projelerinde kontrol noktaları; sıcaklık dayanım aralığı, yük yönü, yüzey seviyesi, parti stabilitesi, son işlem uyumluluğu ve yeniden tedarik edilebilirlik olmalıdır. Şirketlerin bu kontrol listesini teklif ve üretim akışına sabitlemesi önerilir: bir, kullanım amacı, yük, sıcaklık, görünüm sınıfı ve montaj ilişkisi netleştirilir; iki, minimum et kalınlığı, delik çapı, çıkıntı açısı, toz boşaltma kanalı ve destek erişilebilirliği kontrol edilir; üç, malzeme ve proses seçilir, kritik parametre pencereleri belirtilir; dört, son işlem, kontrol, paketleme ve teslim yöntemi tanımlanır; beş, teslimattan sonra müşteri geri bildirimi ve ders çıkarma sonuçları kaydedilir. Liste karmaşık olmak zorunda değildir, fakat her projede uygulanmalıdır.
Hizmet sağlayıcılar için standartlaşma esnekliği azaltmak anlamına gelmez. Aksine, rutin riskler standart hale getirildiğinde ekip gerçekten karmaşık mühendislik problemlerine odaklanacak zaman bulur. Satın alma tarafı için ise şeffaf süreçler; teklifin makul olup olmadığını, termin süresinin güvenilirliğini ve kalite sorumluluğunun netliğini anlamayı kolaylaştırır. 3D baskı sektöründeki rekabet artık yalnızca "baskı yapılabiliyor mu" sorusundan çıkıp "istikrarlı teslimat yapılabiliyor mu, sürekli iyileştirme sağlanabiliyor mu, uzun vadeli işbirliği kurulabiliyor mu" sorusuna evrilmektedir.
Sonuç: yaşam döngüsü bakışıyla 3D baskının ticari değerini artırmak
Metaller ve yüksek performanslı polimerler bir arada: 2026'da 3D baskı malzemesi inovasyonunun mühendislik yol haritasının temel sonucu şudur: 3D baskı, tam bir üretim zinciri içinde yönetildiğinde gerçek değerini ortaya koyar. Malzeme, proses, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, birbirini etkileyen bir sistemdir. lantu3D, çizim/tasarım aşamasından fiziksel teslimata uzanan tam yaşam döngüsü yönetimiyle erken değerlendirme, proses gerçekleştirme, son işlem ve kontrol ile müşteri geri bildirimini birbirine bağlayarak şirketlerin Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimatında daha kontrollü sonuçlar almasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.