
Einleitung: Vom Einzelteil zum lieferfähigen Engineering-Closed-Loop
Metall und Hochleistungspolymere im Gleichschritt: Der ingenieurtechnische Weg der 3D-Druck-Materialinnovation 2026 geht nicht nur um eine Maschine oder ein Material, sondern um die komplette Kette „Konstruktion – Prozess – Fertigung – Prüfung – Auslieferung“. Für Praktiker liegt die Herausforderung im 3D-Druck oft nicht darin, ob sich ein Teil herstellen lässt, sondern ob es zu stabilen Kosten, mit rückverfolgbarer Qualität und in reproduzierbaren Abläufen geliefert werden kann. Blueprint3D betont seit jeher das Lifecycle-Management von der Konstruktion bis zum realen Bauteil: Nach Eingang von Modell oder Zeichnung werden Material, Struktur, Stückzahl, Nachbearbeitung, Prüfung und Liefertermin parallel bewertet, damit nicht nur auf Basis eines Einzelteilpreises oder einer einmaligen Druckerfahrung entschieden wird.
Im Umfeld der Materialinnovation im 3D-Druck müssen Unternehmen Erfahrungswerte in umsetzbare Standards überführen. In der Vorprüfung bedeutet das etwa, Wandstärken, Bohrungen, Montageabstände, Stützstrukturen und kritische Maße zu definieren; in der Produktion Schichtdicke, Leistung, Scan-Geschwindigkeit, Pulverumlauf oder Düsentemperatur zu dokumentieren; in der Auslieferung Maßberichte, Sichtprüfungsstandards und Lessons Learned als Basis für das nächste Projekt zu sichern. Genau diese systematische Kompetenz entscheidet darüber, ob 3D-Druck von der „schnellen Prototypenfertigung“ zur „steuerbaren On-Demand-Fertigung“ reifen kann.
1. Die Kernfrage: Materialinnovation muss Festigkeit, Temperaturbeständigkeit, Zähigkeit, Oberflächenqualität und Versorgungssicherheit gleichzeitig adressieren
Der Kern der Materialinnovation besteht darin, Festigkeit, Temperaturbeständigkeit, Zähigkeit, Oberflächenqualität und Versorgungssicherheit gleichzeitig zu beherrschen und Unsicherheiten frühzeitig sichtbar sowie quantifizierbar zu machen. Viele Projekte konzentrieren sich in der Angebotsphase nur auf Materialpreis und Maschinenstunden, während verdeckte Kosten wie Konstruktionsänderungen, Entfernen von Stützstrukturen, Wärmebehandlung, Schleifen und Glasperlenstrahlen, Gewindeeinsätze, Nachmessung und Verpackung/Transport übersehen werden. Bei Metallteilen im SLM-Verfahren gehören Schichtdicken von 20–60 µm, Sauerstoffüberwachung, Vorwärmung des Substrats, Scanstrategie und spannungsarmendes Tempern zu den typischen Stellgrößen; bei SLS-Teilen aus Nylon beeinflussen Pulveraufbereitung, Bett-/Bautemperatur, Abkühlkurve und anschließende Einfärbung direkt Verzug, Zähigkeit und Farbgleichmäßigkeit; bei FDM-Lehren oder Vorrichtungen bestimmen Düsendurchmesser, Infill, Wandlinienzahl und Druckausrichtung die Anisotropie der Festigkeit.
Aus Managementsicht ist nicht die Maximierung eines einzelnen Parameters entscheidend, sondern die Definition eines stabilen Parameterfensters. Ein Engineering-Muster darf beispielsweise kürzere Durchlaufzeiten und weniger Oberflächenbearbeitung zulassen, während ein Bauteil zur Montagevalidierung Bohrungen, Rastpunkte und Passungen zwingend in die Prüfung aufnehmen muss; ein Showpiece wiederum verlangt nach Oberflächenstruktur, Lackhaftung und Farbkonsistenz. Wer zu Projektbeginn „Einsatz – Risiko – Abnahmekriterien“ festlegt, reduziert Schleifen und macht Preisunterschiede für den Kunden transparent.
2. Ingenieurische Entscheidung: Wie Material, Verfahren und Nachbearbeitung zusammenspielen
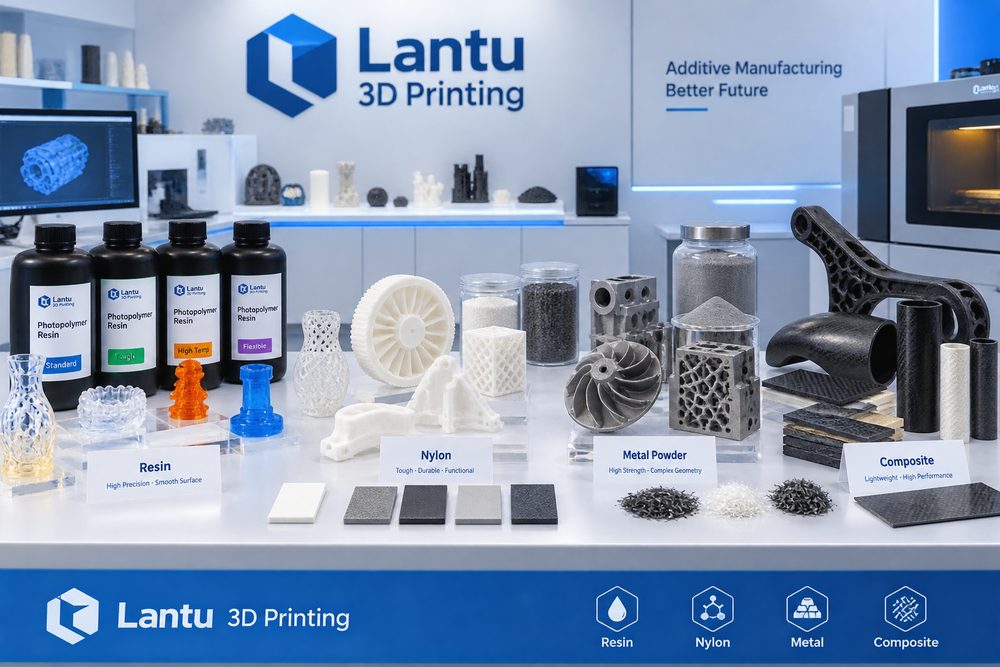
Die Materialauswahl sollte sich am Anwendungsszenario orientieren und nicht nur am Werkstoffnamen. Typische Kennwerte sind beispielsweise eine SLM-Schichtdicke von 30–50 µm, eine PA12-SLS-Prozesstemperatur von etwa 170–185 °C sowie eine Nachhärtung technischer Harze von 10–30 Minuten; bei Verbundwerkstoffen kommen zusätzlich Faserorientierung und Schichthaftung hinzu. Wenn ein Bauteil stoßfest und gleichzeitig leicht sein soll, stehen PA12, PA11 oder glasfaserverstärkte Nylons meist zuerst auf der Shortlist. Wenn hohe Detailtreue und Transparenzeffekte gefragt sind, sind SLA- oder DLP-Harze besser geeignet. Wenn jedoch Hochtemperaturfestigkeit, Dauerfestigkeit oder komplexe innere Strömungskanäle erforderlich sind, bieten erst Aluminium-, Titan- oder Edelstahlbauteile aus dem Metall-3D-Druck echten Ingenieurmehrwert. Jede Option zieht weitere Prozessschritte nach sich: Nylonteile benötigen unter Umständen Glasperlenstrahlen, Einfärbung und Imprägnierung; Harzteile Nachhärtung, Schleifen und Lackierung; Metallteile wiederum Entstützen, Wärmebehandlung, Zerspanung und zerstörungsfreie Prüfung.
Blueprint3D diskutiert in der Projektfreigabe typischerweise DFAM, Prozesspfad und Prüfkonzept in einer gemeinsamen Tabelle. Ein dünnwandiges Gehäuse lässt sich etwa aus Fertigungssicht problemlos drucken, doch wenn es später lackiert und mit Schraubenmoment belastet werden soll, müssen lokale Verstärkungsrippen, größere Radien und Platz für Gewindeeinsätze vorgesehen werden. Bei einem Metallkanalbauteil muss, wenn Restpulver innen schwer zu entfernen ist, bereits in der Konstruktion mit Auslass- oder Inspektionsöffnungen gearbeitet oder die Baulage angepasst werden. Je früher die ingenieurische Entscheidung fällt, desto geringer sind die Folgekosten.
3. Umsetzungspfad: Mit Daten zu stabilen Lieferungen
Ein Maschinenbauunternehmen, das Nylon als Ersatz für CNC-gefertigte Kunststoffvorrichtungen einführte, validierte zunächst die Montageabstände mit drei Prototypen, passte danach die Wandstärke von 1,2 mm auf 2,0 mm an und vereinheitlichte das Erscheinungsbild durch Glasperlenstrahlen und Einfärbung. So ließ sich die Lieferzeit von 12 Tagen auf 5 Tage senken. Die gemeinsame Lehre solcher Projekte lautet: erst mit Kleinserien Parameter verifizieren, dann auf stabile Serien übergehen; zuerst kritische Maße und Funktionsflächen bestätigen, dann die Sichtflächen optimieren; zuerst Prüfprobe und Stichprobenquote definieren, erst danach die Lieferzeit verhandeln. Für Entwicklungsbauteile in Stückzahlen bis 10 kann jedes Teil auf kritische Maße vollständig geprüft werden; bei Kleinserienaufträgen von 50 bis 200 Stück braucht es dagegen ein Erstteilfreigabe-, Prozess-Stichproben-, Endteil- und Abweichungsisolationskonzept. So bleibt die Flexibilität des 3D-Drucks erhalten, während der Kunde eine Qualitätssicherheit erhält, die der klassischen Fertigung nahekommt.
Ebenso wichtig ist die digitale Dokumentation. Jede Charge sollte Modellversion, Angebotsversion, Materialcharge, Maschinenkennung, Prozessparameter, Nachbearbeitung und Prüfergebnisse enthalten. Wenn ein Kunde später nachbestellt oder die Konstruktion ändert, kann die Plattform schnell entscheiden, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. Bei kooperativen Lieferkettenprojekten lassen sich außerdem CNC-Nachbearbeitung, Oberflächenbehandlung, Montage und Verpackung in dieselbe Auftragsansicht integrieren, um Informationsverluste durch mehrere Lieferanten zu minimieren.
4. Umsetzungs-Checkliste: Erfahrung in reproduzierbare Standards überführen
Im Fokus der Materialprojekte stehen Temperaturbereich, Belastungsrichtung, Oberflächenklasse, Chargenstabilität, Kompatibilität der Nachbearbeitung und Nachkaufverfügbarkeit. Unternehmen sollten die Checkliste direkt in Angebots- und Produktionsprozesse integrieren: Erstens Einsatz, Last, Temperatur, Oberflächenanforderung und Montagebezug klären; zweitens minimale Wandstärken, Bohrungsdurchmesser, Überhangwinkel, Pulverabfuhrkanäle und Zugänglichkeit der Stützstrukturen prüfen; drittens Material und Verfahren auswählen und die relevanten Parameterfenster dokumentieren; viertens Nachbearbeitung, Prüfung, Verpackung und Auslieferung festlegen; fünftens nach der Auslieferung Kundenfeedback und Lessons Learned erfassen. Die Liste muss nicht kompliziert sein, aber in jedem Projekt konsequent abgearbeitet werden.
Für Dienstleister bedeutet Standardisierung nicht weniger Flexibilität. Im Gegenteil: Nur wenn die Standardrisiken beherrscht sind, bleibt dem Team genug Zeit für wirklich komplexe technische Aufgaben. Für Einkäufer wiederum hilft ein transparenter Prozess dabei, Preisangaben, Liefertermine und Verantwortlichkeiten realistisch einzuschätzen. Der Wettbewerb im 3D-Druck verlagert sich vom „Kann es gedruckt werden?“ hin zu „Kann es stabil geliefert, kontinuierlich verbessert und langfristig gemeinsam entwickelt werden?“
Fazit: Den Geschäftswert des 3D-Drucks aus Lifecycle-Perspektive steigern
Die zentrale Erkenntnis des ingenieurtechnischen Weges der Materialinnovation im 3D-Druck 2026 lautet: Nur wenn 3D-Druck in einer vollständigen Fertigungskette gemanagt wird, entfaltet er seinen eigentlichen Wert. Material, Verfahren, Anlagen, Qualität, Kosten und Service sind keine isolierten Bausteine, sondern ein gegenseitig beeinflussendes System. Blueprint3D verbindet mit seinem Lifecycle-Management von der Konstruktion bis zur Auslieferung die frühe Freigabe, die Prozessumsetzung, die Nachbearbeitung, die Prüfung und das Kundenfeedback – und hilft Unternehmen so, in Entwicklung, Kleinserie und komplexer Teilelieferung deutlich kontrollierbarere Ergebnisse zu erzielen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.