
Introductie: van één printopdracht naar een leverbare engineeringcyclus
Metaal en hoogwaardige polymeren samen: de engineeringroute voor materiaalinnovatie in 3D-printen in 2026 gaat niet simpelweg over één machine of één materiaal, maar over de volledige keten van “ontwerp—proces—productie—inspectie—levering”. Voor professionals in de sector ligt de uitdaging van 3D-printprojecten vaak niet in de vraag of een onderdeel maakbaar is, maar of het tegen stabiele kosten, met traceerbare kwaliteit en via een reproduceerbaar proces kan worden geleverd. lantu3D benadrukt al jaren lifecyclemanagement van blueprint tot fysiek onderdeel: zodra een model of tekening binnenkomt, worden materiaal, structuur, batchgrootte, nabewerking, inspectie en levertermijn gelijktijdig beoordeeld, zodat beslissingen niet alleen op basis van een stukprijs of eerdere printervaring worden genomen.
Rond materiaalinnovatie voor 3D-printen moeten bedrijven ervaringsparameters vertalen naar uitvoerbare standaarden. Bijvoorbeeld: in de vroege reviewfase worden wanddikte, gatdiameter, assemblagetoleranties, ondersteuningszones en kritische afmetingen vastgelegd; in de productie worden laagdikte, vermogen, scansnelheid, aantal poederrecyclingen of nozzletemperatuur geregistreerd; in de leverfase worden maatreportrages, visuele normen en reviewdata vastgelegd als referentie voor het volgende project. Dergelijke systematische capabilities bepalen of 3D-printen zich kan ontwikkelen van “snelle prototyping” naar “beheerste on-demand productie”.
1. Kernvraag: materiaalinnovatie moet tegelijk sterkte, temperatuurbestendigheid, taaiheid, oppervlaktekwaliteit en leveringszekerheid oplossen
De essentie van materiaalinnovatie is dat sterkte, temperatuurbestendigheid, taaiheid, oppervlaktekwaliteit en leveringsstabiliteit allemaal tegelijk moeten worden aangepakt, door onzekerheden vroeg te signaleren en te kwantificeren. Veel projecten richten zich in de offertfase alleen op de materiaalkost en machine-uren, maar negeren de verborgen kosten van ontwerpwijzigingen, supportverwijdering, warmtebehandeling, schuren en stralen, schroefdraadinserts, herhaalde maatcontrole en verpakking/transport. Voor metalen SLM-onderdelen zijn typische controlepunten onder meer een laagdikte van 20–60 μm, monitoring van het zuurstofgehalte, voorverwarming van het substraat, scanstrategie en spanningsontlastende warmtebehandeling. Voor SLS-nylononderdelen beïnvloeden poederverversingsgraad, poederbedtemperatuur, afkoelcurve en nabijkleuringsproces direct kromtrekking, taaiheid en kleurafwijking. Voor FDM-hulpmiddelen of opspanmiddelen bepalen nozzle-diameter, vulgraad, aantal wandlijnen en printoriëntatie de sterkte-anisotropie.
Managementmatig draait het niet om het uiterste van één parameter, maar om het vastleggen van een parameterwindow. Engineering samples mogen bijvoorbeeld een kortere doorlooptijd en minder oppervlakteafwerking accepteren, maar assemblagevalidatie-onderdelen moeten gatposities, klikverbindingen en passingstoleranties expliciet laten inspecteren. Display-onderdelen daarentegen vragen aandacht voor oppervlaktetextuur, lakhechting en kleuregaliteit. Door bij de projectstart “toepassing—risico—acceptatiecriteria” te definiëren, worden herhaalde correctierondes beperkt en begrijpt de klant beter waarom offertes van elkaar verschillen.
2. Engineeringbeslissingen: hoe materiaal, proces en nabewerking op elkaar inwerken
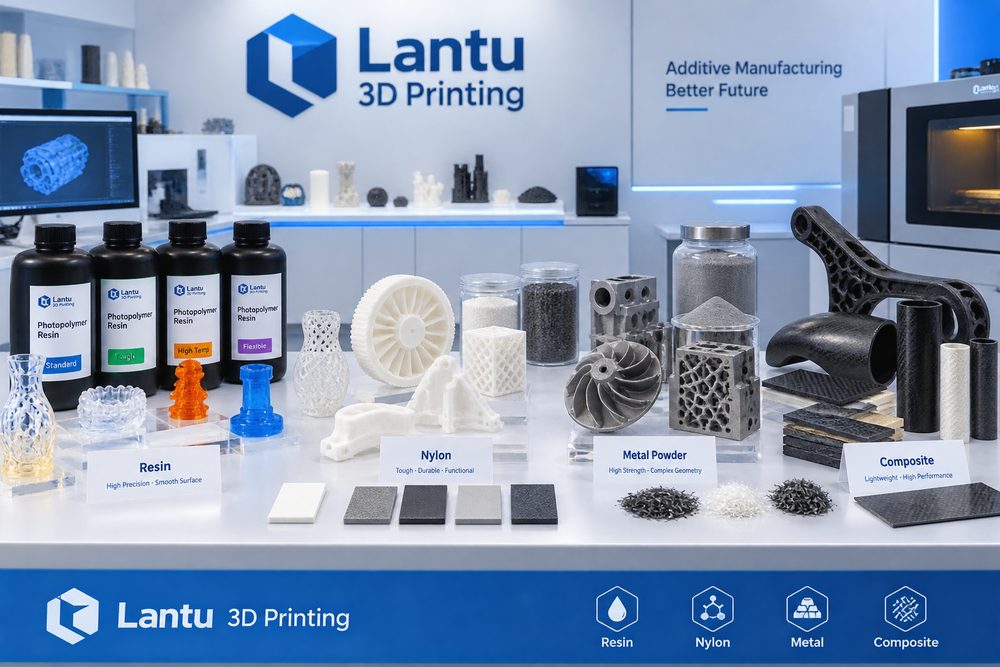
De materiaalkeuze moet aansluiten op de toepassing, niet alleen op de naam. Typische parameters zijn onder meer een SLM-laagdikte van 30–50 μm voor metaal, een SLS-vormingstemperatuur van ongeveer 170–185 °C voor PA12, en een nabad-uithardingstijd van 10–30 minuten voor engineeringresins. Composietmaterialen vereisen bovendien aandacht voor vezeloriëntatie en interlaaghechting. Wanneer een onderdeel slagvast en lichtgewicht moet zijn, komen PA12, PA11 of met glasvezel versterkt nylon meestal eerst in aanmerking. Wanneer een hoogfijn oppervlak en transparant effect nodig zijn, zijn SLA- of DLP-resins geschikter. Wanneer hoge temperatuurbestendigheid, vermoeiingsprestaties of complexe interne stromingskanalen vereist zijn, bieden aluminium, titanium of roestvast staal via metaalprinten pas echt engineeringwaarde. Elke keuze brengt nabehandelingen met zich mee: nylon onderdelen kunnen stralen, kleuren en impregneren vereisen; resinonderdelen vragen nabadharding, schuren en spuiten; metalen onderdelen moeten mogelijk worden ontsteund, warmtebehandeld, nabewerkt en niet-destructief getest.
lantu3D behandelt in projectreviews doorgaans DFAM-ontwerp, procesroute en inspectiemethode in één tabel. Een dunwandige behuizing kan bijvoorbeeld vanuit maakbaarheid wel geprint worden, maar als die later gelakt moet worden en montageschroeven moet dragen, zijn lokale verstevigingsribben, afgeronde overgangen en ruimte voor schroefbussen nodig. Voor een metalen stromingskanaalonderdeel geldt dat, als intern restpoeder moeilijk te verwijderen is, het ontwerp in de ontwerpfase al reinigingsgaten, inspectiegaten of een andere positionering moet krijgen. Hoe eerder de engineeringbeslissing, hoe lager de latere kosten.
3. Implementatieroute: stabiele levering datagedreven maken
Een machinebouwer die nylon introduceerde als vervanger voor CNC-bewerkte kunststof opspanmiddelen, valideerde eerst de assemblagetoleranties met drie prototypes. Daarna werd de wanddikte aangepast van 1,2 mm naar 2,0 mm, en door stralen en kleuren werd de uitstraling geëgaliseerd. Uiteindelijk werd de levertijd teruggebracht van 12 dagen naar 5 dagen. De gemeenschappelijke les van dit soort projecten is: valideer parameters eerst met kleine series en schaal dan op naar stabiele batches; bevestig eerst kritische afmetingen en functionele vlakken en optimaliseer daarna de zichtvlakken; definieer eerst de testmonsters en steekproefratio, en spreek daarna pas over de levertijd. Voor R&D-prototypes van maximaal 10 stuks kan elk kritisch maatpunt volledig worden gecontroleerd. Voor kleine series van 50–200 stuks is een mechanisme nodig voor eerste-artikelgoedkeuring, tussentijdse steekproeven, eindcontrole en isolatie van afwijkingen. Zo blijft de flexibiliteit van 3D-printen behouden, terwijl de klant een kwaliteitszekerheid krijgt die dicht in de buurt komt van traditionele productie.
Digitale registratie is net zo belangrijk. Van elke batch onderdelen moeten modelversie, offerteversie, materiaalbatch, machine-ID, procesparameters, nabewerkingsmethode en inspectieresultaten worden bewaard. Wanneer een klant later een vervolgorder plaatst of het ontwerp wijzigt, kan het platform snel bepalen welke parameters moeten worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. Bij supply-chain-samenwerkingsprojecten kunnen CNC-nabewerking, oppervlaktebehandeling, assemblage en verpakking bovendien in één orderweergave worden samengebracht, waardoor informatieverlies door communicatie tussen meerdere leveranciers wordt beperkt.
4. Praktische checklist: ervaring omzetten in reproduceerbare standaarden
De controlepunten voor materiaalprojecten omvatten temperatuurbereik, belastingsrichting, oppervlakteniveau, batchstabiliteit, compatibiliteit met nabewerking en beschikbaarheid voor herhaalbestellingen. Het is aan te raden de checklist direct in de offerte- en productiestroom vast te leggen: ten eerste het gebruik, de belasting, de temperatuur, de visuele klasse en de assemblagerelatie bevestigen; ten tweede de minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanalen en toegankelijkheid voor supports controleren; ten derde materiaal en proces selecteren en de kritische parameterwindow vastleggen; ten vierde nabewerking, inspectie, verpakking en leveringswijze definiëren; ten vijfde na levering klantfeedback en conclusies uit de evaluatie registreren. De checklist hoeft niet complex te zijn, maar moet in elk project daadwerkelijk worden toegepast.
Voor serviceproviders betekent standaardisatie niet dat de flexibiliteit afneemt. Integendeel: alleen door de standaardrisico’s te normaliseren, houdt het team ruimte over voor echt complexe engineeringvraagstukken. Voor inkopers helpt een transparant proces om te beoordelen of de prijs redelijk is, de levertijd geloofwaardig en de kwaliteitsverantwoordelijkheid helder. De concurrentie in de 3D-printsector verschuift van “kan het geprint worden?” naar “kan het stabiel worden geleverd, continu worden geoptimaliseerd en langdurig worden samengewerkt?”.
Conclusie: vergroot de zakelijke waarde van 3D-printen met een lifecycleperspectief
De kernconclusie van Metaal en hoogwaardige polymeren samen: de engineeringroute voor materiaalinnovatie in 3D-printen in 2026 is dat 3D-printen pas echte waarde levert wanneer het als onderdeel van de volledige productieketen wordt beheerd. Materiaal, proces, machine, kwaliteit, kosten en service zijn geen losse modules, maar een systeem dat elkaar wederzijds beïnvloedt. lantu3D verbindt via lifecyclemanagement van blueprint/ontwerp tot fysieke levering de vroege review, procesrealisatie, nabewerking en inspectie, en feedback van de klant, zodat bedrijven meer controle krijgen over R&D-validatie, kleinschalige productie en de levering van complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.