
مقدمة: من طباعة نقطة واحدة إلى حلقة هندسية قابلة للتسليم
لا يقتصر التوازي بين المعادن والبوليمرات عالية الأداء: المسار الهندسي لابتكار مواد الطباعة ثلاثية الأبعاد في 2026 على مناقشة جهازٍ واحد أو مادةٍ واحدة، بل يتمحور حول السلسلة الكاملة: «التصميم—العملية—التصنيع—الفحص—التسليم». بالنسبة للعاملين في القطاع، لا تكمن صعوبة مشاريع الطباعة ثلاثية الأبعاد غالبًا في إمكانية التشكيل، بل في القدرة على التسليم بتكلفة مستقرة، وجودة قابلة للتتبع، وسير عمل قابل للتكرار. وتؤكد بلونو/لانتو ثلاثية الأبعاد دائمًا على إدارة دورة الحياة من المخطط إلى المنتج المادي: فعند استلام النموذج أو الرسم الهندسي، يجب تقييم المادة والبنية والحجم الدفعي والمعالجة اللاحقة والفحص ومدة التسليم بالتوازي، بدل الاكتفاء بالتسعير على أساس القطعة الواحدة أو خبرة طباعة سابقة.
وفي إطار ابتكار مواد الطباعة ثلاثية الأبعاد، تحتاج الشركات إلى تحويل المعلمات الخبرية إلى معايير قابلة للتنفيذ. فمثلًا، في مرحلة المراجعة الأولية يجب تأكيد سُمك الجدار، وقطر الفتحات، وخلوص التجميع، ومناطق الدعامات، والأبعاد الحرجة؛ وفي مرحلة الإنتاج يجب تسجيل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد دورات تدوير المسحوق، أو درجة حرارة الفوهة؛ وفي مرحلة التسليم تُستخدم تقارير الأبعاد، ومعايير المظهر، وبيانات المراجعة لتأسيس مرجع للمشروع التالي. هذه القدرة المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستتطور من «النمذجة السريعة» إلى «التصنيع عند الطلب القابل للإدارة».
أولًا: المشكلة الأساسية — يجب أن يحل الابتكار المادي القوة، ومقاومة الحرارة، والمتانة، وجودة السطح، واستقرار الإمداد في آنٍ واحد
جوهر الابتكار المادي هو كشف حالة عدم اليقين مبكرًا وقياسها كميًا، مع معالجة القوة، ومقاومة الحرارة، والمتانة، وجودة السطح، واستقرار الإمداد في الوقت نفسه. ففي كثير من المشاريع، يتركز الاهتمام أثناء التسعير على سعر المادة وساعات تشغيل الماكينة، بينما تُهمل التكاليف الخفية مثل تعديلات التصميم، وإزالة الدعامات، والمعالجة الحرارية، والجلخ أو السفع الرملي، والإدخالات الملولبة، وإعادة قياس الأبعاد، والتعبئة والنقل. بالنسبة لقطع SLM المعدنية، تشمل عناصر التحكم الشائعة سماكة طبقة بين 20 و60 ميكرومتر، ومراقبة محتوى الأكسجين، وتسخين منصة البناء، واستراتيجية المسح، والمعالجة الحرارية لتخفيف الإجهادات؛ أما بالنسبة لقطع SLS المصنوعة من النايلون، فإن معدل تحديث المسحوق، ودرجة حرارة فرش المسحوق، ومنحنى التبريد، وعملية الصباغة اللاحقة تؤثر مباشرة في الالتواء، والمتانة، واختلاف اللون؛ وبالنسبة لأدوات التثبيت أو القوالب المطبوعة بتقنية FDM، فإن قطر الفوهة، ونسبة التعبئة، وعدد خطوط الجدار، واتجاه الطباعة هي التي تحدد اللا تماثل في القوة.
ومن منظور إداري، لا تتمثل النقطة الحاسمة في السعي إلى أقصى قيمة لأي معلمة منفردة، بل في بناء نافذة تشغيلية للمعلمات. فمثلًا، يمكن للسنة النماذج الهندسية أن تقبل دورة زمنية أقصر ومعالجة سطحية أقل، بينما يجب أن تخضع قطع التحقق من التجميع للأبعاد الحرجة مثل مواضع الثقوب، والكلبسات، وخلوصات التزاوج للفحص الصارم؛ أما القطع المعروضة فتتطلب الانتباه إلى ملمس السطح، وقوة التصاق الطلاء، واتساق اللون. ومن خلال تحديد «الاستخدام—المخاطر—معيار القبول» منذ بداية المشروع، يمكن تقليل إعادة العمل المتكررة، كما يصبح من الأسهل على العميل فهم الفروق في السعر.
ثانيًا: القرار الهندسي — كيف تتكامل المادة، والعملية، والمعالجة اللاحقة
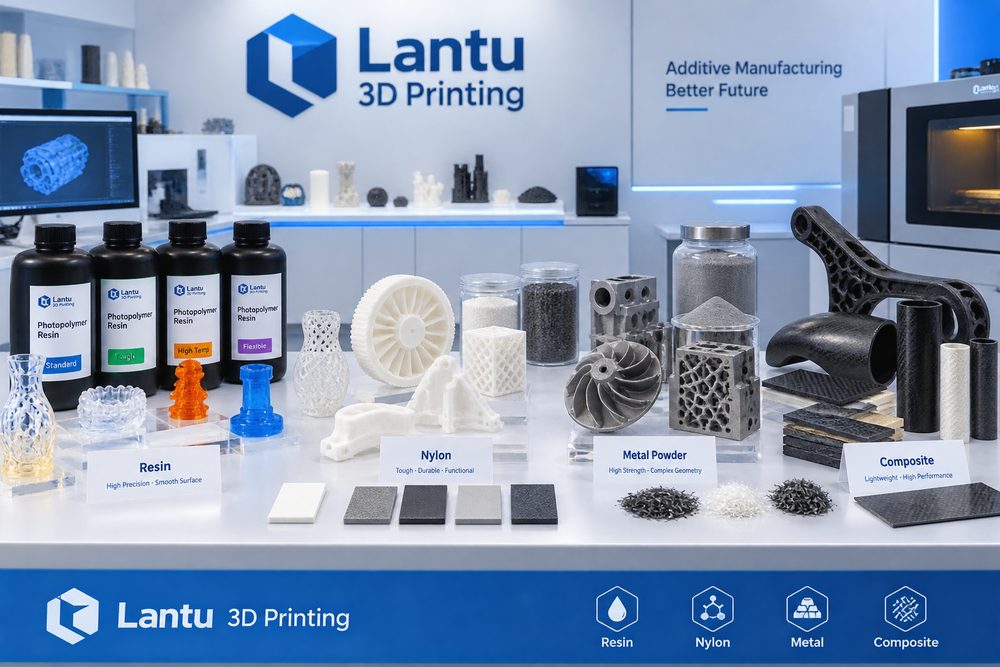
ينبغي أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يقتصر على مقارنة الأسماء. وتشمل المعلمات النموذجية سماكة طبقة SLM المعدنية بين 30 و50 ميكرومتر، ودرجة تشكيل PA12 في SLS بنحو 170–185°م، وزمن المعالجة اللاحقة للراتنجات الهندسية بين 10 و30 دقيقة، كما يجب في المواد المركبة الانتباه إلى اتجاه الألياف والربط بين الطبقات. وعندما تحتاج القطعة إلى مقاومة الصدمات وخفة الوزن، تكون PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية من الخيارات الأولى للتقييم؛ وعندما تكون هناك حاجة إلى سطح عالي الدقة وتأثيرات شفافة، تكون الراتنجات المناسبة لتقنيات SLA أو DLP أكثر ملاءمة؛ وعندما تكون هناك حاجة إلى قوة في درجات الحرارة المرتفعة، أو أداء إجهاد متكرر، أو قنوات داخلية معقدة، فإن الطباعة المعدنية من سبائك الألمنيوم أو التيتانيوم أو الفولاذ غير القابل للصدأ هي وحدها التي تقدم قيمة هندسية حقيقية. وكل اختيار من هذه الاختيارات يرتبط بعمليات لاحقة: فقد تحتاج القطع النايلونية إلى السفع الرملي، والصباغة، والتشريب؛ وتحتاج قطع الراتنج إلى المعالجة اللاحقة، والصقل، والطلاء؛ بينما قد تحتاج القطع المعدنية إلى إزالة الدعامات، والمعالجة الحرارية، والتشغيل الآلي، والفحص غير الإتلافي.
في مراجعة المشاريع، تضع بلونو/لانتو ثلاثية الأبعاد عادةً تصميم DFAM، ومسار العملية، وطريقة الفحص على جدولٍ واحد للنقاش. فعلى سبيل المثال، إذا كان هيكل رقيق الجدران قابلًا للطباعة من ناحية التشكيل فقط، لكنه سيتعرض لاحقًا لطلاءٍ وتحمل عزم براغٍ أثناء التجميع، فيجب إضافة أضلاع تقوية موضعية، وانتقالات نصف قطرية، ومساحة مناسبة لإدخالات الأعمدة الملولبة؛ وإذا كانت القطعة المعدنية ذات مجرى داخلي لا يمكن إخراج المسحوق المتبقي منه بسهولة، فلا بد من إضافة فتحات تنظيف أو فتحات فحص أو تعديل زاوية الوضع في مرحلة التصميم. وكلما كان القرار الهندسي أبكر، انخفضت التكلفة اللاحقة.
ثالثًا: مسار التنفيذ — استخدام البيانات لضمان تسليم مستقر
عندما أدخلت إحدى شركات المعدات النايلون بديلًا عن أدوات التثبيت البلاستيكية المصنعة بــ CNC، بدأت بثلاث عينات للتحقق من خلوص التجميع، ثم عدلت سُمك الجدار من 1.2 مم إلى 2.0 مم، وأوحَدت المظهر عبر السفع الرملي والصباغة، لتقلص مدة التسليم من 12 يومًا إلى 5 أيام. والخلاصة المشتركة لهذه المشروعات هي: التحقق من المعلمات أولًا على دفعات صغيرة، ثم التوسع إلى دفعات مستقرة؛ تأكيد الأبعاد الحرجة والأسطح الوظيفية أولًا، ثم تحسين الأسطح الخارجية؛ تعريف عينات الفحص ونسبة الفحص العشوائي قبل الحديث عن زمن التسليم. وللطلبات البحثية التي لا تتجاوز 10 قطع، يمكن إجراء فحص كامل للأبعاد الحرجة قطعةً قطعة؛ أما للطلبات الصغيرة بين 50 و200 قطعة، فمن الضروري إنشاء آلية لتأكيد القطعة الأولى، والفحص أثناء العملية، ومراجعة القطعة الأخيرة، وعزل الحالات غير الطبيعية. وبهذا يتم الحفاظ على مرونة الطباعة ثلاثية الأبعاد مع حصول العميل على درجة من يقين الجودة قريبة من التصنيع التقليدي.
كما أن التوثيق الرقمي بالغ الأهمية. فينبغي الاحتفاظ لكل دفعة من القطع بنسخة النموذج، ونسخة عرض السعر، ورقم دفعة المادة، ورقم الجهاز، ومعلمات العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص. وعندما يضيف العميل طلبًا لاحقًا أو يعدل التصميم، يمكن للمنصة تحديد المعلمات التي يجب توريثها سريعًا، والمخاطر التي تحتاج إلى إعادة تقييم. وفي مشاريع تنسيق سلسلة الإمداد، يمكن أيضًا إدراج التشطيب CNC، والمعالجة السطحية، والتجميع والتعبئة ضمن واجهة طلب واحدة لتقليل فقدان المعلومات الناتج عن التواصل بين عدة موردين.
رابعًا: قائمة التحقق للتطبيق العملي — تحويل الخبرة إلى معيار قابل للتكرار
تشمل نقاط التحقق في مشاريع المواد نطاق مقاومة الحرارة، واتجاه التحميل، ومستوى السطح، واستقرار الدفعات، وتوافق المعالجة اللاحقة، وتوافر المادة لإعادة الشراء. ويوصى بأن تُدمج الشركات قائمة التحقق في مسار التسعير والإنتاج: أولًا، تأكيد الاستخدام، والحمل، ودرجة الحرارة، ومستوى المظهر، وعلاقات التجميع؛ ثانيًا، فحص أقل سُمك للجدار، وقطر الفتحة، وزاوية البروز، وقناة إخراج المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثًا، اختيار المادة والعملية مع توضيح نافذة المعلمات الحرجة؛ رابعًا، تحديد المعالجة اللاحقة، والفحص، والتعبئة، وطريقة التسليم؛ خامسًا، توثيق ملاحظات العميل وخلاصة المراجعة بعد التسليم. لا تحتاج القائمة إلى أن تكون معقدة، لكنها يجب أن تُنفذ في كل مشروع.
وبالنسبة لمقدمي الخدمة، لا تعني المعايير الموحدة تقليل المرونة. بل على العكس، فكلما وُحدت المخاطر الروتينية، تفرغ الفريق للتعامل مع القضايا الهندسية المعقدة فعلًا. أما بالنسبة للمشتري، فإن الشفافية في العملية تساعده على الحكم ما إذا كان السعر منطقيًا، والموعد قابلًا للتصديق، ومسؤولية الجودة واضحة. إن المنافسة في قطاع الطباعة ثلاثية الأبعاد تنتقل من سؤال «هل يمكن الطباعة؟» إلى سؤال «هل يمكن التسليم بثبات، والتحسين المستمر، والتعاون طويل الأمد؟».
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من منظور دورة الحياة
الخلاصة الجوهرية للمسار الهندسي لابتكار مواد الطباعة ثلاثية الأبعاد في 2026 هي: لا بد من إدارة الطباعة ثلاثية الأبعاد ضمن سلسلة التصنيع الكاملة كي تتحقق قيمتها الحقيقية. فالمادة، والعملية، والمعدات، والجودة، والتكلفة، والخدمة ليست وحدات مستقلة، بل نظامًا متبادل التأثير. ومن خلال إدارة دورة الحياة الكاملة من المخطط/التصميم إلى التسليم المادي، تربط بلونو/لانتو ثلاثية الأبعاد بين المراجعة المبكرة، وتحقيق العملية، والفحص بعد المعالجة، وملاحظات العملاء، لمساعدة الشركات على تحقيق نتائج أكثر تحكمًا في التحقق البحثي، والتصنيع بكميات صغيرة، وتسليم القطع المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.