
Introduzione: dalla stampa puntuale a un ciclo ingegneristico consegnabile
Metalli e polimeri ad alte prestazioni in parallelo: la roadmap ingegnerizzata dell’innovazione dei materiali per la stampa 3D nel 2026 non riguarda semplicemente una macchina o un materiale, ma l’intera catena “progettazione—processo—produzione—controllo—consegna”. Per gli operatori del settore, la difficoltà dei progetti di stampa 3D spesso non sta nel riuscire a formare il pezzo, ma nel consegnarlo con costi stabili, qualità tracciabile e un processo ripetibile. Blueprint3D ha sempre sottolineato la gestione del ciclo di vita dal progetto al pezzo fisico: al ricevimento di un modello o di un disegno, è necessario valutare in parallelo materiale, struttura, lotto, post-lavorazione, ispezione e tempi di consegna, evitando decisioni basate solo sul prezzo del singolo pezzo o sull’esperienza di una singola stampa.
Nel campo dell’innovazione dei materiali per la stampa 3D, le aziende devono trasformare i parametri empirici in standard eseguibili. Ad esempio, nella fase di revisione iniziale occorre confermare spessori, diametri dei fori, giochi di assemblaggio, aree di supporto e quote critiche; in produzione bisogna registrare spessore di layer, potenza, velocità di scansione, numero di cicli di ricircolo della polvere o temperatura dell’ugello; in consegna si utilizzano report dimensionali, standard estetici e dati di retroanalisi come base per i progetti successivi. Questa capacità di sistema determina se la stampa 3D può passare dal “prototipare velocemente” al “manufacturing on-demand gestibile”.
1. Problema centrale: l’innovazione dei materiali deve risolvere insieme resistenza, temperatura, tenacità, qualità superficiale e stabilità di approvvigionamento
Il punto essenziale dell’innovazione dei materiali è portare alla luce e quantificare in anticipo l’incertezza, risolvendo contemporaneamente resistenza, temperatura, tenacità, qualità superficiale e stabilità della supply chain. Molti progetti, in fase di preventivo, si concentrano solo sul costo del materiale e sulle ore macchina, trascurando costi impliciti come modifiche di progetto, rimozione dei supporti, trattamento termico, carteggiatura o sabbiatura, inserti filettati, rilievi dimensionali e imballaggio/trasporto. Per i componenti metallici SLM, i controlli tipici includono spessori di layer di 20–60 μm, monitoraggio dell’ossigeno, preriscaldo della piastra di base, strategia di scansione e trattamento termico di rilascio delle tensioni; per i pezzi in nylon SLS, tasso di rinnovo della polvere, temperatura del letto, curva di raffreddamento e processo di tintura post-produzione influiscono direttamente su deformazioni, tenacità e differenza cromatica; per dime o attrezzaggi FDM, diametro dell’ugello, densità di riempimento, numero di perimetri e orientamento di stampa determinano l’anisotropia della resistenza.
Dal punto di vista gestionale, non si tratta di inseguire il valore estremo di un singolo parametro, ma di costruire una finestra di processo. Ad esempio, i campioni ingegneristici possono accettare cicli più brevi e meno finitura superficiale, mentre i pezzi di validazione assemblaggio devono includere nella verifica la posizione dei fori, gli incastri e i giochi di accoppiamento; i pezzi da esposizione, invece, richiedono attenzione alla texture superficiale, all’adesione della vernice e alla coerenza cromatica. Definendo fin dall’avvio del progetto “uso—rischio—criteri di accettazione”, si riducono rilavorazioni ripetute e il cliente comprende più chiaramente le differenze di preventivo.
2. Decisioni ingegneristiche: come si integrano materiale, processo e post-lavorazione
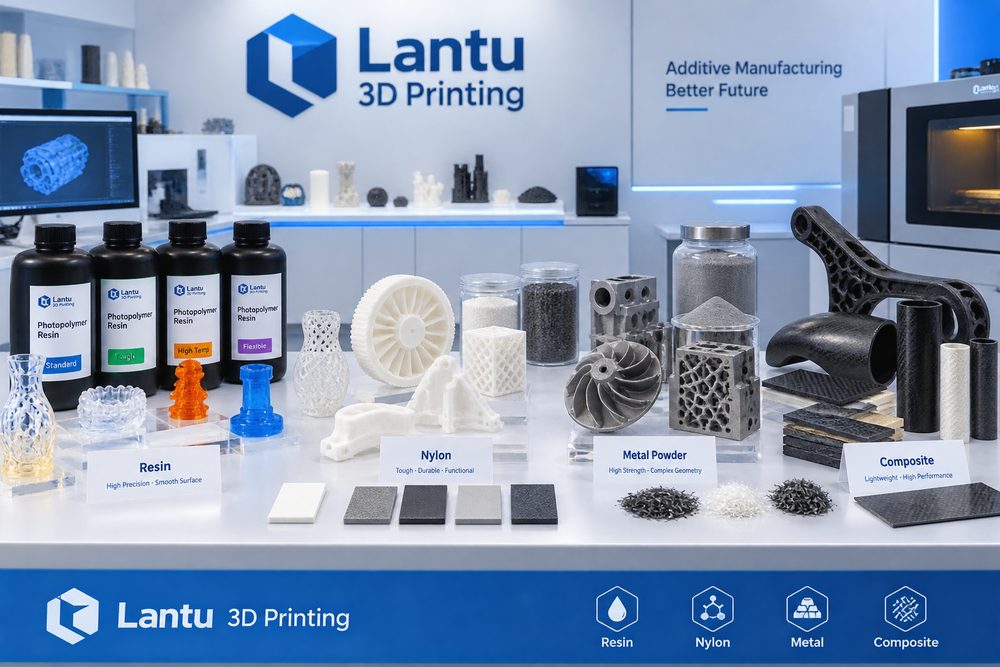
La scelta del materiale deve servire lo scenario applicativo, non limitarsi al confronto tra nomi commerciali. I parametri tipici includono spessore di layer SLM metallico di 30–50 μm, temperatura di formatura PA12 SLS intorno a 170–185 °C, tempi di post-curing delle resine tecniche di 10–30 minuti; per i materiali compositi, occorre inoltre considerare l’orientamento delle fibre e l’adesione tra strati. Quando un componente richiede resistenza all’urto e alleggerimento, PA12, PA11 o nylon rinforzato con fibra di vetro sono spesso i primi candidati; quando servono superfici molto fini ed effetti trasparenti, le resine SLA o DLP risultano più adatte; quando sono necessarie resistenza alle alte temperature, prestazioni a fatica o canali interni complessi, la stampa metallica in lega di alluminio, titanio o acciaio inox offre un reale valore ingegneristico. Ogni scelta implica una catena di post-trattamenti: i pezzi in nylon possono richiedere sabbiatura, tintura e impregnazione; quelli in resina richiedono post-curing, carteggiatura e verniciatura; i pezzi metallici possono necessitare di rimozione dei supporti, trattamento termico, lavorazioni CNC e controlli non distruttivi.
Blueprint3D, nelle revisioni di progetto, tende a discutere DFAM, percorso di processo e metodo di ispezione nella stessa tabella. Per esempio, un guscio a parete sottile può essere stampabile dal solo punto di vista della formatura, ma se dovrà essere verniciato e sopportare la coppia delle viti di assemblaggio, sarà necessario introdurre nervature locali, raccordi e spazio per inserti a colonna; un componente metallico con canali interni, se presenta polvere residua difficile da evacuare, richiede in fase di progettazione fori di pulizia, fori di ispezione o un diverso orientamento di costruzione. Prima si prendono le decisioni ingegneristiche, più bassi saranno i costi successivi.
3. Percorso di implementazione: usare i dati per garantire consegne stabili
Un’azienda di apparecchiature, nell’introdurre il nylon come alternativa a attrezzaggi in plastica lavorati CNC, ha prima validato l’accoppiamento con tre set di campioni, poi ha modificato lo spessore da 1,2 mm a 2,0 mm e, tramite sabbiatura e tintura, ha uniformato l’aspetto esterno, riducendo infine il lead time di consegna da 12 giorni a 5. L’esperienza comune di questi progetti è: prima validare i parametri con piccoli lotti, poi passare a lotti stabili; prima confermare le quote critiche e le superfici funzionali, poi ottimizzare l’estetica; prima definire campioni di controllo e percentuali di campionamento, poi parlare di tempi di consegna. Per prototipi R&D fino a 10 pezzi, è possibile eseguire il controllo totale delle quote critiche; per ordini di piccoli lotti da 50 a 200 pezzi, invece, occorre stabilire conferma del primo pezzo, controlli in processo, verifica finale e isolamento delle anomalie. In questo modo si mantiene la flessibilità della stampa 3D, offrendo al cliente una certezza qualitativa vicina a quella della manifattura tradizionale.
Anche la registrazione digitale è fondamentale. Ogni lotto dovrebbe conservare versione del modello, versione del preventivo, lotto di materiale, numero macchina, parametri di processo, metodo di post-lavorazione ed esiti di ispezione. Quando il cliente effettua un riordino o modifica il design, la piattaforma può determinare rapidamente quali parametri ereditare e quali rischi rivalutare. Nei progetti con supply chain condivisa, è inoltre possibile integrare lavorazioni CNC di finitura, trattamenti superficiali, assemblaggio e imballaggio nella stessa vista ordine, riducendo la perdita di informazioni dovuta alla comunicazione tra fornitori.
4. Checklist operativa: trasformare l’esperienza in standard replicabili
I punti chiave di verifica per un progetto materiali includono intervallo di resistenza termica, direzione dei carichi, classe superficiale, stabilità di lotto, compatibilità con i post-trattamenti e reperibilità per riordini futuri. Si consiglia alle aziende di integrare la checklist nel preventivo e nel flusso produttivo: primo, confermare applicazione, carichi, temperatura, livello estetico e relazioni di assemblaggio; secondo, controllare spessore minimo, diametro dei fori, angoli di overhang, canali di scarico polvere e accessibilità dei supporti; terzo, selezionare materiale e processo specificando la finestra dei parametri chiave; quarto, definire post-lavorazione, ispezione, imballaggio e modalità di consegna; quinto, dopo la consegna registrare feedback del cliente e conclusioni della revisione. La checklist non deve essere complessa, ma deve essere eseguita in ogni progetto.
Per i service provider, la standardizzazione non significa perdere flessibilità. Al contrario, solo standardizzando i rischi ricorrenti il team può dedicare energie ai problemi tecnici davvero complessi. Per chi acquista, un processo trasparente aiuta a valutare se il preventivo è corretto, se il lead time è credibile e se le responsabilità di qualità sono chiaramente definite. La competizione nel settore della stampa 3D si sta spostando dal “si può stampare?” al “si può consegnare in modo stabile, ottimizzare nel tempo e collaborare a lungo”.
Conclusione: aumentare il valore commerciale della stampa 3D con una prospettiva di ciclo di vita
Metalli e polimeri ad alte prestazioni in parallelo: la roadmap ingegnerizzata dell’innovazione dei materiali per la stampa 3D nel 2026 porta a una conclusione chiave: solo inserendo la stampa 3D in una catena produttiva completa si libera il suo vero valore. Materiali, processo, macchina, qualità, costo e servizio non sono moduli isolati, ma un sistema interdipendente. Blueprint3D, attraverso una gestione del ciclo di vita dal progetto/blueprint alla consegna del pezzo fisico, collega revisione iniziale, realizzazione del processo, controllo post-lavorazione e feedback del cliente, aiutando le aziende a ottenere risultati più controllabili nella validazione R&D, nella produzione di piccoli lotti e nella consegna di componenti complessi.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.