
Введение: от локальной печати к управляемому инженерному циклу
Металлы и высокопроизводительные полимеры: инженерный маршрут инноваций в материалах для 3D-печати в 2026 году — это не просто разговор об одной машине или одном материале, а рассмотрение всей цепочки «проектирование — технологический процесс — производство — контроль — поставка». Для специалистов отрасли главная сложность проектов по 3D-печати часто не в том, можно ли получить деталь, а в том, можно ли обеспечить поставку с устойчивой себестоимостью, прослеживаемым качеством и воспроизводимым процессом. lantu3D последовательно делает акцент на управлении жизненным циклом «от чертежа до изделия»: после получения модели или чертежа одновременно оцениваются материал, конструкция, тираж, постобработка, контроль и сроки, чтобы не принимать решения только на основе цены за штуку или опыта одной печати.
Вокруг инноваций в материалах для 3D-печати компаниям необходимо превращать эмпирические параметры в исполняемые стандарты. Например, на этапе предварительного анализа следует подтвердить толщину стенки, диаметр отверстий, монтажные зазоры, зоны поддержек и критические размеры; на этапе производства фиксировать толщину слоя, мощность, скорость сканирования, число циклов рециркуляции порошка или температуру сопла; на этапе поставки использовать отчет по размерам, стандарты внешнего вида и данные о выполнении проекта как основу для следующего заказа. Именно такая системная компетенция определяет, сможет ли 3D-печать перейти от «быстрого прототипирования» к «управляемому производству по требованию».
1. Ключевая задача: инновации в материалах должны одновременно обеспечивать прочность, теплостойкость, вязкость, качество поверхности и стабильность поставок
Суть того, что инновации в материалах должны одновременно обеспечивать прочность, теплостойкость, вязкость, качество поверхности и стабильность поставок, заключается в том, чтобы заранее выявлять и количественно оценивать неопределенности. Во многих проектах на этапе расчета стоимости учитывают только цену материала и машинное время, но игнорируют скрытые затраты на изменение конструкции, удаление поддержек, термообработку, шлифовку и пескоструйную обработку, резьбовые вставки, повторный контроль размеров и упаковку с транспортировкой. Для металлических деталей, изготовленных по технологии SLM, типичные контролируемые параметры включают толщину слоя 20–60 мкм, контроль содержания кислорода, подогрев подложки, стратегию сканирования и термообработку для снятия напряжений; для деталей из нейлона, произведенных методом SLS, на коробление, вязкость и цветовую однородность напрямую влияют коэффициент обновления порошка, температура укладки, кривая охлаждения и последующее окрашивание; для оснастки и приспособлений, напечатанных методом FDM, прочность по осям определяется диаметром сопла, коэффициентом заполнения, числом периметров и ориентацией печати.
С точки зрения управления ключевая задача не в том, чтобы выжать максимум из одного параметра, а в том, чтобы сформировать рабочее окно параметров. Например, для инженерных образцов допустим более короткий цикл и меньший объем отделки поверхности, но для деталей, идущих на проверку сборки, необходимо контролировать положение отверстий, защелки и посадочные зазоры; для демонстрационных изделий, наоборот, важно качество текстуры поверхности, адгезия лакокрасочного покрытия и стабильность цвета. Если на старте проекта задать связку «назначение — риск — критерии приемки», можно сократить число переделок и одновременно сделать различия в цене более понятными для заказчика.
2. Инженерные решения: как связаны материал, процесс и постобработка
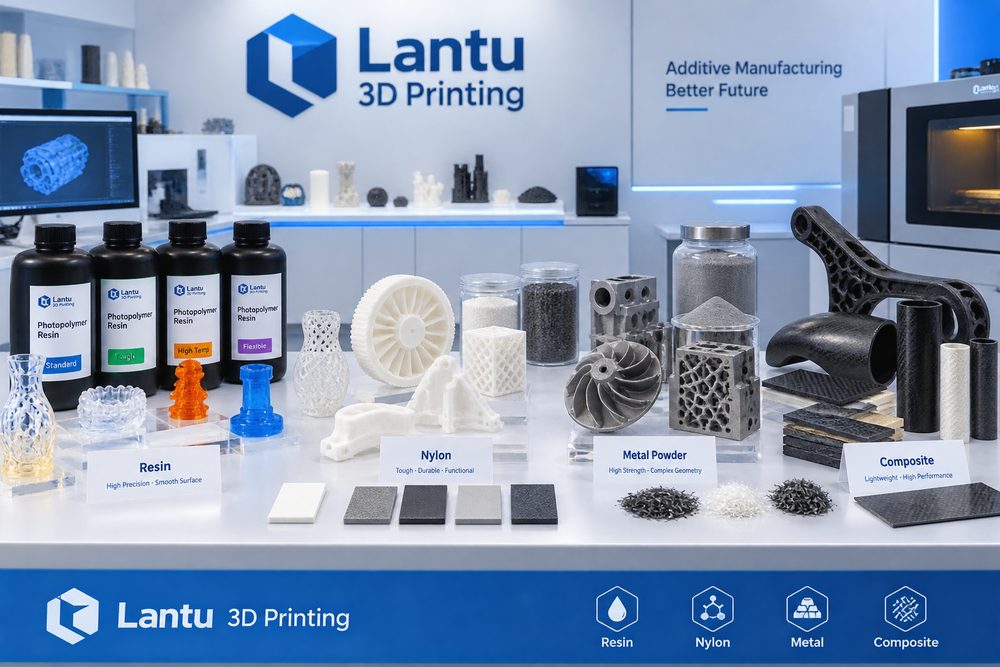
Выбор материала должен определяться сценарием применения, а не только названием. Типовые параметры включают толщину слоя 30–50 мкм для металлического SLM, температуру формирования PA12 по SLS около 170–185 °C, время вторичного отверждения инженерных смол 10–30 минут; для композитных материалов дополнительно важно учитывать ориентацию волокон и межслойное сцепление. Когда детали нужны ударопрочность и снижение массы, в первую очередь рассматривают PA12, PA11 или нейлон, армированный стекловолокном; когда требуется высокодетализированная поверхность и прозрачный эффект, лучше подходят смолы для SLA или DLP; когда нужны высокая прочность при повышенной температуре, усталостная стойкость или сложные внутренние каналы, инженерную ценность дает печать из алюминиевых сплавов, титана или нержавеющей стали. Каждый выбор тянет за собой и последующую обработку: нейлоновые детали могут потребовать пескоструйной обработки, окрашивания и пропитки; смоляные детали — вторичного отверждения, шлифовки и окраски; металлические детали — удаления поддержек, термообработки, мехобработки и неразрушающего контроля.
На этапах оценки проекта lantu3D обычно обсуждает DFAM-проектирование, технологический маршрут и метод контроля в одной таблице. Например, тонкостенный корпус может быть напечатан с точки зрения формообразования, но если далее его нужно окрашивать и он должен выдерживать момент затяжки сборочных винтов, потребуется добавить локальные ребра жесткости, скругления и место под резьбовые вставки; если у металлической детали с внутренним каналом остаточный порошок трудно удалить, на этапе проектирования нужно предусмотреть отверстия для очистки порошка, контрольные отверстия или изменить ориентацию на платформе. Чем раньше принимается инженерное решение, тем ниже последующие затраты.
3. Практическая реализация: использование данных для стабильной поставки
Одна из компаний в сфере оборудования, переходя с CNC-обработки пластиковых приспособлений на нейлон, сначала проверила посадочные зазоры на трех образцах, затем увеличила толщину стенки с 1,2 мм до 2,0 мм, а за счет пескоструйной обработки и окрашивания унифицировала внешний вид; в итоге срок поставки удалось сократить с 12 дней до 5. Общий вывод из таких проектов один: сначала проверять параметры на малой партии, а затем масштабировать на стабильный выпуск; сначала подтверждать критические размеры и функциональные поверхности, а уже потом оптимизировать внешний вид; сначала определять выборку для контроля и долю выборочного осмотра, а уже затем обсуждать сроки поставки. Для опытных образцов до 10 штук целесообразен сплошной контроль критических размеров; для малых серий 50–200 штук нужно выстраивать схему утверждения первой детали, выборочного контроля в процессе, финальной проверки последней детали и изоляции отклонений. Так удается сохранить гибкость 3D-печати и при этом обеспечить заказчику уровень определенности по качеству, близкий к традиционному производству.
Не менее важна цифровая фиксация данных. Для каждой партии деталей следует сохранять версию модели, версию коммерческого предложения, партию материала, номер оборудования, технологические параметры, способ постобработки и результаты контроля. Когда затем заказчик размещает дополнительный заказ или вносит изменения в конструкцию, система может быстро определить, какие параметры нужно унаследовать, а какие риски требуют повторной оценки. В проектах с кооперацией по цепочке поставок также можно включать точную мехобработку на CNC, финишную отделку поверхности, сборку и упаковку в единое представление заказа, уменьшая потери информации при взаимодействии между подрядчиками.
4. Чек-лист внедрения: превращаем опыт в повторяемый стандарт
В центре внимания при проверке материалов должны быть диапазон теплостойкости, направление нагрузки, класс качества поверхности, стабильность партии, совместимость с постобработкой и доступность повторной закупки. Рекомендуется закрепить чек-лист в расчетной и производственной процедурах: первое — подтвердить назначение изделия, нагрузку, температуру, класс внешнего вида и посадочные связи; второе — проверить минимальную толщину стенки, диаметр отверстий, угол нависания, каналы вывода порошка и доступность поддержек; третье — выбрать материал и технологию, отдельно указав ключевое окно параметров; четвертое — четко определить постобработку, контроль, упаковку и способ поставки; пятое — после сдачи зафиксировать обратную связь заказчика и выводы по итогам проекта. Чек-лист не обязан быть сложным, но он должен выполняться в каждом проекте.
Для сервис-провайдера стандартизация не означает потерю гибкости. Напротив, только когда типовые риски приведены к стандарту, у команды остается ресурс на решение действительно сложных инженерных задач. Для закупщика прозрачный процесс помогает понять, обоснована ли цена, можно ли доверять срокам и насколько ясно распределена ответственность за качество. Конкуренция в отрасли 3D-печати все больше смещается от вопроса «можно ли напечатать» к вопросу «можно ли стабильно поставлять, постоянно улучшать и выстраивать долгосрочное сотрудничество».
Итоги: повышаем коммерческую ценность 3D-печати через жизненный цикл изделия
Главный вывод из темы «Металлы и высокопроизводительные полимеры: инженерный маршрут инноваций в материалах для 3D-печати в 2026 году» состоит в том, что управлять 3D-печатью нужно внутри полной производственной цепочки — только так раскрывается ее настоящая ценность. Материал, процесс, оборудование, качество, себестоимость и сервис не являются изолированными модулями; это взаимовлияющая система. lantu3D, выстраивая управление полным жизненным циклом — от чертежа и проекта до физической поставки, — связывает предварительную оценку, технологическую реализацию, постобработку, контроль и обратную связь от заказчика, помогая компаниям получать более предсказуемый результат в НИОКР, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.