
บทนำ: จากการพิมพ์เฉพาะจุดสู่ลูปวิศวกรรมที่ส่งมอบได้จริง
โลหะและโพลิเมอร์สมรรถนะสูงเดินหน้าไปพร้อมกัน: เส้นทางวิศวกรรมสำหรับนวัตกรรมวัสดุการพิมพ์ 3 มิติปี 2026 ไม่ได้พูดถึงแค่เครื่องจักรหรือวัสดุหนึ่งชนิดเท่านั้น แต่เป็นการมองทั้งห่วงโซ่ “การออกแบบ—กระบวนการ—การผลิต—การตรวจสอบ—การส่งมอบ” สำหรับผู้ปฏิบัติงานในอุตสาหกรรม จุดยากของโครงการพิมพ์ 3 มิติมักไม่ใช่ว่าขึ้นรูปได้หรือไม่ แต่คือจะส่งมอบได้อย่างไรด้วยต้นทุนที่คงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้ บลูปรินต์สามมิติให้ความสำคัญกับการบริหารวงจรชีวิตจากแบบไปสู่ชิ้นงานจริง: เมื่อได้รับโมเดลหรือแบบร่าง จะประเมินวัสดุ โครงสร้าง ปริมาณการผลิต การตกแต่งหลังพิมพ์ การตรวจสอบ และกำหนดส่งพร้อมกัน เพื่อหลีกเลี่ยงการตัดสินใจจากการคิดราคาแบบชิ้นต่อชิ้นหรืออิงประสบการณ์พิมพ์เพียงครั้งเดียว
เมื่อพูดถึงนวัตกรรมวัสดุสำหรับการพิมพ์ 3 มิติ องค์กรต้องแปลงประสบการณ์เชิงพารามิเตอร์ให้เป็นมาตรฐานที่นำไปใช้ได้จริง ตัวอย่างเช่น ในขั้นประเมินเบื้องต้นต้องยืนยันความหนาผนัง ขนาดรู ระยะเผื่อประกอบ พื้นที่ซัพพอร์ต และมิติวิกฤต ในขั้นผลิตต้องบันทึกความหนาชั้น กำลังเลเซอร์ ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นส่งมอบต้องมีรายงานมิติ มาตรฐานด้านรูปลักษณ์ และข้อมูลสรุปบทเรียนเพื่อใช้เป็นฐานสำหรับงานครั้งถัดไป ความสามารถเชิงระบบเช่นนี้คือสิ่งที่ตัดสินว่า 3D printing จะยกระดับจาก “งานต้นแบบเร็ว” ไปเป็น “การผลิตตามสั่งที่ควบคุมได้” หรือไม่
หนึ่ง: ปัญหาหลัก วัสดุใหม่ต้องตอบโจทย์ความแข็งแรง ทนความร้อน ความเหนียว คุณภาพผิว และเสถียรภาพของซัพพลายพร้อมกัน
แก่นของนวัตกรรมวัสดุคือการทำให้ความไม่แน่นอนถูกเปิดเผยและวัดผลตั้งแต่ต้น หลายโครงการมักสนใจแค่ราคาวัสดุต่อหน่วยและชั่วโมงเครื่องในขั้นเสนอราคา แต่ละเลยต้นทุนแฝงอย่างการแก้แบบ การถอดซัพพอร์ต การอบคลายเค้น การขัดพ่นทราย อินเสิร์ตเกลียว การวัดซ้ำมิติ และการแพ็กส่ง สำหรับชิ้นส่วนโลหะ SLM รายการควบคุมที่พบบ่อยได้แก่ความหนาชั้น 20–60μm การเฝ้าระวังปริมาณออกซิเจน การอุ่นแท่นรอง กลยุทธ์การสแกน และการอบคลายความเค้น สำหรับชิ้นงาน SLS ไนลอน อัตราการเติมผงใหม่ อุณหภูมิการปาดผง เส้นโค้งการเย็นตัว และกระบวนการย้อมสีหลังพิมพ์จะส่งผลโดยตรงต่อการบิดงอ ความเหนียว และความแตกต่างของสี ส่วนงานจิ๊กหรือฟิกซ์เจอร์จาก FDM ขนาดหัวฉีด อัตราเติม จำนวนเส้นผนัง และทิศทางการพิมพ์จะเป็นตัวกำหนดความแข็งแรงเชิงอนิโซทรอปี
ในมุมการบริหาร สิ่งสำคัญไม่ใช่การไล่หาค่าสุดโต่งของพารามิเตอร์ใดพารามิเตอร์หนึ่ง แต่คือการสร้าง “ช่วงการทำงาน” ที่ชัดเจน ตัวอย่างเช่น ชิ้นงานต้นแบบทางวิศวกรรมอาจยอมรับรอบเวลาที่สั้นกว่าและการทำผิวที่น้อยกว่า แต่ชิ้นงานสำหรับยืนยันการประกอบต้องรวมตำแหน่งรู คลิปล็อก และระยะเผื่อประกอบไว้ในการตรวจสอบ ขณะที่ชิ้นงานโชว์ต้องให้ความสำคัญกับพื้นผิว การยึดเกาะของสี และความสม่ำเสมอของสี การกำหนด “การใช้งาน—ความเสี่ยง—เกณฑ์การยอมรับ” ตั้งแต่เริ่มโครงการ จะช่วยลดการแก้งานซ้ำ และทำให้ลูกค้าเข้าใจความแตกต่างของราคาได้ชัดเจนขึ้น
สอง: การตัดสินใจเชิงวิศวกรรม วัสดุ กระบวนการ และงานหลังพิมพ์ต้องทำงานร่วมกัน
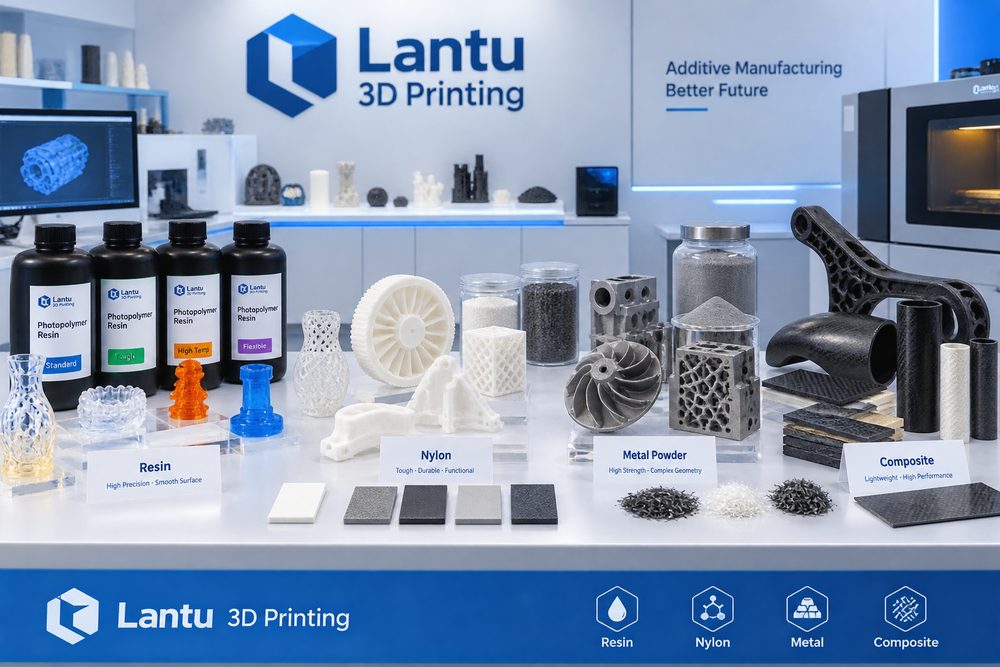
การเลือกวัสดุต้องเริ่มจากบริบทการใช้งาน ไม่ใช่แค่เปรียบเทียบชื่อวัสดุเท่านั้น พารามิเตอร์ที่มักใช้ประกอบการพิจารณาได้แก่ ชั้นของ SLM โลหะที่ 30–50μm อุณหภูมิการขึ้นรูปของ PA12 ใน SLS ราว 170–185°C เวลาอบคิวร์รอบสองของเรซินวิศวกรรม 10–30 นาที และวัสดุคอมโพสิตที่ต้องดูทิศทางเส้นใยและการยึดเกาะระหว่างชั้น เมื่อชิ้นงานต้องการทนแรงกระแทกและน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักถูกพิจารณาก่อน หากต้องการผิวละเอียดสูงและความโปร่งใส เรซินแบบ SLA หรือ DLP จะเหมาะกว่า และเมื่อจำเป็นต้องใช้ความแข็งแรงที่อุณหภูมิสูง สมรรถนะต่อความล้า หรือทางเดินของไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงมีคุณค่าทางวิศวกรรมอย่างแท้จริง ทุกทางเลือกจะพ่วงมาด้วยการตกแต่งหลังพิมพ์ เช่น ชิ้นไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม ชิ้นเรซินต้องอบคิวร์ ขัด และพ่นสี ส่วนชิ้นโลหะอาจต้องถอดซัพพอร์ต อบชิ้นงาน กลึงแต่ง และตรวจสอบแบบไม่ทำลาย
ในการทบทวนโครงการ บลูปรินต์สามมิติมักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจสอบมาพูดคุยบนตารางเดียวกัน ตัวอย่างเช่น เปลือกผนังบางอาจพิมพ์ได้เมื่อมองจากมุมการขึ้นรูป แต่ถ้าต้องพ่นสีและรับแรงขันจากสกรูประกอบ ก็ควรเพิ่มครีบเสริม มุมโค้งเปลี่ยนผ่าน และพื้นที่สำหรับอินเสิร์ตเกลียว หรือชิ้นงานทางเดินของไหลโลหะ หากผงตกค้างภายในถอดออกยาก ก็ต้องเพิ่มรูคายผง รูตรวจสอบ หรือปรับมุมวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจเชิงวิศวกรรมเร็ว ต้นทุนปลายทางยิ่งต่ำ
สาม: แนวทางปฏิบัติ ใช้ข้อมูลขับเคลื่อนการส่งมอบที่เสถียร
บริษัทอุปกรณ์แห่งหนึ่งที่นำไนลอนมาใช้แทนฟิกซ์เจอร์พลาสติกจาก CNC เริ่มจากการใช้ชิ้นงานตัวอย่าง 3 ชุดเพื่อยืนยันระยะประกอบ จากนั้นปรับความหนาผนังจาก 1.2 มม. เป็น 2.0 มม. และใช้การพ่นทรายร่วมกับการย้อมสีเพื่อทำให้รูปลักษณ์สม่ำเสมอ สุดท้ายลดรอบการส่งมอบจาก 12 วันเหลือ 5 วัน บทเรียนร่วมของโครงการลักษณะนี้คือ ให้เริ่มจากการตรวจสอบพารามิเตอร์ในล็อตเล็กก่อนขยายเป็นล็อตที่เสถียร ให้ยืนยันมิติและผิวหน้าที่สำคัญก่อนค่อยปรับงานภายนอก และให้กำหนดตัวอย่างตรวจสอบกับสัดส่วนการสุ่มตรวจตั้งแต่ต้น ก่อนจะพูดถึงรอบเวลาส่งมอบ สำหรับงานวิจัยและพัฒนาที่มีไม่เกิน 10 ชิ้น สามารถตรวจมิติวิกฤตแบบ 100% รายชิ้นได้ แต่สำหรับออเดอร์ล็อตเล็ก 50–200 ชิ้น จำเป็นต้องมีระบบยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจชิ้นท้าย และการแยกชิ้นงานผิดปกติ วิธีนี้ช่วยให้ยังคงความยืดหยุ่นของ 3D printing และทำให้ลูกค้าได้รับความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกข้อมูลดิจิทัลก็สำคัญเช่นกัน ชิ้นงานแต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีงานหลังพิมพ์ และผลการตรวจสอบไว้ เมื่อมีการสั่งซ้ำหรือปรับแบบในภายหลัง แพลตฟอร์มจะสามารถตัดสินได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรถูกส่งต่อ และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่ต้องประสานซัพพลายเชน ยังสามารถรวมงาน CNC งานผิว และงานประกอบบรรจุลงในมุมมองคำสั่งซื้อเดียว ลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้รับเหมาช่วง
สี่: เช็กลิสต์สำหรับการนำไปใช้ เปลี่ยนประสบการณ์ให้กลายเป็นมาตรฐานที่ทำซ้ำได้
จุดตรวจของโครงการวัสดุควรรวมช่วงอุณหภูมิที่ใช้งานได้ ทิศทางการรับแรง ระดับผิว ความเสถียรของล็อต ความเข้ากันได้กับงานหลังพิมพ์ และความพร้อมในการสั่งซื้อซ้ำ แนะนำให้องค์กรฝังเช็กลิสต์ไว้ในขั้นตอนเสนอราคาและการผลิต ดังนี้ หนึ่ง ยืนยันการใช้งาน โหลด อุณหภูมิ ระดับรูปลักษณ์ และความสัมพันธ์ในการประกอบ สอง ตรวจสอบความหนาผนังขั้นต่ำ ขนาดรู มุมยื่น ช่องทางระบายผง และความสามารถในการเข้าถึงซัพพอร์ต สาม เลือกวัสดุและกระบวนการ พร้อมระบุช่วงพารามิเตอร์สำคัญ สี่ กำหนดงานหลังพิมพ์ การตรวจสอบ การแพ็ก และวิธีส่งมอบให้ชัดเจน ห้า หลังส่งมอบให้บันทึกฟีดแบ็กลูกค้าและข้อสรุปจากการทบทวน เช็กลิสต์ไม่จำเป็นต้องซับซ้อน แต่ต้องถูกนำมาใช้ในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้หมายถึงการลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงทั่วไปถูกทำให้เป็นมาตรฐาน ทีมจะมีเวลามากขึ้นในการจัดการโจทย์วิศวกรรมที่ซับซ้อนจริง ๆ ส่วนฝ่ายจัดซื้อ กระบวนการที่โปร่งใสช่วยให้ประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ ระยะเวลาส่งมอบเชื่อถือได้แค่ไหน และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจาก “พิมพ์ได้หรือไม่” ไปเป็น “ส่งมอบได้เสถียร ปรับปรุงต่อเนื่อง และทำงานร่วมกันระยะยาวได้หรือไม่”
สรุป: ยกระดับมูลค่าธุรกิจของ 3D printing ด้วยมุมมองตลอดวงจรชีวิต
แก่นสรุปของโลหะและโพลิเมอร์สมรรถนะสูงเดินหน้าไปพร้อมกัน: เส้นทางวิศวกรรมสำหรับนวัตกรรมวัสดุการพิมพ์ 3 มิติปี 2026 คือ การนำ 3D printing ไปบริหารในห่วงโซ่การผลิตแบบครบวงจรเท่านั้นจึงจะปลดปล่อยคุณค่าที่แท้จริงได้ วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการ ไม่ใช่โมดูลแยกส่วน แต่เป็นระบบที่ส่งผลต่อกัน บลูปรินต์สามมิติใช้การบริหารวงจรชีวิตตั้งแต่แบบ/ดีไซน์ไปจนถึงการส่งมอบชิ้นงานจริง เชื่อมการทบทวนระยะแรก การทำกระบวนการ การตรวจสอบหลังพิมพ์ และฟีดแบ็กลูกค้าเข้าด้วยกัน เพื่อช่วยให้ธุรกิจได้ผลลัพธ์ที่ควบคุมได้มากขึ้นทั้งในงานยืนยันแบบ งานผลิตล็อตเล็ก และงานส่งมอบชิ้นส่วนที่ซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง