
Introdução: da impressão pontual a um ciclo fechado de engenharia com entregas confiáveis
Metais e polímeros de alto desempenho em paralelo: a rota de engenharia da inovação em materiais para impressão 3D em 2026 não trata apenas de uma máquina ou de um material, mas de toda a cadeia “projeto—processo—fabricação—inspeção—entrega”. Para os profissionais do setor, o desafio de um projeto de impressão 3D muitas vezes não está em conseguir formar a peça, e sim em entregá-la com custo estável, qualidade rastreável e um processo replicável. A BluePrint3D sempre destaca a gestão do ciclo de vida, do desenho ao objeto físico: ao receber um modelo ou desenho técnico, é preciso avaliar simultaneamente material, estrutura, volume, pós-processamento, inspeção e prazo, evitando decisões baseadas apenas em cotação unitária ou na experiência de uma única impressão.
No tema inovação em materiais para impressão 3D, as empresas precisam transformar parâmetros empíricos em padrões executáveis. Por exemplo, na fase de análise inicial, definir espessura de parede, diâmetro de furos, folgas de montagem, regiões de suporte e dimensões críticas; na produção, registrar espessura de camada, potência, velocidade de varredura, número de ciclos de reutilização do pó ou temperatura do bico; na entrega, consolidar relatórios dimensionais, critérios visuais e dados de pós-análise como base para o próximo projeto. É essa capacidade sistêmica que determina se a impressão 3D pode evoluir de “prototipagem rápida” para “fabricação sob demanda gerenciável”.
1. Questão central: a inovação em materiais precisa resolver, ao mesmo tempo, resistência, resistência térmica, tenacidade, qualidade superficial e estabilidade de fornecimento
A essência de resolver simultaneamente resistência, resistência térmica, tenacidade, qualidade superficial e estabilidade de fornecimento está em expor e quantificar a incerteza com antecedência. Muitos projetos consideram apenas o preço do material e as horas de máquina na cotação, mas ignoram custos ocultos como alteração de projeto, remoção de suportes, tratamento térmico, lixamento e jateamento, insertos roscados, rechecagem dimensional e embalagem para transporte. Para peças metálicas produzidas por SLM, itens de controle comuns incluem espessura de camada de 20–60 μm, monitoramento de oxigênio, pré-aquecimento da plataforma, estratégia de varredura e tratamento térmico para alívio de tensões; para peças em nylon por SLS, taxa de renovação do pó, temperatura de deposição, curva de resfriamento e tingimento pós-processo impactam diretamente empenamento, tenacidade e variação de cor; para gabaritos ou dispositivos em FDM, diâmetro do bico, taxa de preenchimento, número de perímetros e orientação de impressão determinam a anisotropia mecânica.
Do ponto de vista de gestão, o objetivo não é buscar o limite absoluto de um parâmetro, e sim estabelecer uma janela de processo. Por exemplo, peças de engenharia podem tolerar ciclos mais curtos e menor acabamento superficial, mas componentes para validação de montagem precisam incluir posição de furos, encaixes e folgas de ajuste na inspeção; peças de exposição precisam priorizar textura superficial, aderência da pintura e consistência de cor. Ao definir “uso—risco—critério de aceitação” logo no início do projeto, reduzem-se retrabalhos e o cliente entende com mais clareza as diferenças de preço.
2. Decisão de engenharia: como material, processo e pós-processamento atuam em conjunto
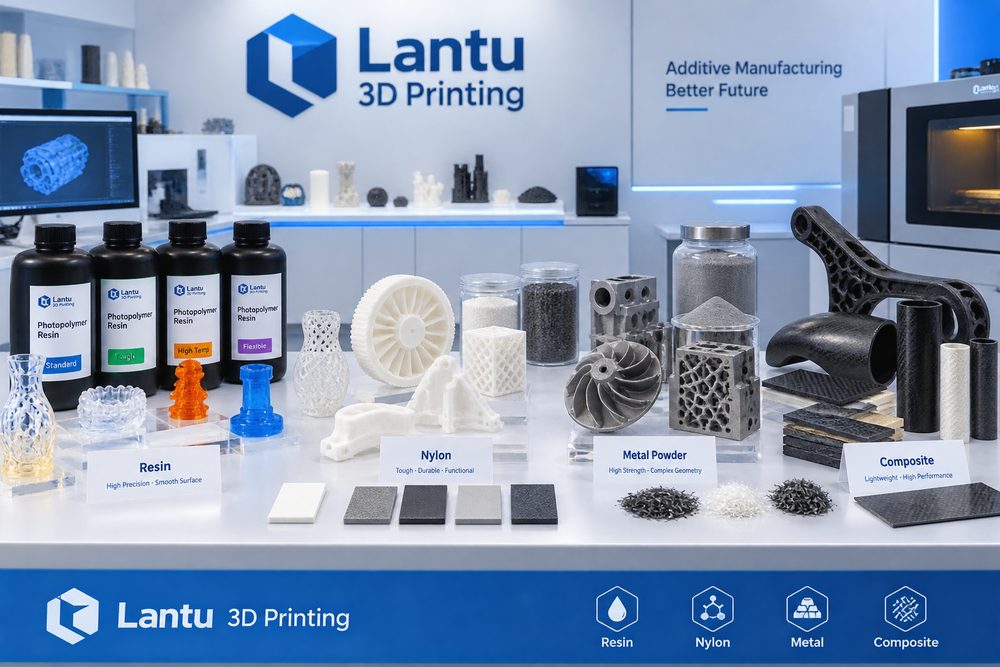
A seleção de material deve servir ao cenário de uso, e não apenas comparar nomes. Parâmetros típicos incluem espessura de camada de 30–50 μm para SLM em metal, temperatura de conformação do PA12 por SLS em torno de 170–185°C, tempo de pós-cura de 10–30 minutos para resinas de engenharia, além de atenção à orientação das fibras e à adesão entre camadas em materiais compósitos. Quando a peça exige resistência a impacto e leveza, PA12, PA11 ou nylon reforçado com fibra de vidro normalmente entram primeiro na avaliação; quando se busca superfície de alta precisão e efeito transparente, resinas SLA ou DLP são mais adequadas; quando o requisito é resistência a altas temperaturas, desempenho em fadiga ou canais internos complexos, a impressão metálica em liga de alumínio, titânio ou aço inox já passa a ter valor de engenharia. Cada escolha implica etapas posteriores: peças em nylon podem exigir jateamento, tingimento e impregnação; peças em resina pedem pós-cura, lixamento e pintura; peças metálicas podem demandar remoção de suportes, tratamento térmico, usinagem e ensaios não destrutivos.
Na análise de projetos, a BluePrint3D normalmente coloca projeto para manufatura aditiva (DFAM), rota de processo e método de inspeção na mesma tabela de discussão. Por exemplo, uma carcaça de parede fina pode até ser imprimível do ponto de vista da conformação, mas, se depois precisar ser pintada e suportar o torque de parafusos de montagem, será necessário adicionar reforços locais, transições com raio e espaço para insertos roscados; uma peça metálica com canais internos, se tiver pó residual difícil de remover, precisa incluir furos de limpeza, furos de inspeção ou mudança de orientação ainda na fase de projeto. Quanto mais cedo a decisão de engenharia, menor o custo posterior.
3. Caminho de implementação: usar dados para garantir entregas estáveis
Uma empresa de equipamentos, ao adotar nylon como substituto de dispositivos plásticos usinados em CNC, primeiro validou a folga de montagem com 3 conjuntos de amostras, depois ajustou a espessura de parede de 1,2 mm para 2,0 mm e, por meio de jateamento e tingimento, padronizou a aparência. No fim, reduziu o prazo de entrega de 12 dias para 5 dias. A experiência comum desses projetos é: primeiro validar parâmetros em pequenos lotes e só depois ampliar para uma produção estável; primeiro confirmar dimensões críticas e superfícies funcionais, e só depois otimizar a aparência; primeiro definir amostras de inspeção e percentual de amostragem, e só então falar em prazo de entrega. Para protótipos de P&D com até 10 peças, é possível inspecionar 100% das dimensões críticas peça a peça; para pedidos de pequeno lote entre 50 e 200 unidades, é preciso estabelecer confirmação da primeira peça, inspeção por amostragem em processo, verificação da última peça e mecanismo de isolamento de anomalias. Assim, mantém-se a flexibilidade da impressão 3D e, ao mesmo tempo, o cliente recebe uma previsibilidade de qualidade próxima à da manufatura tradicional.
O registro digital é igualmente importante. Cada lote de peças deve manter versão do modelo, versão da cotação, lote de material, número do equipamento, parâmetros de processo, método de pós-processamento e resultados de inspeção. Quando o cliente fizer novo pedido ou alterar o projeto, a plataforma pode identificar rapidamente quais parâmetros devem ser herdados e quais riscos precisam ser reavaliados. Em projetos com coordenação da cadeia de suprimentos, também é possível integrar usinagem CNC de acabamento, tratamento superficial, montagem e embalagem em uma única visão do pedido, reduzindo a perda de informação gerada pela comunicação entre diferentes fornecedores.
4. Checklist de implementação: transformar experiência em padrão replicável
Os pontos-chave de verificação em projetos de materiais incluem faixa de resistência térmica, direção das cargas, nível superficial, estabilidade entre lotes, compatibilidade com pós-processamento e disponibilidade para recompra. Recomenda-se consolidar a checklist nos fluxos de orçamento e produção: primeiro, confirmar aplicação, carga, temperatura, nível estético e relação de montagem; segundo, verificar espessura mínima de parede, diâmetro dos furos, ângulo de saliência, canais para remoção de pó e acessibilidade dos suportes; terceiro, selecionar material e processo e registrar a janela de parâmetros críticos; quarto, definir claramente pós-processamento, inspeção, embalagem e método de entrega; quinto, após a entrega, registrar o feedback do cliente e as conclusões da revisão. A lista não precisa ser complexa, mas precisa ser aplicada em cada projeto.
Para os prestadores de serviço, padronização não significa perder flexibilidade. Pelo contrário: só ao padronizar os riscos recorrentes a equipe ganha espaço para lidar com problemas de engenharia realmente complexos. Para quem compra, um processo transparente ajuda a avaliar se a cotação é coerente, se o prazo é confiável e se a responsabilidade pela qualidade está clara. A concorrência no setor de impressão 3D está migrando de “consegue imprimir?” para “consegue entregar com estabilidade, melhorar continuamente e cooperar no longo prazo?”.
Conclusão: ampliar o valor comercial da impressão 3D com uma visão de ciclo de vida
A principal conclusão de Metais e polímeros de alto desempenho em paralelo: a rota de engenharia da inovação em materiais para impressão 3D em 2026 é que a impressão 3D precisa ser gerida dentro de uma cadeia de manufatura completa para liberar seu valor real. Material, processo, equipamento, qualidade, custo e serviço não são módulos isolados, mas sim um sistema de influências mútuas. A BluePrint3D conecta a análise inicial, a execução do processo, a inspeção do pós-processamento e o feedback do cliente por meio da gestão do ciclo de vida, do projeto à entrega do produto físico, ajudando as empresas a obter resultados mais controlados em validação de P&D, produção de baixo volume e entrega de peças complexas.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.