
Introducción: de la impresión puntual a un cierre de ingeniería entregable
Metales y polímeros de alto rendimiento en paralelo: la ruta de ingeniería para la innovación en materiales de impresión 3D en 2026 no trata simplemente de una máquina o de un material, sino de toda la cadena “diseño—proceso—fabricación—inspección—entrega”. Para los profesionales del sector, el principal reto de un proyecto de impresión 3D no suele ser si la pieza puede fabricarse, sino si puede entregarse con un coste estable, una calidad trazable y un proceso repetible. lantu3D siempre ha hecho hincapié en la gestión del ciclo de vida desde el plano hasta la pieza física: al recibir un modelo o un plano, evalúa en paralelo material, estructura, volumen, posprocesado, inspección y plazo de entrega, evitando decidir solo por el precio de una pieza única o por la experiencia de una impresión aislada.
En torno a la innovación en materiales de impresión 3D, las empresas deben convertir los parámetros de experiencia en estándares ejecutables. Por ejemplo, en la revisión inicial conviene confirmar espesor de pared, diámetro de agujero, holguras de ensamblaje, zonas de soporte y dimensiones críticas; en producción, registrar espesor de capa, potencia, velocidad de escaneo, número de ciclos de reutilización del polvo o temperatura de la boquilla; y en la entrega, consolidar informes dimensionales, estándares de apariencia y datos de retroalimentación para sustentar el siguiente proyecto. Esta capacidad sistemática determina si la impresión 3D puede pasar de “prototipado rápido” a “fabricación bajo demanda gestionable”.
I. Problema central: la innovación en materiales debe resolver simultáneamente resistencia, temperatura, tenacidad, calidad superficial y estabilidad de suministro
La esencia de resolver simultáneamente resistencia, temperatura, tenacidad, calidad superficial y estabilidad de suministro consiste en exponer y cuantificar la incertidumbre con antelación. Muchos proyectos, en la fase de cotización, solo se fijan en el precio unitario del material y en las horas de máquina, ignorando costes ocultos como modificaciones de diseño, retirada de soportes, tratamiento térmico, lijado o arenado, insertos roscados, nueva verificación dimensional y embalaje/transporte. En piezas metálicas SLM, los controles habituales incluyen espesor de capa de 20–60 μm, monitorización del contenido de oxígeno, precalentamiento de la base, estrategia de escaneo y tratamiento térmico de alivio de tensiones; en piezas de nailon SLS, la tasa de renovación del polvo, la temperatura de extendido, la curva de enfriamiento y el teñido posterior afectan directamente al alabeo, la tenacidad y la diferencia de color; en utillajes o útiles FDM, el diámetro de la boquilla, el porcentaje de relleno, el número de perímetros y la orientación de impresión determinan la anisotropía de la resistencia.
Desde la perspectiva de gestión, lo importante no es perseguir el límite de un único parámetro, sino establecer una ventana de proceso. Por ejemplo, una muestra de ingeniería puede admitir ciclos más cortos y menos tratamiento superficial, pero una pieza de validación de ensamblaje debe incluir la posición de los agujeros, los clips y las tolerancias de ajuste dentro de la inspección; una pieza de exhibición, en cambio, debe centrarse en la textura superficial, la adherencia de la pintura y la consistencia cromática. Al definir desde el inicio del proyecto “uso—riesgo—criterio de aceptación”, se reducen los retrabajos y también se ayuda al cliente a entender con mayor claridad las diferencias de precio.
II. Decisiones de ingeniería: cómo se relacionan material, proceso y posprocesado
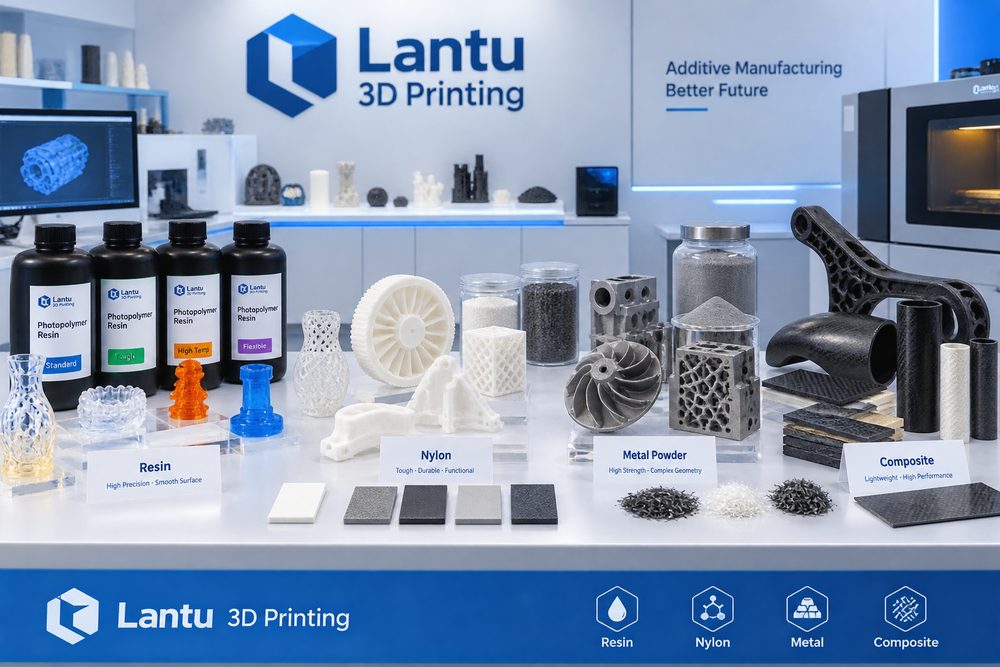
La selección del material debe responder al escenario de uso, no limitarse a comparar nombres. Los parámetros típicos incluyen espesor de capa de SLM metálico de 30–50 μm, temperatura de conformado del PA12 en SLS de aproximadamente 170–185 °C y tiempo de poscurado de resinas de ingeniería de 10–30 minutos; en materiales compuestos, además, hay que vigilar la orientación de la fibra y la unión entre capas. Cuando la pieza requiere resistencia al impacto y ligereza, PA12, PA11 o nailon reforzado con fibra de vidrio suelen entrar primero en la evaluación; cuando se necesita una superficie de alta precisión y efecto transparente, SLA o DLP son más adecuados; y cuando se requiere resistencia a alta temperatura, comportamiento a fatiga o canales internos complejos, solo la impresión metálica en aleaciones de aluminio, titanio o acero inoxidable aporta valor de ingeniería. Cada opción implica un posprocesado posterior: las piezas de nailon pueden requerir arenado, teñido e impregnación; las de resina, poscurado, lijado y pintura; y las metálicas, retirada de soportes, tratamiento térmico, mecanizado e inspección no destructiva.
En la revisión de proyectos, lantu3D suele tratar el diseño DFAM, la ruta de proceso y el método de inspección en una misma tabla. Por ejemplo, si una carcasa de pared delgada solo se analiza desde la fabricación, puede imprimirse sin problema, pero si después debe pintarse y soportar el par de apriete de los tornillos de montaje, será necesario añadir nervaduras locales, transiciones con radios y espacio para insertos de espárrago. En una pieza metálica de conducto interno, si el polvo residual no puede evacuarse con facilidad, habrá que añadir orificios de limpieza, orificios de inspección o cambiar el ángulo de colocación desde la fase de diseño. Cuanto antes se tomen las decisiones de ingeniería, menores serán los costes posteriores.
III. Ruta de implantación: usar datos para lograr entregas estables
Una empresa de equipos, al introducir nailon como sustituto de útiles plásticos mecanizados por CNC, validó primero el juego de ensamblaje con tres series de muestras; después ajustó el espesor de pared de 1,2 mm a 2,0 mm y unificó la apariencia mediante arenado y teñido, reduciendo finalmente el plazo de entrega de 12 días a 5. La experiencia común de este tipo de proyectos es: primero validar parámetros con lotes pequeños y después ampliarlos a lotes estables; primero confirmar dimensiones críticas y superficies funcionales, y luego optimizar la apariencia; primero definir la muestra de inspección y la proporción de muestreo, y solo después hablar de plazo de entrega. Para pedidos de I+D de menos de 10 piezas, puede inspeccionarse al 100 % cada dimensión crítica; para pedidos de pequeño volumen de 50 a 200 piezas, hay que establecer mecanismos de aprobación de primera pieza, muestreo en proceso, verificación de la última pieza y aislamiento de incidencias. Así se mantiene la flexibilidad de la impresión 3D y, al mismo tiempo, se ofrece al cliente una certeza de calidad cercana a la de la fabricación tradicional.
El registro digital también es fundamental. Cada lote de piezas debe conservar la versión del modelo, la versión de cotización, el lote de material, el número de equipo, los parámetros de proceso, el posprocesado aplicado y los resultados de inspección. Cuando un cliente amplía un pedido o modifica el diseño, la plataforma puede determinar rápidamente qué parámetros deben heredarse y qué riesgos deben reevaluarse. En proyectos de colaboración de cadena de suministro, también puede integrarse el mecanizado CNC de acabado, el tratamiento superficial y el embalaje/ensamblaje en una única vista de pedido, reduciendo la pérdida de información causada por la comunicación entre varios proveedores.
IV. Lista de verificación para la implantación: convertir la experiencia en un estándar reproducible
Los puntos clave de la lista de verificación de un proyecto de materiales incluyen el rango de temperatura, la dirección de carga, el nivel superficial, la estabilidad por lote, la compatibilidad con el posprocesado y la disponibilidad para recomprar. Se recomienda fijar la lista en la cotización y en el flujo de producción: primero, confirmar uso, carga, temperatura, nivel de apariencia y relación de montaje; segundo, comprobar espesor mínimo de pared, diámetro de agujero, ángulo de voladizo, canal de evacuación de polvo y accesibilidad de soportes; tercero, seleccionar material y proceso, indicando la ventana de parámetros clave; cuarto, definir posprocesado, inspección, embalaje y forma de entrega; y quinto, tras la entrega, registrar la opinión del cliente y las conclusiones de la revisión. La lista no necesita ser compleja, pero sí ejecutarse en cada proyecto.
Para un proveedor de servicios, la estandarización no significa perder flexibilidad. Al contrario, solo cuando los riesgos habituales están estandarizados el equipo dispone de energía para resolver problemas de ingeniería realmente complejos. Para el comprador, un proceso transparente ayuda a evaluar si la cotización es razonable, si el plazo es creíble y si la responsabilidad de calidad está claramente definida. La competencia en impresión 3D está pasando de “si se puede imprimir” a “si se puede entregar de forma estable, optimizar de manera continua y colaborar a largo plazo”.
Conclusión: elevar el valor comercial de la impresión 3D con una visión de ciclo de vida
Metales y polímeros de alto rendimiento en paralelo: la ruta de ingeniería para la innovación en materiales de impresión 3D en 2026 concluye que solo integrando la impresión 3D dentro de la cadena completa de fabricación se libera su verdadero valor. Materiales, procesos, equipos, calidad, costes y servicio no son módulos aislados, sino un sistema interdependiente. lantu3D, mediante una gestión del ciclo de vida completa desde el plano/diseño hasta la entrega de la pieza física, conecta la revisión temprana, la implementación del proceso, la inspección del posprocesado y la retroalimentación del cliente, ayudando a las empresas a obtener resultados más controlables en validación de I+D, fabricación de pequeño volumen y entrega de piezas complejas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.