
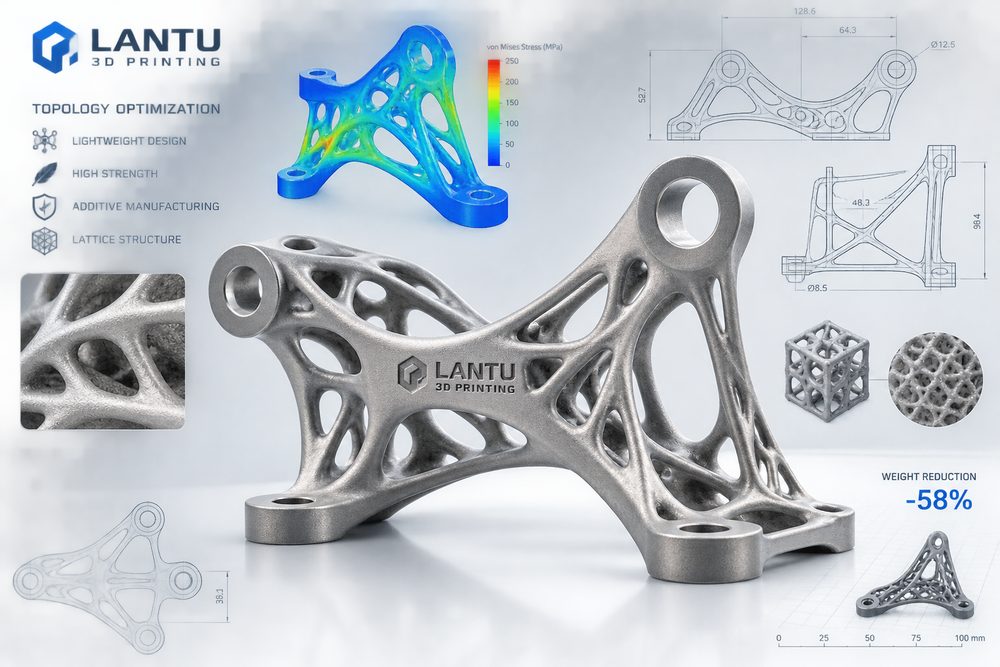
บทนำ: การลดน้ำหนักไม่ใช่แค่การเจาะให้กลวง แต่คือการจัดระเบียบเส้นทางรับแรงใหม่
การปรับแต่งการออกแบบสำหรับการพิมพ์ 3D ไม่ใช่ปัญหาของขั้นตอนใดขั้นตอนหนึ่ง แต่เป็นงานเชิงระบบที่ครอบคลุมตั้งแต่การทำความเข้าใจความต้องการ การประเมินโมเดล วัสดุและกระบวนการ การวางแผนการผลิต ไปจนถึงการส่งมอบและการยอมรับงาน สำหรับแพลตฟอร์มการบริหารและการทำให้เกิดขึ้นตลอดวงจรชีวิตตั้งแต่แบบร่าง/การออกแบบไปจนถึงชิ้นงานจริงอย่าง lantu3D Printing การลดน้ำหนักไม่ใช่แค่การเจาะให้กลวง แต่เป็นการจัดระเบียบเส้นทางรับแรงใหม่ที่ต้องแยกออกเป็นงานย่อยที่วัดผลได้ ทบทวนได้ และพัฒนาได้อย่างต่อเนื่อง: ไฟล์นำเข้าครบถ้วนหรือไม่ มีการระบุขนาดสำคัญหรือไม่ สามารถตรวจสอบย้อนกลับล็อตวัสดุและพารามิเตอร์เครื่องได้หรือไม่ และบันทึกการตรวจสอบสามารถสนับสนุนการตัดสินใจของลูกค้าได้หรือไม่ เมื่อข้อมูลเหล่านี้ถูกบันทึกตั้งแต่ช่วงต้นของโครงการแล้ว การเสนอราคา การทำต้นแบบ การผลิตจำนวนน้อย และการปิดวงจรคุณภาพในขั้นต่อไปก็จะไม่ต้องพึ่งการตัดสินใจเฉพาะหน้าโดยอาศัยประสบการณ์ส่วนบุคคล
ในโครงการจริง องค์กรมักมองว่าการปรับแต่งการออกแบบสำหรับการพิมพ์ 3D เป็นความสามารถเฉพาะของตำแหน่งใดตำแหน่งหนึ่ง แต่สิ่งที่มีผลต่อผลลัพธ์จริงคือการทำงานร่วมกันข้ามขั้นตอน ชิ้นงานที่ดูเหมือนง่ายอาจเกี่ยวข้องพร้อมกันกับการเลือกความหนาชั้น 0.1-0.2mm การควบคุมขนาดระดับ ±0.2mm การจัดการจุดสัมผัสของซัพพอร์ต ความเสี่ยงต่อการบิดงอจากความร้อน เป้าหมายความขรุขระผิว และวิธีป้องกันระหว่างขนส่ง หากไม่มีวิธีการที่เป็นมาตรฐาน ต้นทุนการแก้งานมักจะพุ่งขึ้นพร้อมกันก่อนการส่งมอบ
1. กำหนดขอบเขตการปรับแต่งการออกแบบจากเป้าหมายการใช้งาน
อันดับแรกต้องสร้างฐานทางเทคนิคที่ชัดเจน ตอนเริ่มโครงการควรยืนยันการใช้งานของชิ้นส่วน ทิศทางแรง ภาพรวมการประกอบ ระดับความสวยงาม และปริมาณการส่งมอบ จากนั้นแปลงเงื่อนไขเหล่านี้เป็นพารามิเตอร์ของกระบวนการ เช่น ชิ้นงานเพื่อทดสอบฟังก์ชันจะให้ความสำคัญกับความแข็งแรงและความเสถียรของขนาดมากกว่า ชิ้นงานโชว์จะเน้นพื้นผิว สี และความสม่ำเสมอ ส่วนชิ้นงานผลิตจำนวนน้อยจะเน้นต้นทุนต่อชิ้น รอบเวลาผลิต และความสม่ำเสมอระหว่างล็อต เป้าหมายที่ต่างกันย่อมต้องใช้วัสดุและกระบวนการที่ต่างกัน ไม่สามารถใช้ประสบการณ์ชุดเดียวครอบคลุมทุกสถานการณ์ได้
แนะนำให้บันทึกพารามิเตอร์สำคัญลงในบัตรโครงการ ได้แก่ วัสดุที่แนะนำ ทิศทางการขึ้นรูป ช่วงความหนาชั้น ค่าความเผื่อของขนาดสำคัญ ข้อกำหนดหลังการผลิต วิธีตรวจสอบ และระดับความเสี่ยง สำหรับชิ้นส่วนเรซิน SLA ต้องให้ความสำคัญกับการบิดงอของผนังบาง รอยซัพพอร์ต และการเปลี่ยนแปลงความเปราะหลังการอบด้วยแสง UV สำหรับชิ้นส่วนไนลอน SLS ต้องพิจารณาอัตราการรีเฟรชผง ความพรุน และความสม่ำเสมอของการย้อมสี ส่วนชิ้นส่วนโลหะ SLM ต้องบริหารความเค้นตกค้าง ระบบการอบชุบความร้อน และเผื่อปริมาณสำหรับการตัดเฉือนซ้ำของตำแหน่งรูสำคัญ
2. ผลลัพธ์จากการปรับโทโพโลยีต้องผ่านการออกแบบซ้ำตามความเป็นไปได้ในการผลิต
การวิเคราะห์ปัญหาไม่ควรหยุดอยู่ที่การบรรยายผลลัพธ์ว่า “พิมพ์ล้มเหลว” แต่ต้องไล่ย้อนกลับไปยังห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และการปฏิบัติงาน ตัวอย่างเช่น การแตกร้าวของชิ้นส่วนอาจเกิดจากความหนาผนังที่เปลี่ยนฉับพลัน ความเค้นภายในสะสม หรือเส้นโค้งการอบชุบความร้อนไม่เหมาะสม ความคลาดเคลื่อนของรูอาจเกิดจากทิศทางการขึ้นรูป ความแข็งของซัพพอร์ตไม่พอ หรือแนวอ้างอิงสำหรับการทำงานภายหลังไม่ชัดเจน พื้นผิวที่ไม่สม่ำเสมออาจเกี่ยวข้องพร้อมกันกับการจัดวางซัพพอร์ต สื่อในการพ่นทราย เส้นทางการขัดเงา และเงื่อนไขการล้างกับการทำให้แห้ง
lantu3D Printing ให้ความสำคัญกับห่วงโซ่หลักฐานในการบริหารโครงการมากขึ้น: เก็บภาพสกรีนช็อตของการแบ่งชั้น หมายเลขล็อตของเครื่อง หมายเลขล็อตวัสดุ พารามิเตอร์สำคัญ ภาพถ่ายระหว่างกระบวนการ และข้อมูลการตรวจสอบ สิ่งนี้ไม่ได้มีคุณค่าแค่เรื่องการรับผิดชอบ แต่ยังช่วยให้รอบถัดไปของการปรับแต่งการออกแบบมีข้อมูลอ้างอิง ตัวอย่างเช่น การเพิ่มความหนาผนังเฉพาะจุดจาก 1.0mm เป็น 1.5mm การควบคุมมุมยื่นให้อยู่ภายใน 45° และการเพิ่มซี่เสริมที่ด้านหลังของพื้นผิวขนาดใหญ่ มักได้ผลดีกว่าการเปลี่ยนเครื่องอย่างเดียว
3. ใช้ข้อมูลการยืนยันผลเพื่อปิดวงจรของผลประโยชน์จากการลดน้ำหนัก
แนวทางที่นำไปใช้ได้จริงควรรวมทั้งขั้นตอน บทบาท และเกณฑ์การยอมรับงาน ในด้านขั้นตอน สามารถใช้วิธีหกขั้น ได้แก่ “ทบทวนความต้องการ—ตรวจสอบการออกแบบตาม DFAM—ทบทวนกระบวนการ—ยืนยันด้วยการทดลองผลิต—ยืนยันก่อนผลิตล็อตจริง—ทบทวนหลังส่งมอบ” ในด้านบทบาท ควรให้ผู้ออกแบบ วิศวกรกระบวนการ ฝ่ายผลิต ฝ่ายคุณภาพ และผู้จัดการโครงการเข้าร่วมในจุดสำคัญร่วมกัน ในด้านการยอมรับงาน นอกจากขนาดแล้ว ควรบันทึกระดับความสวยงาม การทดสอบการประกอบ การยืนยันความแข็งแรง สภาพบรรจุภัณฑ์ และข้อเสนอแนะจากลูกค้า
สำหรับโครงการขนาดเล็กถึงกลาง แนะนำให้ใช้การควบคุมแบบแบ่งระดับ: ระดับ A คือชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัยหรือการประกอบที่สำคัญ ต้องตรวจชิ้นแรกและตรวจขนาดสำคัญแบบ 100% ระดับ B คือชิ้นส่วนเพื่อยืนยันฟังก์ชัน ใช้การสุ่มตรวจร่วมกับการทดสอบการประกอบ ระดับ C คือชิ้นงานโชว์หรือชิ้นงานเพื่อความสวยงาม ให้เน้นการควบคุมพื้นผิวและความสม่ำเสมอของสี หลังแบ่งระดับแล้ว การใช้ทรัพยากรจะตรงเป้าหมายมากขึ้น และลูกค้าก็เข้าใจขอบเขตระหว่างต้นทุนกับคุณภาพได้ชัดเจนขึ้น
4. สะสมความสามารถ DFAM ให้กลายเป็นมาตรฐานการออกแบบขององค์กร
สิ่งที่มักถูกมองข้ามที่สุดในกระบวนการนำไปใช้จริงคือกลไกการทบทวนหลังงานเสร็จ เมื่อจบแต่ละโครงการ ควรบันทึกเวลาทำงานจริง จำนวนครั้งที่ล้มเหลว สาเหตุการแก้งาน จุดที่ลูกค้าให้ปรับแก้ และพารามิเตอร์สุดท้าย แล้วแปลงประสบการณ์ส่งมอบครั้งเดียวให้เป็นทรัพย์สินขององค์กร สำหรับอุตสาหกรรมที่มีการใช้งานซ้ำ เช่น อุปกรณ์ช่วยทางการแพทย์ จิ๊กยึดในอุตสาหกรรมยานยนต์ โครงครอบอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และชิ้นงานต้นแบบด้านอวกาศ ข้อมูลจากการทบทวนสามารถพัฒนาเป็นคลังวัสดุ คลังพารามิเตอร์ รายการความเสี่ยง และเทมเพลตราคาได้
ในขณะเดียวกัน ต้องหลีกเลี่ยงการมองการพิมพ์ 3D เป็นเพียง “การทำชิ้นงานให้เร็ว” คุณค่าหลักของมันคือการลดเวลาการยืนยันผล ลดอุปสรรคในการผลิตโครงสร้างซับซ้อน และเชื่อมโยงข้อมูลการออกแบบ การผลิต การตรวจสอบ และการส่งมอบเข้าด้วยกัน เมื่อองค์กรนำการปรับแต่งการออกแบบสำหรับการพิมพ์ 3D เข้ามาเป็นส่วนหนึ่งของกระบวนการมาตรฐาน การพิมพ์ 3D จึงจะยกระดับจากเครื่องมือสำหรับทำต้นแบบ ไปสู่ความสามารถการผลิตดิจิทัลที่มั่นคง
สรุป
คุณค่าของการปรับแต่งโทโพโลยีคือการสร้างสมดุลใหม่ระหว่างน้ำหนัก ความแข็งแรง ต้นทุน และรอบเวลาการส่งมอบ สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความสามารถในการแข่งขันที่แท้จริงไม่ใช่การมีเครื่องจักรชนิดใดชนิดหนึ่ง แต่คือความสามารถในการตัดสินใจอย่างรวดเร็ว ดำเนินการอย่างมั่นคง และสะสมประสบการณ์อย่างต่อเนื่องภายใต้ความต้องการที่ซับซ้อน lantu3D Printing จะเดินหน้ามุ่งเน้นการประเมินการออกแบบ กระบวนการวัสดุ การบริหารการผลิต และการยืนยันการส่งมอบ เพื่อสนับสนุนลูกค้าตั้งแต่แบบร่างไปจนถึงชิ้นงานจริงอย่างครบวงจร
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง