
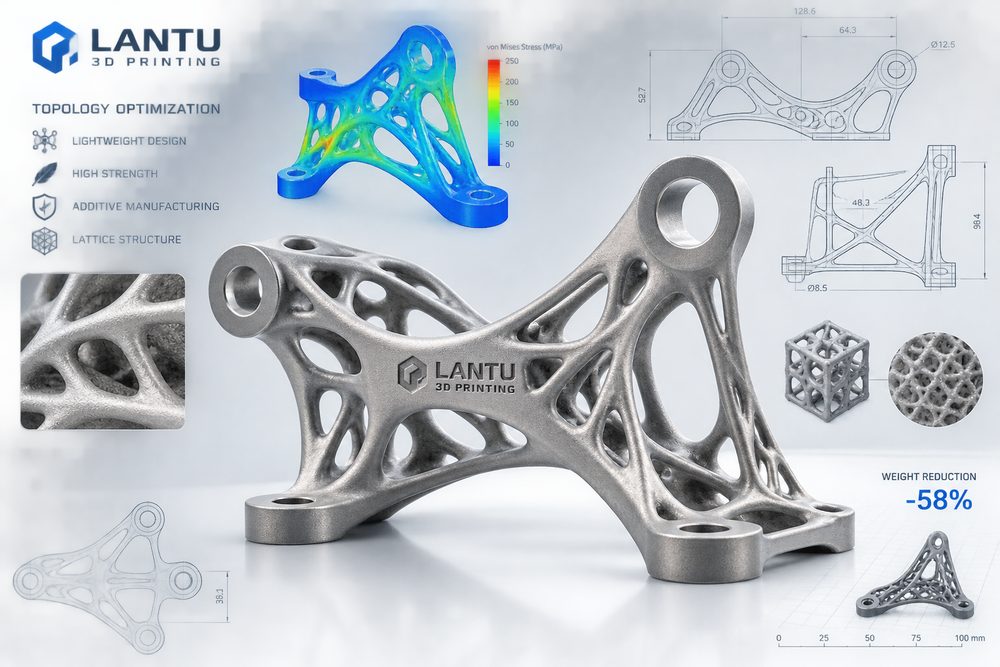
المقدمة: التخفيف في الوزن ليس مجرد تفريغ للمادة، بل إعادة تنظيم لمسارات التحمل
إن تحسين تصميم الطباعة ثلاثية الأبعاد ليس مسألة عملية واحدة، بل هو مشروع نظامي يبدأ من توضيح المتطلبات، وتقييم النموذج، ومواد التصنيع، وجدولة الإنتاج، وصولاً إلى التسليم والقبول. وبالنسبة لمنصة مثل lantu3D، التي تدير دورة الحياة الكاملة من المخطط/التصميم إلى تسليم المنتج المادي، فإن التخفيف في الوزن ليس مجرد تفريغ للمادة، بل إعادة تنظيم لمسارات التحمل، ويجب تفكيكه إلى بنود عمل قابلة للقياس والمراجعة والتحسين المستمر: هل ملفات الإدخال مكتملة؟ هل الأبعاد الحرجة موثقة؟ هل يمكن تتبع دفعة المواد ومعلمات الجهاز؟ وهل سجلات الفحص تدعم قرار العميل؟ فقط عندما تُرسَّخ هذه المعلومات في المرحلة المبكرة من المشروع، لن تعتمد التسعير، والنماذج الأولية، والإنتاج بكميات صغيرة، وإغلاق حلقة الجودة على الحكم اللحظي أو الخبرة الشخصية.
في المشاريع الفعلية، كثيراً ما تنظر الشركات إلى تحسين تصميم الطباعة ثلاثية الأبعاد بوصفه قدرة تخصصية تخص وظيفة بعينها، لكن ما يؤثر فعلاً في النتيجة هو التنسيق بين جميع المراحل. فقد يتضمن نموذج يبدو بسيطاً في الظاهر اختيار سماكة طبقة 0.1-0.2 مم، والتحكم في الأبعاد ضمن ±0.2 مم، ومعالجة نقاط تلامس الدعامات، ومخاطر التشوه الحراري، وهدف خشونة السطح، وطريقة الحماية أثناء النقل. وإذا لم توجد منهجية موحدة، فإن كلفة إعادة العمل غالباً ما تتجمع وتنفجر في نهاية التسليم.
أولاً: تحديد هدف التطبيق لرسم حدود التحسين التصميمي
أولاً يجب إنشاء خط أساس تقني واضح. عند بدء المشروع ينبغي التأكد من استخدام القطعة، واتجاه التحميل، وعلاقة التجميع، ومستوى المظهر، وكمية التسليم، ثم تحويل هذه الشروط إلى معايير عملية. فعلى سبيل المثال، تركز القطع الخاصة بالتحقق الوظيفي على القوة والاستقرار الأبعادي، بينما تركز القطع الاستعراضية على الملمس واللون وتجانس السطح، أما القطع منخفضة الكمية فتولي أهمية أكبر لتكلفة القطعة الواحدة، وزمن الدورة، وتجانس الدُفعة.
ينبغي تدوين المعايير الأساسية في بطاقة المشروع: المادة الموصى بها، واتجاه البناء، ونطاق سماكة الطبقة، وتسامحات الأبعاد الحرجة، ومتطلبات ما بعد المعالجة، وطريقة الفحص، ومستوى المخاطر. بالنسبة لقطع راتنج SLA، يجب الانتباه إلى التواء الجدران الرقيقة، وآثار الدعامات، وتغير الهشاشة بعد المعالجة بالأشعة فوق البنفسجية؛ وبالنسبة لقطع النايلون SLS، يجب الانتباه إلى معدل تجديد المسحوق، والمسامية، وتجانس التلوين؛ أما بالنسبة للقطع المعدنية المصنّعة بتقنية SLM، فيجب إدارة الإجهادات المتبقية، ونظام المعالجة الحرارية، وسماحية التشغيل الثانوي لفتحات الأبعاد الحرجة.
ثانياً: يجب أن يخضع ناتج الطوبولوجيا لإعادة تصميم وفق قابلية التصنيع
لا ينبغي أن يقتصر تحليل المشكلة على وصف النتيجة بأنها «فشل في الطباعة»، بل يجب الرجوع إلى خمسة أبعاد: التصميم، والمواد، والمعدات، والمعلمات، والتشغيل. فعلى سبيل المثال، قد يكون تشقق القطعة ناتجاً عن تغير مفاجئ في سماكة الجدار، أو تركّز الإجهاد الداخلي، أو مسار غير مناسب للمعالجة الحرارية؛ وقد يكون انحراف الفتحات ناتجاً عن اتجاه البناء، أو ضعف صلابة الدعامات، أو عدم وضوح مرجع التموضع في التشغيل اللاحق؛ وقد يرتبط عدم تجانس السطح في الوقت نفسه بتخطيط الدعامات، ووسط السفع الرملي، ومسار التلميع، وظروف التنظيف والتجفيف.
في إدارة المشاريع، تؤكد lantu3D بشكل أكبر على سلسلة الأدلة: الاحتفاظ بلقطات التقطيع، وأرقام دفعات المعدات، وأرقام دفعات المواد، والمعلمات الأساسية، وصور العملية، وبيانات الفحص. وقيمة ذلك لا تقتصر على تحديد المسؤولية، بل تُمكّن من أن تستند جولة التحسين التالية إلى دليل. فعلى سبيل المثال، غالباً ما يكون رفع سماكة الجدار الموضعي من 1.0 مم إلى 1.5 مم، أو التحكم في زاوية البروز إلى أقل من 45°، أو إضافة أضلاع تقوية إلى الجهة الخلفية للسطح الكبير، أكثر فاعلية من مجرد تغيير الجهاز.
ثالثاً: استخدام بيانات التحقق لإغلاق حلقة عائدات التخفيف في الوزن
يجب أن يتضمن الحل القابل للتنفيذ سير العمل، والأدوار، ومعايير القبول. وعلى مستوى العملية، يمكن اعتماد طريقة من ست خطوات: «مراجعة المتطلبات — فحص تصميم DFAM — مراجعة العملية — التحقق من النموذج الأولي — التأكيد قبل الإنتاج الكمي — مراجعة ما بعد التسليم». وعلى مستوى الأدوار، يشارك التصميم، والعمليات، والإنتاج، وضبط الجودة، ومدير المشروع في النقاط الحرجة. أما على مستوى القبول، فلا يقتصر الأمر على الأبعاد، بل يجب أيضاً تسجيل مستوى المظهر، واختبار التجميع، والتحقق من القوة، وحالة التغليف، وملاحظات العميل.
في مشاريع الكميات الصغيرة والمتوسطة، يُنصح بتطبيق إدارة متدرجة: الفئة A للقطع الحرجة للسلامة أو التجميع، ويجب إخضاعها لفحص القطعة الأولى والفحص الكامل للأبعاد الحرجة؛ الفئة B لقطع التحقق الوظيفي، وتخضع للفحص بالعينات مع التحقق من التجميع؛ الفئة C لقطع المظهر أو العرض، مع التركيز على السطح وتجانس اللون. وبعد التصنيف، تصبح الموارد أكثر تركيزاً، كما يفهم العميل بوضوح حدود الكلفة والجودة.
رابعاً: تحويل قدرة DFAM إلى معيار تصميم مؤسسي
أكثر ما يُهمَل في التطبيق هو آلية المراجعة اللاحقة. بعد انتهاء كل مشروع، يجب تسجيل ساعات العمل الفعلية، وعدد مرات الفشل، وأسباب إعادة العمل، ونقاط تعديل العميل، والمعلمات النهائية، وتحويل خبرة التسليم لمرة واحدة إلى أصل تنظيمي. وفي الصناعات المتكررة مثل التجهيزات الطبية المساعدة، ومثبتات السيارات، وأغلفة الإلكترونيات الاستهلاكية، ونماذج الفضاء والطيران، يمكن لبيانات المراجعة أن تشكل مكتبة للمواد، ومكتبة للمعلمات، وقائمة للمخاطر، وقوالب للتسعير.
كما يجب تجنب اختزال الطباعة ثلاثية الأبعاد إلى مجرد «صنع قطعة بسرعة». فقيمتها الأساسية تكمن في تقصير دورة التحقق، وخفض عتبة تصنيع الأشكال المعقدة، وربط بيانات التصميم، والتصنيع، والفحص، والتسليم. وعندما تدمج الشركات تحسين تصميم الطباعة ثلاثية الأبعاد ضمن سير عملها القياسي، تتحول الطباعة ثلاثية الأبعاد من أداة للنماذج الأولية إلى قدرة تصنيع رقمي مستقرة.
الخلاصة
تكمن قيمة تحسين الطوبولوجيا في بناء توازن جديد بين الوزن، والقوة، والكلفة، وزمن التسليم. وبالنسبة للعاملين في الصناعة، فإن القدرة التنافسية الحقيقية لا تتمثل في امتلاك نوع معين من المعدات، بل في القدرة على اتخاذ القرار بسرعة في ظل متطلبات معقدة، والتنفيذ بثبات، وتراكم الخبرة باستمرار. وستواصل lantu3D التركيز على تقييم التصميم، وعمليات المواد، وإدارة الإنتاج، والتحقق من التسليم، لتقديم دعم متكامل للعملاء من المخطط حتى المنتج المادي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.