
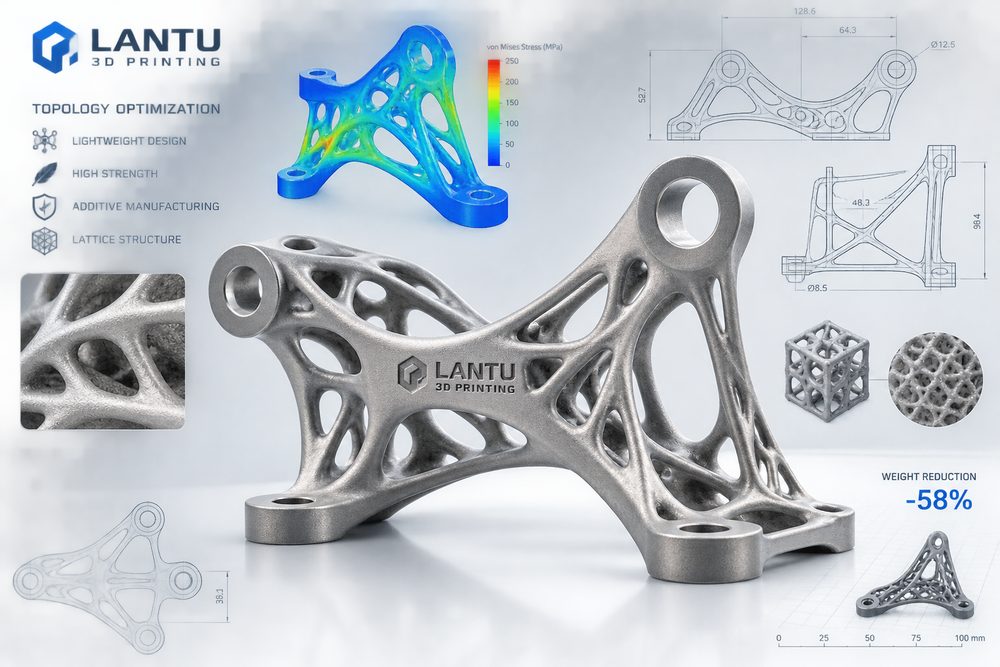
Inleiding: lichtgewicht ontwerp is niet simpelweg uithollen, maar het herorganiseren van belastingspaden
Optimalisatie van 3D-printontwerpen is geen enkelvoudige processtap, maar een systemische aanpak die loopt van het verduidelijken van de vraag, modelbeoordeling, materiaal- en proceskeuze en productieplanning tot levering en acceptatie. Voor een platform zoals lantu3D, dat het volledige traject van blauwdruk/ontwerp tot fysiek geleverd product beheert en realiseert, moet lichtgewicht ontwerp niet worden gezien als simpelweg uithollen, maar als het opnieuw organiseren van belastingspaden, opgesplitst in meetbare, terug te kijken en continu te verbeteren werkitems: is het invoerbestand compleet, zijn de kritieke afmetingen gespecificeerd, zijn materiaalbatch en machineparameters traceerbaar, en ondersteunen de inspectierapporten de beslissing van de klant? Alleen wanneer deze informatie al vroeg in het project wordt vastgelegd, kunnen offertes, prototypes, kleine series en kwaliteitsfeedback in de volgende stappen zonder improvisatie op basis van persoonlijke ervaring worden uitgevoerd.
In de praktijk zien bedrijven optimalisatie van 3D-printontwerpen vaak als een specialistische vaardigheid van één rol, maar wat het resultaat echt beïnvloedt is samenwerking tussen alle schakels. Een ogenschijnlijk eenvoudig proefstuk kan tegelijk vragen om een laagdikte van 0,1-0,2 mm, maatbeheersing op ±0,2 mm-niveau, behandeling van steuncontactpunten, risico op thermische vervorming, doelstellingen voor oppervlakteruwheid en een passende beschermingsmethode tijdens transport. Zonder een uniforme aanpak lopen herbewerkingkosten vaak pas vlak voor levering op.
1. Bepaal op basis van de toepassingsdoelstelling de grenzen van ontwerpoptimalisatie
Allereerst moet er een duidelijke technische basislijn worden vastgelegd. Bij de start van het project moeten gebruiksdoel, belastingsrichting, assemblagerelaties, visueel niveau en leveringsaantal worden bevestigd, en moeten deze voorwaarden worden omgezet in procesparameters. Een functioneel testonderdeel vraagt bijvoorbeeld vooral om sterkte en maatstabiliteit; een presentatiestuk legt meer nadruk op textuur, kleur en oppervlaksconsistentie; een kleine serie vraagt juist om stukskosten, cyclustijd en batchconsistentie. Verschillende doelen vereisen verschillende combinaties van materialen en processen; één set van ervaring kan niet alle situaties afdekken.
Het is aan te raden om de belangrijkste parameters vast te leggen in een projectkaart: aanbevolen materiaal, bouwrichting, bereik van de laagdikte, toleranties voor kritieke afmetingen, eisen voor nabewerking, inspectiemethode en risiconiveau. Voor SLA-harsdelen moet aandacht uitgaan naar kromtrekking van dunne wanden, steunsporen en de brosheidsverandering na UV-nabewerking; voor SLS-nylononderdelen naar het verversingspercentage van poeder, porositeit en kleuruniformiteit; voor metalen SLM-onderdelen moeten restspanningen, warmtebehandelingsregimes en extra bewerkingsmarges voor kritieke gaten strikt worden beheerd.
2. Topologie-uitkomsten moeten opnieuw worden ontworpen op basis van maakbaarheid
Probleemanalyse mag niet blijven hangen bij een resultaatbeschrijving als “het printen is mislukt”, maar moet teruggaan naar vijf dimensies: ontwerp, materiaal, machine, parameters en bediening. Een onderdeel dat scheurt kan bijvoorbeeld het gevolg zijn van abrupte wanddikte-overgangen, interne spanningsconcentratie of een ongeschikte warmtebehandelingscurve; een afwijking van een gat kan voortkomen uit de bouwrichting, onvoldoende stijfheid van steunen of een onduidelijke referentie voor nabewerking; een ongelijk oppervlak kan tegelijk samenhangen met de plaatsing van steunen, het straalmiddel, het polijstpad en de omstandigheden tijdens reinigen en drogen.
lantu3D legt in projectmanagement meer nadruk op de bewijsketen: bewaar screenshots van de slicer, machinebatch, materiaalbatchnummer, kritieke parameters, procesfoto’s en inspectiegegevens. Dat is niet alleen nuttig voor het vaststellen van verantwoordelijkheid, maar vooral om de volgende ronde van ontwerpoptimalisatie op feiten te baseren. Zo is het vaak effectiever om een lokale wanddikte te verhogen van 1,0 mm naar 1,5 mm, een overhanghoek onder 45° te houden of ribben aan de achterzijde van grote vlakken toe te voegen, dan om simpelweg van machine te wisselen.
3. Gebruik verificatiegegevens om de voordelen van lichtgewicht ontwerp te sluiten
Een uitvoerbare oplossing moet processtappen, rollen en acceptatiecriteria bevatten. Qua proces kan een zesstappenaanpak worden gebruikt: “behoeftebeoordeling — DFAM-ontwerpcontrole — procesreview — proefvalidatie — bevestiging vóór serieproductie — leveringsrevisie”. Qua rollen nemen ontwerp, proces, productie, kwaliteitscontrole en projectmanagement samen deel aan de kritieke momenten. Qua acceptatie moeten naast afmetingen ook visueel niveau, assemblagetest, sterkteverificatie, verpakkingsstatus en feedback van de klant worden vastgelegd.
Bij projecten in kleine tot middelgrote series is het verstandig om met niveaubeheer te werken: niveau A voor veiligheids- of assemblagekritische onderdelen, waarvoor een eerste artikelinspectie en een volledige controle van kritieke afmetingen verplicht zijn; niveau B voor functionele testonderdelen, met steekproeven plus assemblageverificatie; niveau C voor visuele of presentatiedelen, waarbij de nadruk ligt op oppervlak en kleurconsistentie. Door deze indeling worden middelen gerichter ingezet en begrijpen klanten beter waar de grenzen tussen kosten en kwaliteit liggen.
4. Veranker DFAM-vaardigheden in de ontwerpnormen van het bedrijf
De meest over het hoofd geziene stap in de implementatie is vaak de terugkoppelings- en evaluatiemechaniek. Na afronding van elk project moeten de werkelijke manuren, het aantal mislukkingen, de oorzaken van herbewerking, klantwijzigingen en de uiteindelijke parameters worden vastgelegd, zodat eenmalige leverervaringen worden omgezet in organisatorische kennis. Voor terugkerende sectoren zoals medische hulpmiddelen, autoklemmen, behuizingen voor consumentenelektronica en lucht- en ruimtevaartproefstukken kunnen de evaluatiegegevens worden omgezet in een materiaalbibliotheek, parameterbibliotheek, risicolijst en offertemodel.
Daarnaast moet worden vermeden om 3D-printen simpelweg te zien als “snel een onderdeel maken”. De kernwaarde ligt in het verkorten van de validatiecyclus, het verlagen van de drempel voor complexe structuren en het verbinden van ontwerp-, productie-, inspectie- en leveringsdata. Wanneer een bedrijf optimalisatie van 3D-printontwerpen in een standaardproces opneemt, kan 3D-printen uitgroeien van een prototypingtool tot een stabiele digitale productiemogelijkheid.
Conclusie
De waarde van topologie-optimalisatie ligt in het creëren van een nieuw evenwicht tussen gewicht, sterkte, kosten en levertijd. Voor professionals in de sector ligt de echte concurrentiekracht niet in het bezitten van één bepaald type machine, maar in het snel kunnen beoordelen, stabiel uitvoeren en voortdurend vastleggen van ervaring onder complexe eisen. lantu3D blijft zich richten op ontwerpbeoordeling, materiaal- en procesbeheersing, productiebeheer en leveringsverificatie, om klanten volledige ondersteuning te bieden van blauwdruk tot fysiek product.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.