
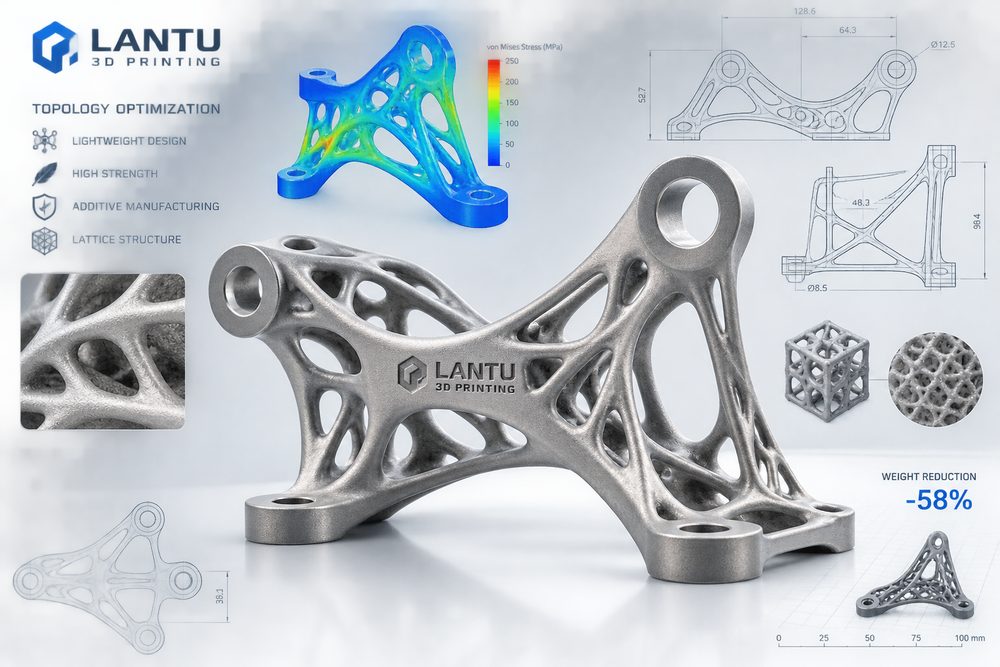
परिचय: हल्का-भार बनाना सिर्फ खोखला करना नहीं, बल्कि लोड पथ को पुनर्गठित करना है
3D प्रिंटिंग में डिज़ाइन अनुकूलन कोई एकल-चरणीय कार्य नहीं है, बल्कि आवश्यकता-निर्धारण, मॉडल मूल्यांकन, सामग्री और प्रक्रिया, उत्पादन शेड्यूलिंग से लेकर डिलीवरी स्वीकृति तक फैला एक प्रणालीगत अभ्यास है। लान्तु 3D प्रिंटिंग जैसे, जो ब्लूप्रिंट/डिज़ाइन से भौतिक वस्तु की डिलीवरी तक पूर्ण जीवनचक्र प्रबंधन और कार्यान्वयन प्रदान करने वाले प्लेटफ़ॉर्म हैं, हल्का-भार बनाना सिर्फ खोखला करना नहीं, बल्कि लोड पथ को पुनर्गठित करना है—इसे ऐसे कार्य-आइटमों में विभाजित किया जाना चाहिए जिन्हें मापा जा सके, जिनका पुनरावलोकन हो सके और जिनमें निरंतर सुधार किया जा सके: इनपुट फ़ाइल पूरी है या नहीं, प्रमुख आयाम स्पष्ट रूप से चिह्नित हैं या नहीं, सामग्री बैच और उपकरण पैरामीटर ट्रेसेबल हैं या नहीं, तथा निरीक्षण रिकॉर्ड ग्राहक के निर्णय का समर्थन कर सकते हैं या नहीं। जब यह जानकारी परियोजना के शुरुआती चरण में ही संचित कर ली जाती है, तभी आगे की कोटेशन, प्रोटोटाइप, छोटे बैच उत्पादन और गुणवत्ता-लूप व्यक्तिगत अनुभव पर आधारित तात्कालिक निर्णयों पर निर्भर नहीं रहते।
वास्तविक परियोजनाओं में, कंपनियाँ अक्सर 3D प्रिंटिंग के डिज़ाइन अनुकूलन को किसी एक भूमिका की विशेष क्षमता मान लेती हैं, लेकिन परिणामों को वास्तव में प्रभावित करने वाली चीज़ों में विभागों के बीच समन्वय होता है। एक देखने में सरल नमूना भी 0.1-0.2 मिमी परत-मोटाई चयन, ±0.2 मिमी स्तर के आयामी नियंत्रण, सपोर्ट संपर्क-बिंदु उपचार, ऊष्मीय विकृति जोखिम, सतह खुरदरापन लक्ष्य और परिवहन सुरक्षा विधि—सबसे एक साथ प्रभावित हो सकता है। यदि कोई एकीकृत पद्धति नहीं है, तो पुनःकार्य की लागत अक्सर डिलीवरी से ठीक पहले अचानक बढ़ जाती है।
एक: अनुप्रयोग लक्ष्य से डिज़ाइन अनुकूलन की सीमा तय करें
सबसे पहले एक स्पष्ट तकनीकी आधाररेखा बनानी चाहिए। परियोजना शुरू करते समय पुर्जे का उपयोग, लोड दिशा, असेंबली संबंध, बाहरी रूप-स्तर और डिलीवरी मात्रा की पुष्टि करें, और इन शर्तों को प्रक्रिया पैरामीटर में बदल दें। उदाहरण के लिए, कार्यात्मक सत्यापन भाग मजबूती और आयामी स्थिरता पर अधिक ध्यान देते हैं, प्रदर्शन भाग बनावट, रंग और सतह की एकरूपता पर, जबकि छोटे बैच के भाग एक-पीस लागत, साइकिल समय और बैच स्थिरता पर अधिक केंद्रित होते हैं। अलग-अलग लक्ष्यों के लिए सामग्री और प्रक्रिया संयोजन भी अलग होते हैं; सभी परिदृश्यों पर एक ही अनुभव लागू नहीं किया जा सकता।
महत्वपूर्ण पैरामीटरों को परियोजना कार्ड में लिखने की सलाह दी जाती है: अनुशंसित सामग्री, निर्माण दिशा, परत-मोटाई सीमा, प्रमुख आयामी सहनशीलता, पोस्ट-प्रोसेसिंग आवश्यकताएँ, निरीक्षण विधि और जोखिम स्तर। SLA रेज़िन भागों के लिए, पतली दीवारों के मुड़ने, सपोर्ट निशानों और UV क्योरिंग के बाद भंगुरता में परिवर्तन पर ध्यान देना चाहिए; SLS नायलॉन भागों के लिए, पाउडर रीफ्रेश दर, सरंध्रता और रंगाई की एकरूपता पर ध्यान देना चाहिए; जबकि धातु SLM भागों के लिए अवशिष्ट तनाव, हीट ट्रीटमेंट नियम और महत्वपूर्ण छिद्रों के लिए द्वितीयक मशीनिंग भत्ता विशेष रूप से प्रबंधित करना चाहिए।
दो: टोपोलॉजी परिणामों को निर्माण-व्यवहार्यता के अनुसार पुनः डिज़ाइन करना होगा
समस्या विश्लेषण को “प्रिंट विफल” जैसे परिणाम विवरण तक सीमित नहीं रहना चाहिए, बल्कि डिज़ाइन, सामग्री, उपकरण, पैरामीटर और संचालन—इन पाँच आयामों तक पीछे जाकर कारण खोजने चाहिए। उदाहरण के लिए, किसी पुर्जे में दरार दीवार-मोटाई के अचानक परिवर्तन, आंतरिक तनाव के संकेंद्रण या अनुपयुक्त हीट-ट्रीटमेंट कर्व से उत्पन्न हो सकती है; छिद्र स्थिति की विचलन निर्माण दिशा, अपर्याप्त सपोर्ट कठोरता या पोस्ट-प्रोसेसिंग पोज़िशनिंग बेंचमार्क की अस्पष्टता से आ सकती है; असमान सतह सपोर्ट लेआउट, सैंडब्लास्टिंग माध्यम, पॉलिशिंग पथ और सफाई-शुष्कन स्थितियों—इन सब से जुड़ी हो सकती है।
परियोजना प्रबंधन में लान्तु 3D प्रिंटिंग प्रमाण-श्रृंखला पर अधिक ज़ोर देता है: स्लाइस स्क्रीनशॉट, उपकरण बैच, सामग्री बैच नंबर, प्रमुख पैरामीटर, प्रक्रिया फोटो और निरीक्षण डेटा सुरक्षित रखे जाते हैं। इसका मूल्य केवल जवाबदेही तय करने में नहीं, बल्कि अगली डिज़ाइन-अनुकूलन चक्र को आधार देने में भी है। उदाहरण के लिए, स्थानीय दीवार-मोटाई को 1.0 मिमी से 1.5 मिमी तक बढ़ाना, ओवरहैंग कोण को 45° के भीतर रखना, या बड़े समतल हिस्से की पीछे की ओर रिब्स जोड़ना, अक्सर केवल उपकरण बदलने से अधिक प्रभावी होता है।
तीन: सत्यापन डेटा से हल्का-भार लाभ का बंद-चक्र बनाएं
एक व्यावहारिक योजना में प्रक्रिया, भूमिका और स्वीकृति मानक शामिल होने चाहिए। प्रक्रिया के स्तर पर, “आवश्यकता समीक्षा—DFAM डिज़ाइन जाँच—प्रक्रिया समीक्षा—पायलट सत्यापन—बैच-पूर्व पुष्टि—डिलीवरी पश्चात् समीक्षा” की छह-चरणीय विधि अपनाई जा सकती है; भूमिकाओं के स्तर पर, डिज़ाइन, प्रक्रिया, उत्पादन, गुणवत्ता-जांच और परियोजना प्रबंधक को प्रमुख चरणों में संयुक्त रूप से भाग लेना चाहिए; स्वीकृति के स्तर पर, आयामों के अलावा बाहरी रूप-स्तर, असेंबली परीक्षण, मजबूती सत्यापन, पैकेजिंग स्थिति और ग्राहक प्रतिक्रिया भी दर्ज की जानी चाहिए।
मध्यम और छोटे बैच की परियोजनाओं में, स्तरित नियंत्रण लाने की सलाह दी जाती है: A-स्तर सुरक्षा या असेंबली के लिए महत्वपूर्ण भागों के लिए होगा, जिनमें प्रथम-नमूना निरीक्षण और प्रमुख आयामों की 100% जाँच अनिवार्य है; B-स्तर कार्यात्मक सत्यापन भागों के लिए होगा, जिनमें सैंपल निरीक्षण के साथ असेंबली सत्यापन किया जाएगा; C-स्तर बाहरी रूप या प्रदर्शन भागों के लिए होगा, जिनमें सतह और रंग की एकरूपता पर ध्यान केंद्रित किया जाएगा। स्तर विभाजन के बाद संसाधनों का निवेश अधिक केंद्रित हो जाता है और ग्राहक भी लागत तथा गुणवत्ता की सीमाओं को बेहतर समझ पाते हैं।
चार: DFAM क्षमता को उद्यम की डिज़ाइन मानक में संचित करें
क्रियान्वयन के दौरान सबसे आसानी से अनदेखा किया जाने वाला हिस्सा समीक्षा-तंत्र है। प्रत्येक परियोजना के बाद वास्तविक कार्य-घंटे, विफलता की संख्या, पुनःकार्य के कारण, ग्राहक द्वारा किए गए संशोधन बिंदु और अंतिम पैरामीटर दर्ज करने चाहिए, ताकि एकबारगी डिलीवरी के अनुभव को संगठन की संपत्ति में बदला जा सके। चिकित्सा सहायक उपकरण, ऑटोमोबाइल फिक्स्चर, उपभोक्ता इलेक्ट्रॉनिक्स हाउसिंग और एयरोस्पेस प्रोटोटाइप जैसे दोहराव वाले उद्योगों के लिए, यह समीक्षा डेटा सामग्री-लाइब्रेरी, पैरामीटर-लाइब्रेरी, जोखिम-सूची और कोटेशन टेम्पलेट बना सकता है।
साथ ही, 3D प्रिंटिंग को केवल “जल्दी एक भाग बना लेना” कहकर सीमित नहीं करना चाहिए। इसका मूल मूल्य सत्यापन चक्र को छोटा करना, जटिल संरचनाओं के निर्माण की बाधा कम करना, और डिज़ाइन, निर्माण, निरीक्षण तथा डिलीवरी डेटा को जोड़ना है। जब कंपनियाँ 3D प्रिंटिंग डिज़ाइन अनुकूलन को मानक प्रक्रिया का हिस्सा बना देती हैं, तभी 3D प्रिंटिंग एक प्रोटोटाइप टूल से उन्नत होकर स्थिर डिजिटल निर्माण क्षमता बनती है।
सारांश
टोपोलॉजी अनुकूलन का मूल्य वजन, मजबूती, लागत और डिलीवरी समय के बीच एक नया संतुलन बनाना है। उद्योग के पेशेवरों के लिए वास्तविक प्रतिस्पर्धात्मकता किसी एक उपकरण के होने में नहीं, बल्कि जटिल आवश्यकताओं के तहत तेज़ निर्णय लेने, स्थिर निष्पादन करने और अनुभव को निरंतर संचित करने में है। लान्तु 3D प्रिंटिंग डिज़ाइन मूल्यांकन, सामग्री और प्रक्रिया, उत्पादन प्रबंधन तथा डिलीवरी सत्यापन के इर्द-गिर्द ग्राहकों को ब्लूप्रिंट से भौतिक वस्तु तक पूर्ण कार्यान्वयन समर्थन प्रदान करना जारी रखेगा।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।