
Введение: оптимизация энергопотребления в 3D-печати становится водоразделом качества поставки
Во многих компаниях 3D-печать до сих пор воспринимается как инструмент, чтобы «быстро сделать один образец». Но когда заказы переходят от единичного прототипирования к многопартийным, многоматериальным и межфункциональным проектам, решающим фактором качества поставки становится уже не только характеристика оборудования, а проектирование процесса, ведение данных, инженерное суждение и способность к постоянному улучшению. lantu3D Printing уделяет особое внимание управлению полным жизненным циклом — от проектного чертежа до физической отгрузки: на входе нужно понимать назначение модели и критерии приемки, в середине — выбирать подходящую технологию, материал и маршрут постобработки, а на выходе — выполнять контроль, упаковку, транспортировку, сопровождение и разбор результатов. Ценность оптимизации энергопотребления в 3D-печати как раз и заключается в том, чтобы выстроить стабильную связь между всеми этими этапами.
К типичным проблемам отрасли относятся: неполное описание требований, из-за которого модель приходится переделывать; непрозрачная очередность производства, приводящая к срыву сроков; приемлемый по качеству образец, но недостаточная повторяемость в мелкой серии; разрозненные записи контроля, из-за чего трудно восстановить картину инцидента. Чтобы решить эти задачи, недостаточно просто «купить больше оборудования» или «остаться после смены и ускориться» — необходима управленческая система, которую можно выполнять в команде, подтверждать данными и объяснять клиенту.
1. Сначала четко определить объект: превратить техническую задачу в управляемый заказ
Первый шаг к оптимизации энергопотребления в 3D-печати — преобразовать расплывчатые требования в инженерный заказ. Такой заказ должен как минимум содержать назначение изделия, материал, количество, размерные допуски, требования к поверхности, посадочные связи, постобработку, срок поставки и способ приемки. Для функциональных деталей необходимо отдельно фиксировать направление нагрузки, рабочую температуру, контактную среду и ожидаемый срок службы; для демонстрационных изделий — цвет, фактуру, линии стыка, окраску и видимые поверхности.
На уровне исполнения рекомендуется сделать управление всей цепочкой — от режима ожидания оборудования, предварительного прогрева, формирования изделия до постобработки и климатического осушения — базовой точкой контроля. Это позволяет каждому обсуждению опираться на конкретные поля, а не на переписку в мессенджере. Например, фраза клиента «нужна хорошая прочность» сама по себе не может направлять производство: инженеру нужно уточнить, идет ли речь о прочности на изгиб, растяжение, удар или о сопротивлении срыву резьбы. И если клиент говорит лишь «поверхность должна быть гладкой», это тоже нужно перевести в конкретный процесс: пескоструйная обработка, полировка, окраска или гальваническое покрытие.
В проектах lantu3D Printing обычно делят заказ на три уровня: уровень требований фиксирует цель клиента, инженерный уровень — технологические решения, а производственный уровень — оборудование, партию и результаты операций. Только при взаимосвязи этих трех слоев можно сформировать замкнутый контур для последующей трассировки качества, анализа сроков и пересмотра себестоимости.
2. Управлять неопределенностью через данные: ключевые параметры должны быть записываемыми и сопоставимыми
Преимущество 3D-печати — гибкость, но вместе с ней приходит и неопределенность. Разные материалы, разные машины, ориентация модели, высота слоя, стратегия поддержек и варианты постобработки неизбежно влияют на результат. Если параметры не фиксируются, команда начинает полагаться только на личный опыт; когда меняется состав сотрудников или растет количество заказов, разброс качества становится заметно больше. Поэтому оптимизация энергопотребления в 3D-печати обязательно должна сопровождаться системой цифровой фиксации данных.
На практике, для оборудования с порошковым слоем важно отслеживать коэффициент заполнения рабочей камеры, а для фотополимерных систем — энергозатраты на этапы отверждения и мойки. Эти параметры нужны не ради сложных таблиц, а чтобы команда понимала, при каких условиях результат стабилен, а при каких риск возрастает. Для деталей из нейлона, напечатанных методом SLS, следует фиксировать партию порошка, долю обновления, плотность укладки, время охлаждения и партию окраски; для фотополимерных изделий SLA — высоту слоя, точки контакта поддержек, время промывки, время вторичного отверждения и способ локальной доработки поверхности; для металлических изделий — термообработку, снятие внутренних напряжений, припуск под механообработку и требования к неразрушающему контролю.
Еще одна важная роль данных — сделать коммуникацию с клиентом профессиональнее. Когда заказчик просит сократить срок или уменьшить стоимость, команда может опираться на данные и объяснять, какие операции можно оптимизировать, а где возрастут риски. Например, сокращение времени ожидания после постобработки может повлиять на стабильность покрытия, а чрезмерное уменьшение времени охлаждения может привести к деформации порошковых деталей. Объяснять компромиссы через данные гораздо убедительнее, чем просто говорить «так нельзя».
3. Переносить контроль качества на ранние этапы: не ждать обнаружения проблем перед отгрузкой
Во многих проектах 3D-печати переделки возникают не в конце производства, а из-за нечетко заданных требований на старте и недостаточного промежуточного контроля. Эффективная система управления должна переносить контроль качества на этапы проверки модели, технологического анализа и подтверждения первого изделия. Проверка модели фокусируется на толщине стенок, диаметрах отверстий, углах нависания, зазорах сборки и хрупких элементах; технологический анализ — на выборе материала, ориентации, положении поддержек, повторяемости партии и реализуемости постобработки; подтверждение первого изделия — на том, соответствует ли реальная деталь ожиданиям.
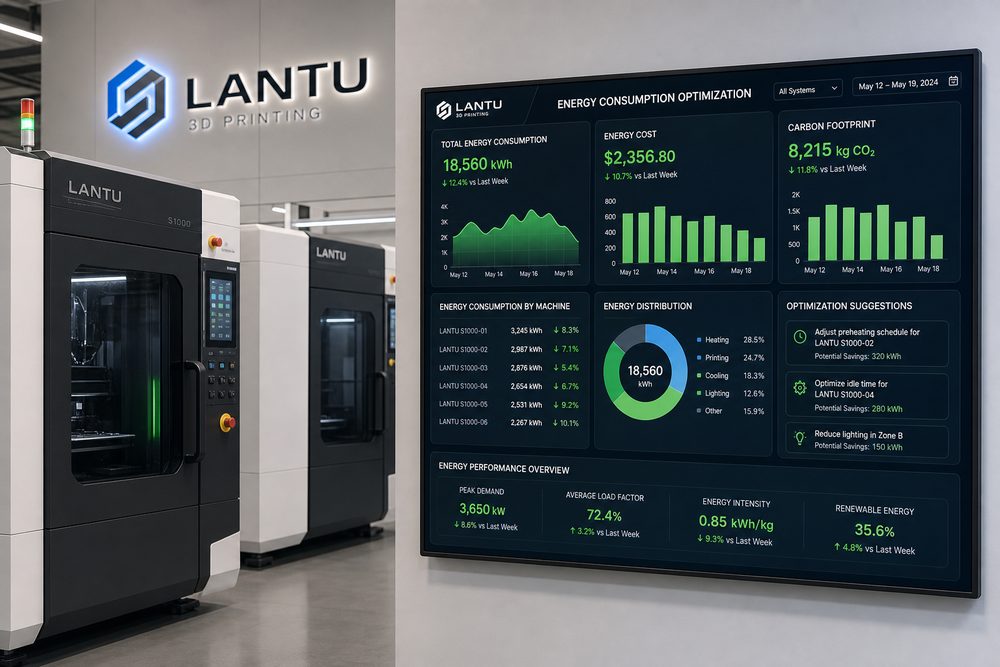
Снижение энергозатрат на одно изделие достигается за счет объединения партий, стратегии простоя и панели мониторинга энергопотребления. Это означает, что команде нужен контрольный лист вместо полностью интуитивных решений инженера в моменте. Лист может быть простым, но он должен охватывать ключевые пункты: актуальна ли версия модели, совпадает ли количество с расчетом, подходит ли материал под условия эксплуатации, соответствует ли допуск возможностям процесса, не изменит ли постобработка размеры, защитит ли упаковка хрупкие элементы.
Ранний контроль качества дополнительно снижает стоимость коммуникации. Если на стадии первого образца обнаружено слишком плотное посадочное соединение, корректировка модели и параметров обычно остается в пределах управляемого бюджета. Если же проблему обнаруживают только после завершения всей партии, потери распространяются уже на материал, машинное время, постобработку и репутацию сроков. Для платформы вроде lantu3D Printing, которая делает акцент на пути от чертежа до поставки, качество — это не финальная проверка, а принцип, проходящий через весь проект.
4. Создавать замкнутый контур: разбор, накопление знаний и непрерывная оптимизация
Завершение одного проекта не означает завершение управления. По-настоящему зрелая система услуг в 3D-печати превращает каждую аномалию, жалобу, задержку и удачное решение в повторно используемое знание. Разбор должен отвечать не только на вопрос «кто виноват?», но и на более важный вопрос: где в процессе возник разрыв? Были ли требования корректно зафиксированы, были ли параметры технологии обоснованы, учтено ли узкое место постобработки в графике, были ли заранее согласованы критерии контроля, верно ли управлялись ожидания клиента?
Рекомендуется сохранять по каждому проекту как минимум четыре группы материалов. Первая — данные по требованиям и коммерческому предложению: цели клиента, количество, материал, сроки. Вторая — инженерные данные: версия модели, рекомендации DFM, маршрут процесса и параметры. Третья — данные производства и качества: оборудование, партия, результаты контроля и фотографии. Четвертая — данные поставки и обратной связи: запись упаковки, логистика, подтверждение клиента и послепродажные вопросы. Чем полнее комплект материалов, тем быстрее можно принимать решения по аналогичным будущим заказам.
Непрерывную оптимизацию можно начинать с трех показателей: уровень своевременной поставки, доля изделий, прошедших с первого раза, и распределение причин переделок. Показатель своевременной поставки отражает возможности диспетчеризации и цепочки снабжения, доля годных с первого раза — стабильность инженерии и производства, а распределение причин переделок показывает слабые места процесса. После накопления данных за три-пять партий команда обычно уже может распознать повторяющиеся проблемы, например колебания окраски у определенного материала, склонность к поломке тонкостенных элементов или слишком долгую очередь на определенном этапе постобработки.
Заключение: превратить возможности 3D-печати в воспроизводимую сервисную систему
Оптимизация энергопотребления в 3D-печати — это не дополнительная административная нагрузка, а необходимая основа перехода от «мы можем сделать» к «мы стабильно поставляем». Оборудование определяет верхнюю границу производства, процесс — стабильность поставки, а данные — скорость непрерывного улучшения. Для участников отрасли будущая конкуренция будет определяться не только количеством оборудования или самой низкой ценой, а тем, кто быстрее понимает потребность, точнее выбирает технологию, стабильнее контролирует качество и умеет превращать каждую поставку в организационную компетенцию.
lantu3D Printing — это не просто участок 3D-печати, а платформа реализации, соединяющая проектирование, инженерию, производство, постобработку, контроль качества и поставку. Системный подход к оптимизации энергопотребления в 3D-печати помогает клиентам снижать затраты на эксперименты, а сервисной команде — повышать эффективность, сокращать переделки и усиливать прослеживаемость. Только превращая опыт в процесс, процесс — в данные, а данные — в улучшения, 3D-печать сможет по-настоящему стать надежной силой в системе разработки и производства компании.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.