
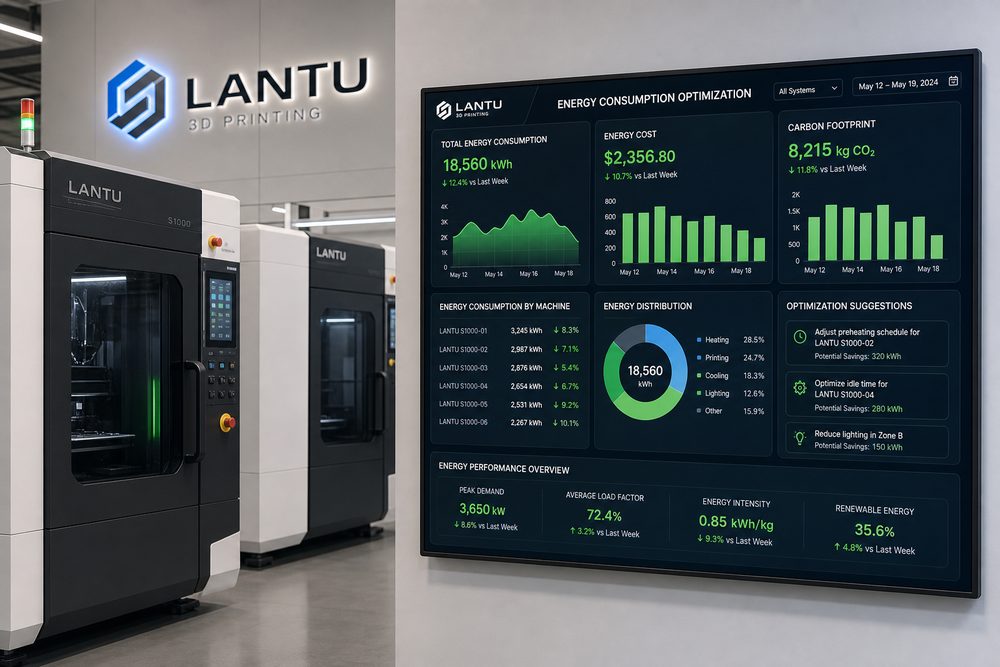
Introdução: a otimização do consumo energético na impressão 3D está se tornando um divisor de águas na capacidade de entrega
Na visão de muitas empresas, a impressão 3D ainda é tratada como uma ferramenta para “fazer rapidamente uma peça de teste”. No entanto, quando os pedidos deixam de ser protótipos únicos e passam a envolver múltiplos lotes, vários materiais e colaboração entre departamentos, o que determina a qualidade da entrega já não é apenas o desempenho da máquina, mas sim o desenho do processo, o registro de dados, o julgamento de engenharia e a capacidade de melhoria contínua. A lantu3D Printing se concentra mais na gestão de todo o ciclo de vida, do blueprint ao produto físico entregue: na frente, é preciso entender o uso do modelo e os critérios de aceitação; no meio, escolher o processo, o material e a rota de pós-processamento adequados; e, no final, concluir inspeção, embalagem, transporte, pós-venda e revisão. O valor da otimização do consumo energético na impressão 3D está justamente em criar conexões estáveis entre essas etapas.
Os problemas mais comuns do setor incluem: descrição incompleta da demanda, que leva à repetição de modificações no modelo; filas de produção pouco transparentes, que fazem o prazo escapar do controle; peças aprovadas como amostras, mas com consistência insuficiente em pequenos lotes; e registros de inspeção dispersos, que dificultam a análise de causa e efeito. Para resolver isso, não basta “comprar mais máquinas” ou “fazer hora extra para correr com os pedidos”; é necessário estabelecer um mecanismo de gestão que possa ser executado pela equipe, validado por dados e compreendido pelo cliente.
1. Defina primeiro o objeto: de tarefa técnica para ordem de produção gerenciável
O primeiro passo para otimizar o consumo energético na impressão 3D é transformar necessidades vagas em ordens de produção estruturadas. A ordem deve incluir, no mínimo, finalidade, material, quantidade, tolerância dimensional, requisitos de superfície, relação de montagem, pós-processamento, prazo de entrega e método de aceitação. Para peças funcionais, também é necessário esclarecer a direção de esforço, a temperatura de trabalho, o meio de contato e a vida útil esperada; para peças de exibição, é importante especificar cor, textura, linhas de junção, pintura e superfícies visíveis.
Na prática, recomenda-se tratar como pontos básicos de controle a gestão integrada de consumo em espera do equipamento, pré-aquecimento, formação da peça, pós-processamento e desumidificação do ambiente. Isso traz a vantagem de fazer com que cada conversa seja registrada em campos claros, em vez de ficar restrita a mensagens de chat. Por exemplo, quando o cliente diz apenas “a resistência precisa ser boa”, isso não orienta a produção; o engenheiro precisa confirmar se a exigência é resistência à flexão, à tração, ao impacto ou à retenção de rosca. Da mesma forma, quando o cliente diz apenas “a superfície precisa ser lisa”, isso deve ser convertido em uma solução concreta, como jateamento, polimento, pintura ou galvanização.
Na gestão de projetos, a lantu3D Printing normalmente divide a ordem em três camadas: a camada de demanda registra o objetivo do cliente; a camada de engenharia registra as decisões de processo; e a camada de produção registra o equipamento, o lote e os resultados da operação. Quando essas três informações ficam interligadas, a equipe consegue formar um ciclo fechado para rastreabilidade de qualidade, análise de prazo e revisão de custos.
2. Gerencie a incerteza com dados: os parâmetros-chave precisam ser registráveis e comparáveis
A vantagem da impressão 3D é a flexibilidade, mas a flexibilidade também traz incerteza. Diferentes materiais, máquinas, orientações de posicionamento, espessuras de camada, estratégias de suporte e métodos de pós-processamento afetam o resultado final. Sem registro de parâmetros, a equipe passa a depender da experiência individual; quando há troca de pessoas ou aumento de pedidos, a variação de qualidade se amplia de forma evidente. Por isso, a otimização do consumo energético na impressão 3D precisa ser acompanhada por registros digitalizados.
Em projetos reais, equipamentos de leito de pó devem ter foco na taxa de utilização da câmara, enquanto equipamentos de fotopolimerização devem acompanhar o consumo nas etapas de cura e limpeza. Esses parâmetros não existem para criar planilhas complexas, mas para mostrar à equipe em quais condições o resultado é estável e em quais condições o risco aumenta. Para peças em nylon por SLS, é importante registrar o lote do pó, a taxa de renovação, a densidade de acomodação, o tempo de resfriamento e o lote de tingimento. Para peças em resina por SLA, devem ser registrados a espessura de camada, os pontos de contato do suporte, o tempo de lavagem, o tempo de pós-cura e o método de reparo superficial. Para peças impressas em metal, também é necessário observar tratamento térmico, alívio de tensões, sobra para usinagem e requisitos de ensaio não destrutivo.
A digitalização dos dados tem outro papel essencial: tornar a comunicação com o cliente mais profissional. Quando o cliente pede redução do prazo ou do custo, a equipe pode explicar com base em dados quais etapas podem ser otimizadas e quais aumentariam o risco. Por exemplo, reduzir o tempo de espera no pós-processamento pode afetar a estabilidade do revestimento; comprimir demais o tempo de resfriamento pode causar deformação em peças de pó. Explicar as trocas com dados é mais eficaz do que simplesmente dizer que “não é possível”.
3. Antecipe o controle de qualidade: não espere o fim da entrega para descobrir problemas
Muitos retrabalhos em projetos de impressão 3D não acontecem no final da produção, mas nascem da definição pouco clara na frente do processo e da falta de inspeção no meio do caminho. Um mecanismo de gestão eficaz deve antecipar o controle de qualidade para as fases de revisão do modelo, revisão do processo e aprovação da primeira peça. A revisão do modelo analisa espessura de parede, diâmetro de furos, ângulos em balanço, folgas de montagem e estruturas frágeis; a revisão do processo analisa escolha de material, orientação de posicionamento, posição do suporte, consistência entre lotes e viabilidade do pós-processamento; e a aprovação da primeira peça valida se o item real atende ao esperado.
É possível reduzir o consumo por peça por meio da consolidação de lotes, de estratégias de espera e de painéis de monitoramento energético. Isso significa que a equipe precisa usar listas de verificação, em vez de depender totalmente do julgamento pontual do engenheiro. A lista pode ser simples, mas deve cobrir itens essenciais: a versão do modelo está atualizada, a quantidade cotada está correta, o material atende ao ambiente de uso, a tolerância é compatível com a capacidade do processo, o pós-processamento altera ou não a dimensão e a embalagem protege estruturas frágeis.
Antecipar o controle de qualidade também reduz o custo de comunicação. Se um encaixe excessivamente apertado for identificado na fase da primeira peça, o custo de ajuste do modelo e dos parâmetros costuma ser administrável; se o problema só aparecer depois que o lote inteiro estiver pronto, a perda se estende ao material, ao tempo de máquina, ao pós-processamento e à credibilidade do prazo. Para uma plataforma como a lantu3D Printing, que enfatiza a jornada do blueprint à entrega, qualidade não é a inspeção final, mas um princípio de projeto que atravessa todo o processo.
4. Crie um ciclo fechado: revisão, consolidação de conhecimento e melhoria contínua
A conclusão de um projeto não significa o fim da gestão. Um sistema maduro de serviços em impressão 3D transforma cada anomalia, reclamação, atraso e experiência bem-sucedida em conhecimento reutilizável. A revisão pós-projeto não deve perguntar apenas “de quem é a culpa”, mas sim investigar se há lacunas no processo: a demanda foi registrada com precisão, os parâmetros de processo tiveram base técnica, o planejamento da produção considerou o gargalo do pós-processamento, os padrões de inspeção foram comunicados com antecedência e a expectativa do cliente foi administrada corretamente.
Recomenda-se manter pelo menos quatro grupos de documentos por projeto: primeiro, materiais de demanda e orçamento, incluindo objetivo do cliente, quantidade, material e prazo; segundo, materiais de engenharia, incluindo versão do modelo, sugestões de DFM, rota de processo e parâmetros; terceiro, materiais de produção e qualidade, incluindo equipamento, lote, resultados de inspeção e fotos; quarto, materiais de entrega e feedback, incluindo registro de embalagem, informações logísticas, confirmação do cliente e ocorrências de pós-venda. Quanto mais completos forem os documentos, mais rápida será a tomada de decisão em projetos semelhantes no futuro.
A melhoria contínua pode começar por três indicadores: taxa de entrega no prazo, taxa de aprovação na primeira inspeção e distribuição das causas de retrabalho. A taxa de entrega no prazo reflete a capacidade de programação e cadeia de suprimentos; a taxa de aprovação na primeira inspeção reflete a estabilidade de engenharia e produção; e a distribuição das causas de retrabalho revela os pontos fracos do processo. Após a acumulação de dados em três a cinco lotes, a equipe normalmente consegue identificar problemas recorrentes, como variação de tingimento em determinado material, fragilidade em certa estrutura de parede fina ou tempo excessivo de fila em uma etapa específica de pós-processamento.
Conclusão: transforme a capacidade de impressão 3D em um sistema de serviço replicável
A otimização do consumo energético na impressão 3D não é um trabalho administrativo extra, mas uma base necessária para que a impressão 3D avance de “ser capaz de fazer” para “entregar com estabilidade”. O equipamento define o teto da fabricação, o processo define a estabilidade da entrega e os dados definem a velocidade da melhoria contínua. Para os profissionais do setor, a competição futura não será apenas sobre quem tem mais máquinas ou preços mais baixos, mas sobre quem entende a demanda mais rápido, escolhe o processo com maior precisão, controla a qualidade de forma mais estável e transforma cada entrega em capacidade organizacional.
A lantu3D Printing não se posiciona como um simples ponto de processamento de impressão 3D, mas como uma plataforma de realização que conecta design, engenharia, fabricação, pós-processamento, inspeção e entrega. Construir um método sistemático em torno da otimização do consumo energético na impressão 3D ajuda os clientes a reduzir custos de tentativa e erro e também permite que a equipe de serviço aumente a eficiência, reduza retrabalho e fortaleça a rastreabilidade. Somente quando a experiência vira processo, o processo vira dado e o dado vira melhoria é que a impressão 3D pode realmente se tornar uma força confiável dentro do sistema de P&D e manufatura da empresa.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.