
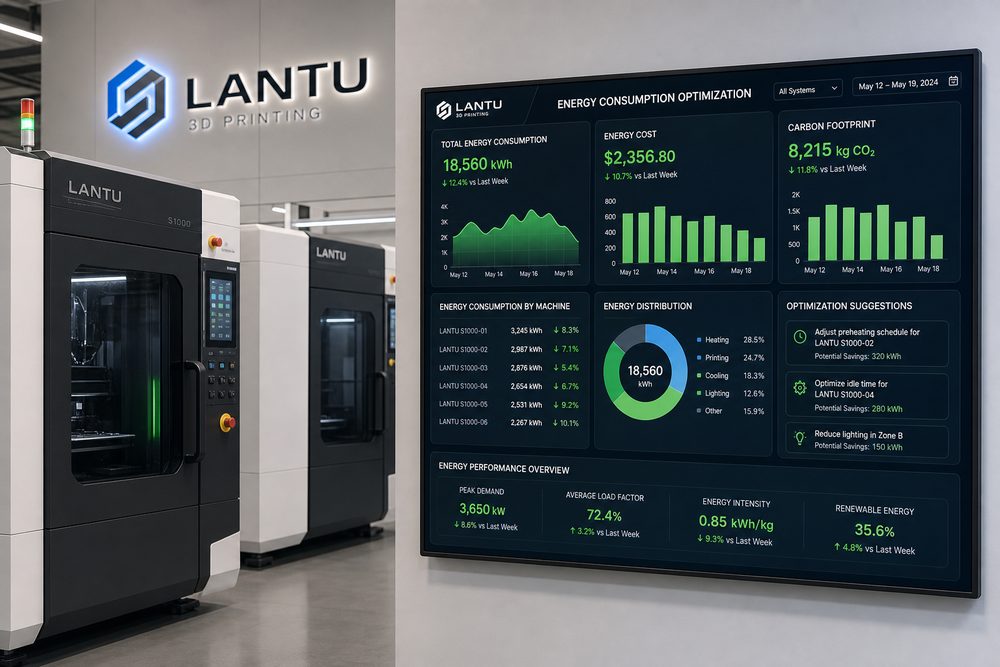
المقدمة: تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد أصبح خط التمييز بين القدرات على التسليم
في أذهان كثير من الشركات، لا تزال الطباعة ثلاثية الأبعاد تُعامل بوصفها أداة لـ“إخراج نموذج سريع” فقط. لكن عندما تنتقل الطلبات من نموذج واحد إلى دفعات متعددة، ومن مادة واحدة إلى عدة مواد، ومن قسم واحد إلى تعاون بين عدة فرق، فإن ما يحدد جودة التسليم لم يعد أداء الجهاز وحده، بل تصميم العملية، وتسجيل البيانات، والحكم الهندسي، والقدرة على التحسين المستمر. تركّز lantu3D Printing على إدارة دورة الحياة كاملة، من المخطط التصميمي إلى تسليم المنتج الواقعي: في البداية يجب فهم الغرض من النموذج ومعايير القبول، وفي الوسط اختيار العملية المناسبة والمادة ومسار المعالجة اللاحقة، وفي النهاية استكمال الفحص والتغليف والنقل وخدمة ما بعد البيع والمراجعة الختامية. تكمن قيمة تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد في بناء اتصال مستقر بين هذه المراحل.
تشمل المشكلات الشائعة في هذا القطاع: وصف غير مكتمل للاحتياج يؤدي إلى تكرار تعديل النموذج، وعدم شفافية في طوابير الإنتاج يؤدي إلى فشل في الالتزام بالموعد، ونماذج ناجحة ظاهريًا لكن غير مستقرة عند الإنتاج بكميات صغيرة، وسجلات فحص متفرقة تجعل تتبع المشكلات صعبًا. ولحل هذه المشكلات، لا يكفي شراء أجهزة أكثر أو العمل لساعات أطول؛ بل يجب إنشاء آلية إدارة يمكن للفريق تنفيذها، ويمكن للبيانات التحقق منها، ويمكن للعميل فهمها.
أولًا: تحديد موضوع الإدارة بوضوح — تحويل المهمة التقنية إلى أمر تشغيل قابل للإدارة
الخطوة الأولى في تحسين استهلاك الطاقة للطباعة ثلاثية الأبعاد هي تحويل الطلبات الغامضة إلى أوامر تشغيل هندسية. ينبغي أن يتضمن أمر التشغيل على الأقل: الغرض من الاستخدام، المادة، الكمية، سماحات الأبعاد، متطلبات السطح، علاقات التجميع، المعالجة اللاحقة، موعد التسليم، وطريقة القبول. وبالنسبة للأجزاء الوظيفية، يجب أيضًا توضيح اتجاه التحميل، ودرجة حرارة العمل، والوسط الملامس، والعمر المتوقع. أما الأجزاء المخصصة للعرض، فيجب التركيز أكثر على اللون، والملمس، وخطوط الوصل، والطلاء، والأسطح الظاهرة.
وعلى مستوى التنفيذ، يُستحسن اعتبار إدارة كامل المسار من وضع الاستعداد، والتسخين المسبق، والتشكيل، والمعالجة اللاحقة، وصولًا إلى تكييف الهواء وإزالة الرطوبة كنقاط تحكم أساسية. فهذه المنهجية تجعل كل تواصل قابلًا للتحويل إلى حقول واضحة بدل أن يبقى ضمن رسائل متفرقة. على سبيل المثال، قول العميل “أريد قوة أعلى” لا يكفي لتوجيه الإنتاج؛ يجب على المهندس توضيح ما إذا كان المقصود مقاومة الانحناء، أو الشد، أو الصدمة، أو قوة تثبيت اللولب. وكذلك عبارة “يجب أن يكون السطح ناعمًا” تحتاج إلى ترجمة عملية: هل المطلوب السفع الرملي، أو التلميع، أو الطلاء، أو الطلاء الكهربائي؟
في lantu3D Printing، يُقسَّم أمر التشغيل عادةً إلى ثلاث طبقات: طبقة المتطلبات التي تسجل هدف العميل، وطبقة الهندسة التي تسجل قرارات العملية، وطبقة الإنتاج التي تسجل الجهاز والدفعة ونتائج التشغيل. وعندما ترتبط هذه الطبقات ببعضها، يصبح من الممكن لاحقًا تنفيذ تتبع الجودة، وتحليل المواعيد، ومراجعة التكلفة بشكل مغلق ومتماسك.
ثانيًا: إدارة عدم اليقين بالبيانات — يجب أن تكون المعلمات الرئيسية قابلة للتسجيل والمقارنة
قوة الطباعة ثلاثية الأبعاد تكمن في المرونة، لكن المرونة نفسها تولّد عدم يقين. فاختلاف المواد، والأجهزة، واتجاه الوضع، وسمك الطبقة، واستراتيجية الدعامات، وطريقة المعالجة اللاحقة كلها تؤثر على النتيجة النهائية. وإذا لم تُسجَّل هذه المعلمات، فلن يعتمد الفريق إلا على الخبرة الفردية، ومع تغيّر الأشخاص أو زيادة الطلبيات ستتسع فجوات الجودة بوضوح. لذلك يجب أن يقترن تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد بتسجيل بيانات منهجي.
في المشاريع العملية، يجب على أجهزة سرير المسحوق الانتباه إلى معدل استغلال الحيز الكامل، بينما يجب على أجهزة التصلب الضوئي الانتباه إلى استهلاك الطاقة في مرحلتي التصلب والتنظيف. هذه المعلمات ليست لإنتاج جداول معقدة، بل لتوضيح الظروف التي تكون فيها النتائج مستقرة، والظروف التي ترتفع فيها المخاطر. بالنسبة لأجزاء النايلون المطبوعة بتقنية SLS، ينبغي تسجيل دفعة المسحوق، ونسبة التحديث، وكثافة الترتيب، ووقت التبريد، ودفعة الصبغ. وبالنسبة لأجزاء الراتنج المطبوعة بتقنية SLA، يجب تسجيل سمك الطبقة، ونقاط تلامس الدعائم، ووقت الغسل، ووقت المعالجة الثانوية، وطريقة إصلاح السطح. أما الأجزاء المعدنية المطبوعة، فيلزم أيضًا الاهتمام بالمعالجة الحرارية، وإزالة الإجهاد، وهامش التشغيل الآلي، ومتطلبات الفحص غير الإتلافي.
للبيانات وظيفة أخرى مهمة: جعل التواصل مع العميل أكثر احترافية. فإذا طلب العميل ضغط موعد التسليم أو خفض التكلفة، يمكن للفريق الاعتماد على البيانات لشرح أي المراحل يمكن تحسينه وأي المراحل قد يرفع المخاطر. فمثلًا، تقليص زمن انتظار المعالجة اللاحقة قد يؤثر على استقرار الطلاء، وتقليل زمن التبريد بشكل مفرط قد يؤدي إلى تشوّه أجزاء المسحوق. والشرح المدعوم بالبيانات أكثر إقناعًا من مجرد قول “لا يمكن”.
ثالثًا: نقل ضبط الجودة إلى الأمام — لا تنتظر حتى مرحلة التسليم لاكتشاف المشكلة
العديد من عمليات إعادة العمل في مشاريع الطباعة ثلاثية الأبعاد لا تحدث في نهاية الإنتاج، بل تنشأ من غموض التعريف في البداية ومن غياب الفحص في الوسط. لذا يجب أن تُنقل مراقبة الجودة إلى مرحلة مراجعة النموذج، ومراجعة العملية، وتأكيد العينة الأولى. تركز مراجعة النموذج على سُمك الجدار، وقطر الفتحات، وزوايا التعليق، وفجوات التجميع، والبنى القابلة للكسر بسهولة. أما مراجعة العملية فتركز على اختيار المادة، واتجاه الوضع، ومواقع الدعامات، وثبات الدُفعات، وإمكانية تنفيذ المعالجة اللاحقة. ثم يأتي تأكيد العينة الأولى ليتحقق مما إذا كان الجزء الفعلي يطابق التوقعات.
إن خفض استهلاك الطاقة لكل قطعة يتحقق أيضًا عبر تجميع الدفعات، واستراتيجيات وضع الاستعداد، ولوحات متابعة الطاقة. وهذا يعني أن الفريق يحتاج إلى قائمة تحقق بدل الاعتماد الكامل على حكم المهندس اللحظي. ويمكن أن تكون القائمة بسيطة، لكنها يجب أن تغطي النقاط الأساسية: هل النسخة المعتمدة من النموذج هي الأحدث؟ هل الكمية في العرض المطابق هي نفسها كمية الإنتاج؟ هل المادة مناسبة لبيئة الاستخدام؟ هل السماحات متوافقة مع قدرة العملية؟ هل ستغير المعالجة اللاحقة الأبعاد؟ وهل الحزمة قادرة على حماية الأجزاء الهشة؟
كما أن نقل الجودة إلى الأمام يقلل تكلفة التواصل. فإذا اكتُشفت مشكلة في مرحلة العينة الأولى، فإن تعديل النموذج والمعلمات يكون عادةً قابلًا للتحكم؛ أما إذا اكتُشفت المشكلة بعد اكتمال الدفعة كلها، فستتسع الخسائر لتشمل المادة، ووقت الجهاز، والمعالجة اللاحقة، وسمعة الالتزام بالمواعيد. ولهذا فإن المنصات التي تركز على ما بين المخطط والتسليم، مثل lantu3D Printing، تعتبر الجودة مبدأً تصميميًا يمر عبر كامل المشروع، لا مجرد فحص نهائي في آخر الطريق.
رابعًا: بناء حلقة مغلقة — المراجعة، وتراكم المعرفة، والتحسين المستمر
لا تنتهي الإدارة بمجرد اكتمال مشروع واحد. فالنظام الناضج لخدمات الطباعة ثلاثية الأبعاد يحول كل حالة شذوذ، وكل شكوى، وكل تأخير، وكل تجربة ناجحة إلى معرفة قابلة لإعادة الاستخدام. ولا ينبغي للمراجعة الختامية أن تسأل فقط: “من المسؤول؟”، بل يجب أن تبحث أيضًا: هل توجد فجوة في العملية؟ هل تم تسجيل المتطلبات بدقة؟ هل استندت معلمات العملية إلى أساس واضح؟ هل أخذت خطة الإنتاج اختناقات المعالجة اللاحقة في الحسبان؟ هل تم توحيد معايير الفحص مسبقًا؟ وهل أُدير توقع العميل على النحو الصحيح؟
يوصى بالاحتفاظ بأربع فئات من الملفات لكل مشروع: أولًا، ملفات المتطلبات والعرض السعري، وتشمل أهداف العميل والكمية والمادة وموعد التسليم؛ ثانيًا، ملفات الهندسة، وتشمل نسخة النموذج، واقتراحات التصميم من أجل التصنيع، ومسار العملية والمعلمات؛ ثالثًا، ملفات الإنتاج والجودة، وتشمل الجهاز والدفعة ونتائج الفحص والصور؛ رابعًا، ملفات التسليم والتغذية الراجعة، وتشمل سجل التغليف، ومعلومات الشحن، وتأكيد العميل، ومشكلات ما بعد البيع. وكلما كانت الملفات أكثر اكتمالًا، أصبح اتخاذ القرار أسرع في المشاريع المشابهة لاحقًا.
يمكن البدء بالتحسين المستمر من ثلاثة مؤشرات: معدل التسليم في الموعد، ومعدل القبول من المرة الأولى، وتوزيع أسباب إعادة العمل. يعكس معدل التسليم في الموعد قدرة الجدولة وسلسلة الإمداد، ويعكس معدل القبول من المرة الأولى استقرار الهندسة والإنتاج، بينما يكشف توزيع أسباب إعادة العمل عن مواطن الضعف في العملية. وبعد تراكم بيانات ثلاث إلى خمس دفعات، يستطيع الفريق عادةً تحديد المشكلات المتكررة، مثل تقلب الصبغ في مادة معينة، أو سهولة كسر بنية رقيقة محددة، أو طول زمن الطابور في مرحلة ما بعد المعالجة.
الخلاصة: تحويل قدرة الطباعة ثلاثية الأبعاد إلى نظام خدمة قابل للتكرار
إن تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد ليس عبئًا إداريًا إضافيًا، بل هو الأساس الضروري لانتقال الطباعة من “قدرة الإنجاز” إلى “قدرة التسليم المستقر”. فالجهاز يحدد الحد الأعلى للتصنيع، وتحدد العملية استقرار التسليم، وتحدد البيانات سرعة التحسين المستمر. وبالنسبة للعاملين في القطاع، فإن المنافسة المستقبلية لن تكون فقط حول من يملك أجهزة أكثر أو أسعارًا أقل، بل حول من يفهم الطلب أسرع، ويختار العملية بدقة أكبر، ويضبط الجودة بثبات أعلى، ويحوّل كل عملية تسليم إلى قدرة مؤسسية.
إن موقع lantu3D Printing لا يقتصر على كونه نقطة معالجة للطباعة ثلاثية الأبعاد، بل هو منصة تنفيذ تربط بين التصميم، والهندسة، والتصنيع، والمعالجة اللاحقة، وفحص الجودة، والتسليم. ومن خلال بناء منهجية نظامية حول تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد، يمكن مساعدة العملاء على خفض تكلفة التجربة والخطأ، وفي الوقت نفسه تمكين فريق الخدمة من رفع الكفاءة، وتقليل إعادة العمل، وتعزيز قابلية التتبع. وعندما تتحول الخبرة إلى إجراءات، والإجراءات إلى بيانات، والبيانات إلى تحسين، عندها فقط تصبح الطباعة ثلاثية الأبعاد قوة موثوقة داخل منظومة البحث والتصنيع في الشركات.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.