
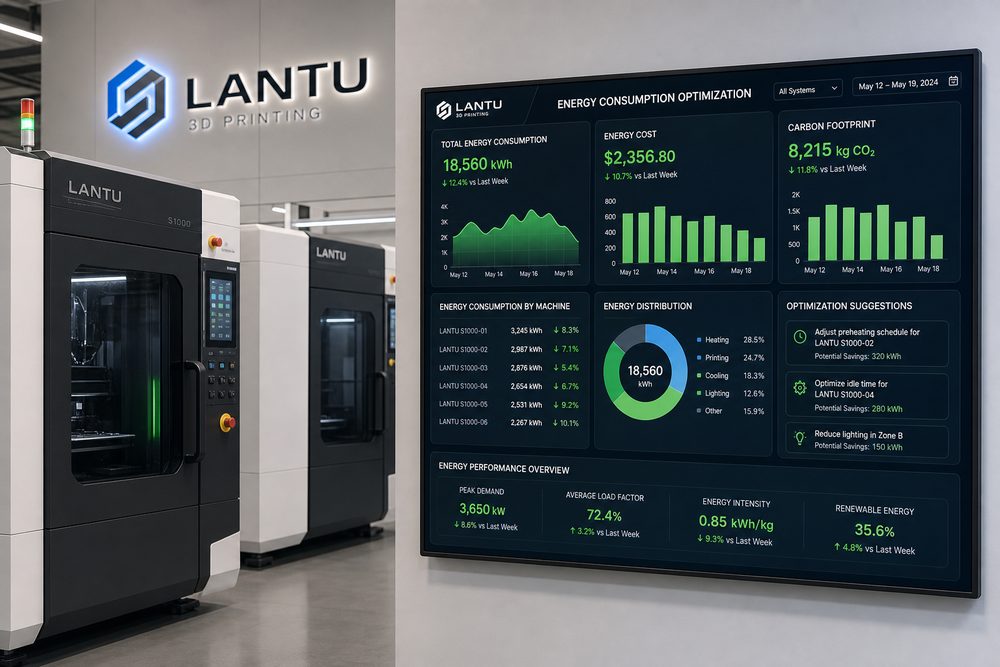
Introducción: la optimización del consumo energético en impresión 3D se está convirtiendo en una línea divisoria en la capacidad de entrega
En muchas empresas, la impresión 3D todavía se entiende como una herramienta para “hacer rápido una muestra”. Sin embargo, cuando los pedidos pasan de una sola pieza de prototipo a escenarios reales con múltiples lotes, varios materiales y coordinación entre departamentos, lo que determina la calidad de la entrega ya no es solo el rendimiento de la máquina, sino el diseño del proceso, el registro de datos, el criterio de ingeniería y la capacidad de mejora continua. lantu3D presta especial atención a la gestión de ciclo de vida completo, desde el plano de diseño hasta la entrega del producto físico: en la etapa inicial hay que entender el uso previsto y los criterios de aceptación; en la etapa intermedia, seleccionar el proceso, el material y la ruta de posprocesado adecuados; y en la etapa final, completar inspección, embalaje, transporte, posventa y revisión. El valor de la optimización energética en impresión 3D consiste precisamente en crear conexiones estables entre todos esos eslabones.
Entre los problemas más habituales del sector están: requisitos incompletos que provocan múltiples iteraciones del modelo, colas de producción poco visibles que hacen perder el control de los plazos, muestras correctas pero inconsistentes en lotes pequeños, y registros de inspección dispersos que dificultan el análisis de incidencias. Para resolverlos, no basta con “comprar más equipos” o “hacer horas extra”; es necesario establecer un mecanismo de gestión que el equipo pueda ejecutar, que los datos puedan verificar y que el cliente pueda comprender.
1. Definir bien el objeto: de tarea técnica a orden de trabajo gestionable
El primer paso de la optimización del consumo energético en impresión 3D es convertir una necesidad difusa en una orden de trabajo de ingeniería. La orden debe incluir, como mínimo, uso previsto, material, cantidad, tolerancias dimensionales, requisitos de superficie, relaciones de ensamblaje, posprocesado, plazo de entrega y método de aceptación. En piezas funcionales, también hay que aclarar la dirección de carga, la temperatura de trabajo, el medio de contacto y la vida útil esperada; en piezas de exhibición, conviene especificar color, textura, líneas de unión, pintura y superficies visibles.
En la ejecución, se recomienda considerar la gestión integral de consumo en espera del equipo, precalentamiento, conformado, posprocesado y deshumidificación/aire acondicionado como puntos de control básicos. Esto permite que cada conversación se traduzca en campos concretos, en lugar de quedarse en mensajes de chat. Por ejemplo, “que tenga buena resistencia” no es suficiente para producir; el ingeniero debe confirmar si se trata de resistencia a flexión, tracción, impacto o par de apriete de rosca. Del mismo modo, “que la superficie sea lisa” debe convertirse en un proceso específico como arenado, pulido, pintura o galvanizado.
En la gestión de proyectos, lantu3D suele dividir la orden en tres capas: la capa de requisitos registra el objetivo del cliente; la capa de ingeniería registra las decisiones de proceso; y la capa de producción registra equipo, lote y resultados operativos. Solo con estas tres capas interconectadas se puede construir un circuito cerrado para trazabilidad, análisis de plazos y revisión de costes.
2. Gestionar la incertidumbre con datos: los parámetros clave deben registrarse y compararse
La ventaja de la impresión 3D es la flexibilidad, pero esa misma flexibilidad introduce incertidumbre. Materiales, equipos, orientación de la pieza, altura de capa, estrategia de soporte y posprocesado pueden alterar el resultado final. Si no se registran los parámetros, el equipo depende solo de la experiencia individual; cuando cambia el personal o aumentan los pedidos, la variación de calidad se amplifica con facilidad. Por eso, la optimización del consumo energético en impresión 3D debe ir acompañada de un registro sistemático de datos.
Tomando proyectos reales como referencia, en equipos de lecho de polvo hay que vigilar la tasa de aprovechamiento de la cámara completa, y en equipos de fotopolimerización hay que prestar atención al consumo en curado y limpieza. Estos datos no buscan complicar innecesariamente el trabajo, sino ayudar al equipo a saber en qué condiciones el resultado es estable y en cuáles aumenta el riesgo. En piezas de nylon SLS, conviene registrar lote de polvo, proporción de recarga, densidad de colocación, tiempo de enfriamiento y lote de teñido; en piezas de resina SLA, hay que registrar altura de capa, puntos de contacto del soporte, tiempo de lavado, tiempo de curado secundario y método de reparación de la superficie; en piezas metálicas, además, deben controlarse tratamiento térmico, alivio de tensiones, sobremetal para mecanizado y requisitos de ensayos no destructivos.
La digitalización de datos también mejora la comunicación con el cliente. Cuando el cliente pide acortar el plazo o reducir el coste, el equipo puede explicar con base en datos qué etapas son optimizables y cuáles elevan el riesgo. Por ejemplo, reducir el tiempo de espera del posprocesado puede afectar la estabilidad del recubrimiento, y acortar en exceso el enfriamiento puede deformar piezas de polvo. Explicar los compromisos con datos genera más confianza que responder simplemente “no se puede”.
3. Adelantar el control de calidad: no esperar al final para descubrir problemas
En muchos proyectos de impresión 3D, los reprocesos no aparecen al final de la producción, sino que nacen de una definición imprecisa al inicio y de la falta de inspección en la fase intermedia. Un sistema de gestión eficaz debe trasladar el control de calidad a la revisión del modelo, la revisión del proceso y la confirmación de la primera pieza. La revisión del modelo se centra en espesor de pared, diámetro de agujero, ángulos en voladizo, holguras de montaje y estructuras frágiles; la revisión del proceso evalúa selección de material, orientación de la pieza, posición de soportes, consistencia entre lotes y viabilidad del posprocesado; la primera pieza confirma si el componente real cumple lo esperado.
Reducir el consumo por pieza mediante consolidación de lotes, estrategias de espera y paneles de energía exige que el equipo trabaje con listas de verificación en lugar de depender por completo del criterio improvisado del ingeniero. La lista puede ser sencilla, pero debe cubrir puntos clave: si el modelo es la versión más reciente, si la cantidad cotizada coincide, si el material soporta el entorno de uso, si las tolerancias encajan con la capacidad del proceso, si el posprocesado alterará dimensiones y si el embalaje protegerá las estructuras delicadas.
Adelantar el control de calidad también reduce el coste de comunicación. Si se detecta en la primera pieza que un ensamblaje está demasiado ajustado, ajustar el modelo y los parámetros suele ser manejable; si el problema se descubre al final de todo el lote, la pérdida se extiende a material, tiempo de máquina, posprocesado y credibilidad del plazo. Para una plataforma como lantu3D, que destaca el recorrido desde el plano hasta la entrega, la calidad no es una inspección final, sino un principio que atraviesa todo el proyecto.
4. Cerrar el ciclo: revisión, acumulación de conocimiento y mejora continua
Un proyecto terminado no significa que la gestión haya concluido. Un sistema maduro de servicios de impresión 3D convierte cada incidencia, reclamación, retraso y éxito en conocimiento reutilizable. La revisión no debe limitarse a preguntar “de quién fue la culpa”, sino analizar si el proceso tenía brechas: si los requisitos se registraron correctamente, si los parámetros de proceso tenían fundamento, si la planificación tuvo en cuenta el cuello de botella del posprocesado, si los criterios de inspección se comunicaron a tiempo y si las expectativas del cliente se gestionaron bien.
Se recomienda conservar al menos cuatro tipos de documentación por proyecto: primero, información de requisitos y presupuesto, incluyendo objetivo del cliente, cantidad, material y plazo; segundo, documentación de ingeniería, con versión del modelo, sugerencias DFM, ruta de proceso y parámetros; tercero, documentación de producción y calidad, con equipo, lote, resultados de inspección y fotos; y cuarto, documentación de entrega y feedback, con registro de embalaje, información logística, confirmación del cliente y incidencias de posventa. Cuanto más completa sea la información, más rápido será decidir en proyectos similares.
La mejora continua puede comenzar con tres indicadores: tasa de entrega a tiempo, tasa de conformidad a la primera y distribución de causas de reproceso. La tasa de entrega a tiempo refleja la capacidad de programación y cadena de suministro; la tasa de conformidad a la primera refleja la estabilidad de ingeniería y producción; y la distribución de reprocesos revela los puntos débiles del proceso. Tras acumular datos en tres a cinco lotes, el equipo suele identificar problemas recurrentes, como variaciones en el teñido de ciertos materiales, fragilidad en determinadas estructuras de pared fina o tiempos de espera excesivos en una fase concreta de posprocesado.
Conclusión: convertir la capacidad de impresión 3D en un sistema de servicio reproducible
La optimización del consumo energético en impresión 3D no es una carga administrativa adicional, sino la base necesaria para pasar de “ser capaz de fabricar” a “entregar con estabilidad”. El equipo determina el límite superior de fabricación, el proceso determina la estabilidad de entrega y los datos determinan la velocidad de mejora continua. Para los profesionales del sector, la competencia futura no dependerá solo de quién tenga más máquinas o precios más bajos, sino de quién entienda antes los requisitos, elija mejor el proceso, controle con más estabilidad la calidad y convierta cada entrega en capacidad organizativa.
La posición de lantu3D no es la de un simple taller de impresión 3D, sino la de una plataforma de realización que conecta diseño, ingeniería, fabricación, posprocesado, inspección y entrega. Construir un método sistemático alrededor de la optimización del consumo energético en impresión 3D ayuda a los clientes a reducir costes de prueba y error, y también permite al equipo de servicio mejorar la eficiencia, reducir reprocesos y aumentar la trazabilidad. Solo cuando la experiencia se transforma en proceso, el proceso en datos y los datos en mejora, la impresión 3D puede convertirse de verdad en una fuerza fiable dentro de la I+D y la fabricación empresarial.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.