
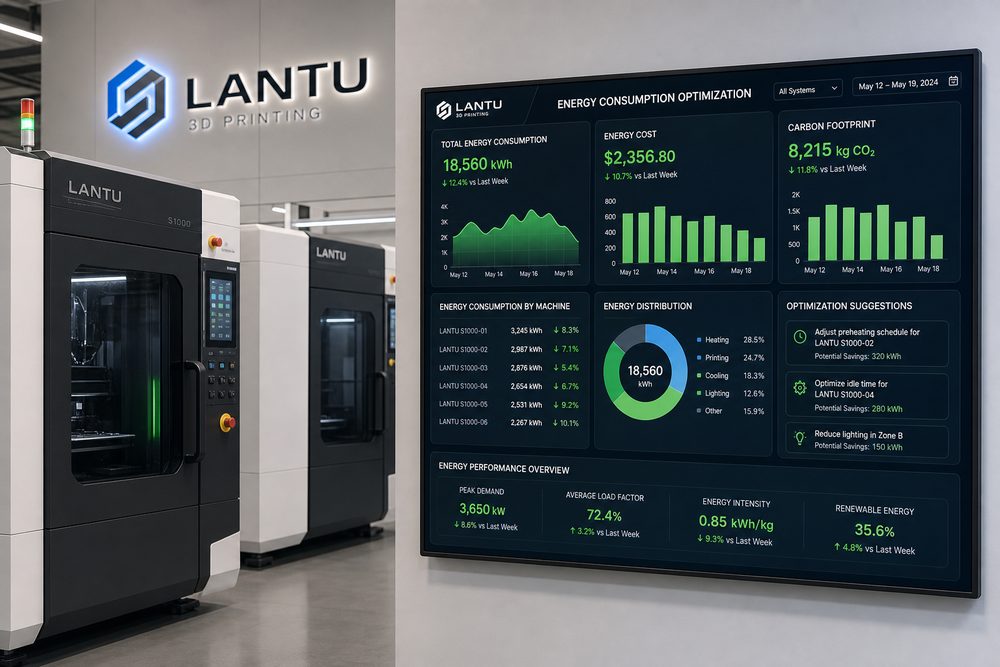
Giriş: 3D baskıda enerji tüketimi optimizasyonu artık teslimat kabiliyetinin ayırıcı unsuru
Birçok işletmenin gözünde 3D baskı hâlâ “hızlı bir numune üretme” aracı olarak görülüyor. Ancak siparişler tekil prototipten çıkıp çoklu parti, çoklu malzeme ve farklı departmanların birlikte çalıştığı gerçek iş senaryolarına dönüştüğünde, teslimat kalitesini belirleyen şey yalnızca ekipmanın performansı olmuyor; süreç tasarımı, veri kaydı, mühendislik kararı ve sürekli iyileştirme yeteneği de belirleyici hâle geliyor. lantu3D Printing, tasarım çiziminden fiziksel teslimata uzanan tam yaşam döngüsü yönetimine odaklanır: ön uçta modelin kullanım amacını ve kabul kriterlerini anlamak, orta aşamada uygun süreç, malzeme ve son işlem yolunu seçmek, arka planda ise kontrol, paketleme, nakliye, satış sonrası ve geri bildirim değerlendirmesini tamamlamak gerekir. 3D baskıda enerji tüketimi optimizasyonunun değeri, tam da bu aşamalar arasında istikrarlı bir bağlantı kurabilmesidir.
Sektörde sık görülen sorunlar arasında ihtiyaç tanımının eksik olması nedeniyle modelin defalarca revize edilmesi, üretim kuyruğunun görünmez kalması nedeniyle teslim tarihinin kaçırılması, numunenin uygun olmasına rağmen küçük parti tutarlılığının yetersiz olması ve kontrol kayıtlarının dağınık olması nedeniyle problemlerin geriye dönük analiz edilememesi yer alır. Bu sorunları çözmek için yalnızca “daha fazla cihaz almak” veya “fazla mesai yapmak” yeterli değildir; ekip tarafından uygulanabilen, verilerle doğrulanabilen ve müşteri tarafından anlaşılabilen bir yönetim mekanizması kurulmalıdır.
1. Önce nesneyi doğru tanımlayın: teknik görevden yönetilebilir iş emrine dönüşüm
3D baskıda enerji tüketimi optimizasyonunun ilk adımı, belirsiz ihtiyaçları mühendislik esaslı bir iş emrine dönüştürmektir. İş emrinde en azından kullanım amacı, malzeme, adet, boyutsal tolerans, yüzey gereksinimi, montaj ilişkisi, son işlem, teslim tarihi ve kabul yöntemi bulunmalıdır. Fonksiyonel parçalar için yük yönü, çalışma sıcaklığı, temas edeceği ortam ve beklenen kullanım ömrü; gösterim amaçlı parçalar için ise renk, doku, birleştirme hattı, boya ve görünür yüzeyler ayrıca belirtilmelidir.
Uygulama tarafında, bekleme, ön ısıtma, şekillendirme, son işlem ve iklimlendirme/nem kontrolünü içeren tüm sürecin yönetimi temel kontrol noktası olarak ele alınmalıdır. Böylece her iletişim somut alanlara bağlanır; sohbet mesajlarında kaybolmaz. Örneğin müşteri yalnızca “dayanıklılık iyi olsun” dediğinde bu, üretimi yönlendirmek için yeterli değildir; mühendis bunun eğilme dayanımı mı, çekme dayanımı mı, darbe dayanımı mı yoksa diş kilitleme dayanımı mı olduğunu netleştirmelidir. Müşteri “yüzey pürüzsüz olsun” dediğinde de bunun kumlama, polisaj, boya veya kaplama gibi hangi son işlemle karşılanacağı tanımlanmalıdır.
lantu3D Printing, proje yönetiminde genellikle iş emirlerini üç katmana ayırır: ihtiyaç katmanı müşteri hedefini kaydeder, mühendislik katmanı süreç kararlarını yazar, üretim katmanı ise ekipman, parti ve operatör sonuçlarını belgeleyerek kayıt altına alır. Bu üç katman birbirine bağlanmadığında, sonradan yapılacak kalite takibi, teslimat analizi ve maliyet geri değerlendirmesi eksik kalır.
2. Belirsizliği verilerle yönetin: temel parametreler kayıt altına alınmalı ve karşılaştırılabilir olmalı
3D baskının gücü esnekliktir; ancak esneklik aynı zamanda belirsizlik getirir. Farklı malzemeler, cihazlar, yerleşim yönleri, katman kalınlıkları, destek stratejileri ve son işlem yöntemleri nihai sonucu etkiler. Parametre kaydı yoksa ekip yalnızca kişisel deneyime dayanır; personel değiştiğinde veya sipariş hacmi arttığında kalite dalgalanması belirgin şekilde büyür. Bu nedenle 3D baskıda enerji tüketimi optimizasyonu, veri temelli kayıt düzeniyle desteklenmelidir.
Gerçek proje deneyiminde, toz yataklı sistemlerde yatak kullanım oranı, fotopolimerizasyon sistemlerinde ise kürleme ve temizleme aşamalarındaki enerji kullanımı dikkatle izlenmelidir. Bu parametreler karmaşık tablolar üretmek için değil, ekibin hangi koşullarda sonucun stabil olduğunu ve hangi koşullarda riskin arttığını anlaması için gereklidir. SLS naylon parçalar için toz parti numarası, tazeleme oranı, yerleşim yoğunluğu, soğuma süresi ve boyama partisi; SLA reçine parçalar için katman kalınlığı, destek temas noktaları, yıkama süresi, ikincil kürleme süresi ve yüzey düzeltme yöntemi kaydedilmelidir. Metal baskı parçalarında ise ısıl işlem, gerilim giderme, işleme payı ve tahribatsız muayene gereksinimleri de izlenmelidir.
Veri odaklı yaklaşımın bir diğer avantajı, müşteri iletişimini daha profesyonel hâle getirmesidir. Müşteri teslim süresini kısaltmak ya da maliyeti düşürmek istediğinde, ekip veriye dayanarak hangi aşamaların optimize edilebileceğini ve hangi aşamaların riski artıracağını açıklayabilir. Örneğin son işlem bekleme süresinin azaltılması kaplama stabilitesini bozabilir; soğuma süresinin aşırı kısaltılması toz yataklı parçalarda deformasyona yol açabilir. Değiş tokuşları verilerle anlatmak, yalnızca “yapılamaz” demekten çok daha fazla güven kazandırır.
3. Kalite kontrolünü öne alın: sorunları teslimattan hemen önce değil, en başta görün
Birçok 3D baskı projesinde yeniden işleme, üretimin son aşamasında değil; başlangıçta eksik tanımlanan ihtiyaçlar ve orta aşamada atlanan kontroller nedeniyle ortaya çıkar. Etkili bir yönetim mekanizması, kalite kontrolünü model inceleme, süreç değerlendirme ve ilk parça onayı aşamalarına taşır. Model incelemesi duvar kalınlığı, delik çapı, askıda kalan açı, montaj boşluğu ve kırılgan yapı gibi unsurları kontrol eder; süreç değerlendirmesi malzeme seçimi, yerleşim yönü, destek konumu, parti tutarlılığı ve son işlemin uygulanabilirliğine bakar; ilk parça onayı ise gerçek parçanın beklenen sonucu verip vermediğini doğrular.
Parçaları parti bazında birleştirerek, bekleme stratejisi ve enerji tüketimi panosu kullanarak birim başına enerji tüketimini düşürün. Bunun anlamı, ekibin tamamen anlık mühendislik sezgisine güvenmemesi, bunun yerine bir kontrol listesi kullanmasıdır. Bu kontrol listesi basit olabilir; ancak kritik noktaları kapsamalıdır: model sürümü en güncel mi, teklif edilen adet ile üretilecek adet uyumlu mu, malzeme kullanım ortamını karşılıyor mu, tolerans süreç kabiliyetine uyuyor mu, son işlem ölçüyü değiştirecek mi, paketleme hassas yapıları koruyacak mı?
Kalite kontrolünü öne almak iletişim maliyetini de düşürür. İlk parça aşamasında montajın sıkı olduğu görülürse modeli ve parametreleri düzeltmenin maliyeti yönetilebilir düzeydedir; ancak sorun tüm parti tamamlandıktan sonra fark edilirse zarar malzeme, makine süresi, son işlem ve teslimat güvenilirliğine kadar büyür. Tasarım çiziminden teslimata kadar olan platform yaklaşımını benimseyen lantu3D Printing için kalite, son kontrolde yapılan tek bir işlem değil, proje boyunca süren bir tasarım ilkesidir.
4. Kapanış döngüsü kurun: geri değerlendirme, bilgi birikimi ve sürekli iyileştirme
Bir projenin tamamlanması yönetimin bittiği anlamına gelmez. Gerçek anlamda olgun bir 3D baskı hizmet sistemi, her istisnayı, şikâyeti, gecikmeyi ve başarılı uygulamayı yeniden kullanılabilir bilgiye dönüştürür. Geri değerlendirme yalnızca “kimin hatasıydı” sorusunu sormamalı; aynı zamanda süreçte bir boşluk olup olmadığını da araştırmalıdır: ihtiyaç doğru kaydedildi mi, süreç parametrelerinin dayanağı var mıydı, üretim planlaması son işlem darboğazını hesaba kattı mı, kontrol standardı önceden paylaşıldı mı, müşteri beklentisi doğru yönetildi mi?
Her projede en az dört tür kayıt tutulması önerilir: birincisi, ihtiyaç ve teklif kayıtları; bunlar müşteri hedefini, adedi, malzemeyi ve teslim tarihini içerir. İkincisi, mühendislik kayıtları; model sürümü, üretim için tasarım önerileri, süreç akışı ve parametreler burada yer alır. Üçüncüsü, üretim ve kalite kayıtları; ekipman, parti numarası, kontrol sonucu ve fotoğraflar bu gruba girer. Dördüncüsü, teslimat ve geri bildirim kayıtları; paketleme notları, lojistik bilgileri, müşteri onayı ve satış sonrası konular burada tutulur. Kayıtlar ne kadar eksiksiz olursa, benzer sonraki projelerde karar vermek o kadar hızlı olur.
Sürekli iyileştirme için üç göstergeden başlanabilir: zamanında teslim oranı, ilk seferde uygunluk oranı ve yeniden işleme nedenlerinin dağılımı. Zamanında teslim oranı planlama ve tedarik kabiliyetini, ilk seferde uygunluk oranı mühendislik ve üretim kararlılığını, yeniden işleme nedenlerinin dağılımı ise süreç zayıflıklarını ortaya çıkarır. Üç ila beş parti boyunca veri biriktirildiğinde, ekip genellikle sık tekrar eden sorunları tanımlar; örneğin belirli bir malzemede boyama dalgalanması, belirli bir ince cidarlı yapıda kırılganlık veya belirli bir son işlem adımında aşırı bekleme süresi.
Sonuç: 3D baskı kabiliyetini tekrarlanabilir bir hizmet sistemine dönüştürmek
3D baskıda enerji tüketimi optimizasyonu ek bir idari iş değildir; 3D baskıyı “yapabilen” bir hizmetten “istikrarlı teslimat yapabilen” bir yapıya taşıyan temel unsurdur. Ekipman üretim sınırını belirler, süreç teslimat istikrarını belirler, veri ise sürekli iyileşme hızını belirler. Sektör profesyonelleri için gelecekteki rekabet yalnızca kimin daha çok makinesi olduğu ya da fiyatının daha düşük olduğu üzerinden şekillenmeyecek; aynı zamanda kimin ihtiyacı daha hızlı anlayabildiği, süreci daha doğru seçebildiği, kaliteyi daha sağlam kontrol edebildiği ve her teslimatı organizasyon yeteneğine dönüştürebildiği üzerinden şekillenecek.
lantu3D Printing’in konumu yalnızca bir 3D baskı işleme noktası olmak değil; tasarım, mühendislik, üretim, son işlem, kalite kontrol ve teslimatı birbirine bağlayan bir uygulama platformu olmaktır. 3D baskıda enerji tüketimi optimizasyonu etrafında sistematik bir yöntem kurmak, müşterilerin deneme-yanılma maliyetini azaltmasına yardımcı olurken, hizmet ekibinin verimliliğini artırmasına, yeniden işi azaltmasına ve izlenebilirliği güçlendirmesine de katkı sağlar. Deneyimi sürece, süreci veriye, veriyi iyileştirmeye dönüştürebildiğinizde 3D baskı, işletmenin Ar-Ge ve üretim sisteminde gerçekten güvenilir bir güç hâline gelir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.