
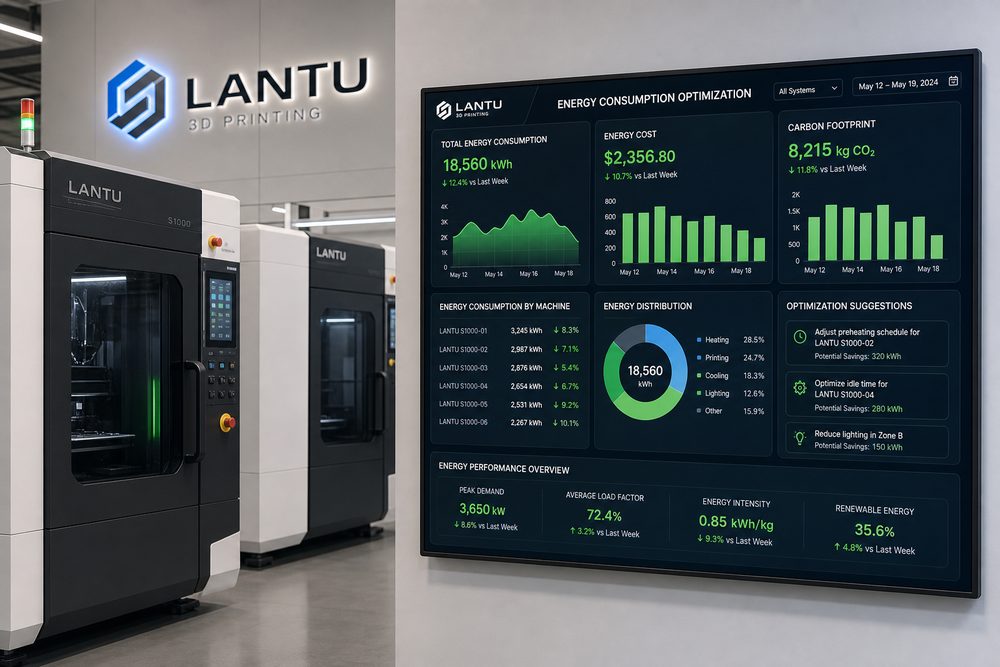
Introduzione: l’ottimizzazione del consumo energetico nella stampa 3D sta diventando il vero discrimine della capacità di consegna
In molte aziende, la stampa 3D è ancora considerata semplicemente uno strumento per “realizzare rapidamente un campione”. Tuttavia, quando gli ordini passano dalla prototipazione singola a scenari operativi reali con più lotti, più materiali e collaborazione tra più reparti, a determinare la qualità della consegna non sono soltanto le prestazioni della macchina, ma la progettazione del processo, la registrazione dei dati, il giudizio tecnico e la capacità di miglioramento continuo. lantu3D Printing pone particolare attenzione alla gestione dell’intero ciclo di vita, dal disegno iniziale alla consegna fisica: a monte bisogna capire l’uso del modello e gli standard di accettazione; nel mezzo occorre scegliere il processo, il materiale e il percorso di post-elaborazione più adatti; a valle bisogna completare ispezione, imballaggio, trasporto, assistenza e analisi retrospettiva. Il valore dell’ottimizzazione del consumo energetico nella stampa 3D nasce proprio dal collegare in modo stabile tutte queste fasi.
I problemi più comuni del settore includono: requisiti descritti in modo incompleto che causano continue modifiche al modello, code di produzione opache che fanno slittare i tempi di consegna, campioni conformi ma scarsa consistenza nei piccoli lotti, e registri di controllo dispersi che rendono difficile ricostruire le cause dei problemi. Per risolvere queste criticità non basta “comprare più macchine” o “fare straordinari”, ma serve costruire un meccanismo di gestione che il team possa eseguire, che i dati possano verificare e che il cliente possa comprendere.
1. Definire bene l’oggetto: da compito tecnico a ordine gestibile
Il primo passo nell’ottimizzazione del consumo energetico nella stampa 3D è trasformare requisiti vaghi in un ordine tecnico strutturato. L’ordine dovrebbe includere almeno: utilizzo previsto, materiale, quantità, tolleranze dimensionali, requisiti superficiali, relazioni di assemblaggio, post-elaborazione, tempi di consegna e modalità di accettazione. Per i pezzi funzionali è necessario specificare direzione dei carichi, temperatura di esercizio, mezzo di contatto e vita utile prevista; per i pezzi espositivi, invece, vanno chiariti colore, texture, linee di giunzione, verniciatura e superfici a vista.
Dal punto di vista operativo, si consiglia di considerare la gestione dell’intero flusso: standby macchina, preriscaldamento, formatura, post-elaborazione e deumidificazione dell’ambiente come punti di controllo fondamentali. In questo modo ogni conversazione si traduce in campi definiti e non rimane confinata in messaggi informali. Ad esempio, quando il cliente dice “la resistenza deve essere buona”, l’ingegnere deve chiarire se si tratta di resistenza a flessione, trazione, urto o alla ritenzione di filettatura; quando il cliente dice “la superficie deve essere liscia”, occorre tradurre questa richiesta in soluzioni concrete come sabbiatura, lucidatura, verniciatura o galvanizzazione.
Nella gestione dei progetti, lantu3D Printing divide di solito l’ordine in tre livelli: il livello dei requisiti, che registra gli obiettivi del cliente; il livello tecnico, che registra le decisioni di processo; e il livello produttivo, che registra macchina, lotto e risultati operativi. Solo con queste tre informazioni collegate tra loro è possibile costruire un ciclo chiuso per la tracciabilità della qualità, l’analisi dei tempi di consegna e il riesame dei costi.
2. Gestire l’incertezza con i dati: i parametri chiave devono essere registrabili e confrontabili
Il vantaggio della stampa 3D è la flessibilità, ma la flessibilità comporta anche incertezza. Materiali diversi, macchine diverse, orientamento del pezzo, spessore strato, strategia di supporto e modalità di post-elaborazione influiscono tutti sul risultato finale. Senza registrazione dei parametri, il team può affidarsi solo all’esperienza individuale; quando il personale cambia o gli ordini aumentano, le variazioni di qualità tendono ad ampliarsi in modo evidente. Per questo motivo, l’ottimizzazione del consumo energetico nella stampa 3D deve essere accompagnata da una registrazione sistematica dei dati.
Prendendo come esempio i progetti reali, le macchine a letto di polvere devono monitorare il tasso di utilizzo del volume di costruzione, mentre le macchine a fotopolimerizzazione devono monitorare il consumo energetico nelle fasi di polimerizzazione e lavaggio. Questi parametri non servono a creare tabelle complesse, ma a capire in quali condizioni il risultato è stabile e in quali condizioni il rischio aumenta. Per i pezzi in nylon SLS è opportuno registrare lotto della polvere, rapporto di refresh, densità di impilamento, tempo di raffreddamento e lotto di colorazione; per i pezzi in resina SLA vanno registrati spessore dello strato, punti di contatto dei supporti, tempo di lavaggio, tempo di post-curing e modalità di riparazione superficiale; per i pezzi stampati in metallo bisogna inoltre tenere sotto controllo trattamento termico, rilascio delle tensioni, sovrametallo per lavorazioni meccaniche e requisiti di controlli non distruttivi.
La digitalizzazione dei dati svolge anche un’altra funzione importante: rende la comunicazione con il cliente più professionale. Quando il cliente chiede di comprimere i tempi o ridurre i costi, il team può spiegare, sulla base dei dati, quali fasi siano ottimizzabili e quali invece comportino rischi aggiuntivi. Ad esempio, ridurre il tempo di attesa della post-elaborazione può compromettere la stabilità del rivestimento; comprimere troppo il tempo di raffreddamento può deformare i pezzi stampati in polvere. Spiegare i compromessi con i dati è molto più efficace che dire semplicemente “non si può fare”.
3. Anticipare il controllo qualità: non aspettare la fase finale per scoprire i problemi
Molti progetti di stampa 3D non generano rilavorazioni alla fine della produzione, ma nascono da una definizione iniziale poco chiara e da controlli intermedi mancanti. Un meccanismo di gestione efficace dovrebbe spostare il controllo qualità alle fasi di revisione del modello, revisione del processo e approvazione del primo pezzo. La revisione del modello si concentra su spessore delle pareti, diametri dei fori, angoli di aggetto, gioco di assemblaggio e strutture fragili; la revisione del processo valuta scelta del materiale, orientamento, posizione dei supporti, consistenza tra lotti e fattibilità della post-elaborazione; l’approvazione del primo pezzo verifica infine che il componente reale corrisponda alle aspettative.
Ridurre il consumo energetico per pezzo attraverso l’unione dei lotti, strategie di standby e dashboard dei consumi significa anche introdurre checklist operative, invece di affidarsi completamente al giudizio sul momento degli ingegneri. La checklist può essere semplice, ma deve coprire i punti chiave: il modello è l’ultima versione? La quantità quotata corrisponde all’ordine? Il materiale è adatto all’ambiente di utilizzo? Le tolleranze sono compatibili con la capacità del processo? La post-elaborazione modificherà le dimensioni? L’imballaggio protegge le parti delicate?
Portare il controllo qualità a monte riduce anche il costo della comunicazione. Se un problema di assemblaggio troppo stretto viene scoperto nella fase del primo pezzo, il costo di correzione di modello e parametri è in genere gestibile; se invece il problema emerge solo dopo aver completato l’intero lotto, la perdita si estende a materiale, tempo macchina, post-elaborazione e credibilità sui tempi di consegna. Per una piattaforma come lantu3D Printing, che valorizza il passaggio dal progetto alla consegna, la qualità non è l’ultimo atto di verifica, ma un principio di progettazione che attraversa tutto il progetto.
4. Costruire un ciclo chiuso: riesame, consolidamento della conoscenza e miglioramento continuo
La conclusione di un progetto non coincide con la fine della gestione. Un sistema di servizi per la stampa 3D realmente maturo trasforma ogni anomalia, reclamo, ritardo e successo in conoscenza riutilizzabile. Il riesame non dovrebbe limitarsi a chiedere “di chi è la colpa”, ma indagare dove il processo presenta delle lacune: i requisiti sono stati registrati correttamente? I parametri di processo avevano una base tecnica? La pianificazione della produzione ha tenuto conto dei colli di bottiglia della post-elaborazione? Gli standard di ispezione sono stati condivisi in anticipo? Le aspettative del cliente sono state gestite in modo corretto?
Si raccomanda di conservare almeno quattro categorie di documenti per ogni progetto: primo, documenti di requisiti e preventivo, inclusi obiettivi del cliente, quantità, materiale e tempi di consegna; secondo, documenti tecnici, tra cui versione del modello, suggerimenti DFM, percorso di processo e parametri; terzo, documenti di produzione e qualità, tra cui macchina, lotto, risultati di verifica e fotografie; quarto, documenti di consegna e feedback, inclusi registri di imballaggio, informazioni logistiche, conferma del cliente e problemi post-vendita. Più completa è la documentazione, più rapida sarà la decisione nei progetti simili futuri.
Il miglioramento continuo può partire da tre indicatori: tasso di consegna puntuale, tasso di conformità al primo colpo e distribuzione delle cause di rilavorazione. Il tasso di consegna puntuale riflette la capacità di pianificazione e supply chain, il tasso di conformità al primo colpo riflette la stabilità tecnica e produttiva, mentre la distribuzione delle rilavorazioni mette in evidenza i punti deboli del processo. Dopo tre-cinque lotti di accumulo dati, il team riesce normalmente a individuare i problemi ricorrenti, come variazioni nella colorazione di un certo materiale, fragilità di determinate strutture a parete sottile o tempi di coda eccessivi in una fase di post-elaborazione.
Conclusione: trasformare la stampa 3D in un sistema di servizio replicabile
L’ottimizzazione del consumo energetico nella stampa 3D non è un compito amministrativo aggiuntivo, ma la base necessaria per passare dal “si può fare” a una consegna stabile e affidabile. Le macchine determinano il limite superiore della capacità produttiva, i processi determinano la stabilità della consegna e i dati determinano la velocità del miglioramento continuo. Per gli operatori del settore, la competizione futura non riguarderà solo chi ha più macchine o prezzi più bassi, ma chi saprà comprendere prima le esigenze, scegliere con maggiore precisione il processo, controllare meglio la qualità e trasformare ogni consegna in una capacità organizzativa.
lantu3D Printing non si posiziona come un semplice centro di lavorazione, ma come una piattaforma di realizzazione che collega progettazione, ingegneria, produzione, post-elaborazione, controllo qualità e consegna. Costruire un metodo sistematico attorno all’ottimizzazione del consumo energetico nella stampa 3D aiuta i clienti a ridurre i costi di prova ed errore e aiuta il team di servizio a migliorare l’efficienza, ridurre le rilavorazioni e aumentare la tracciabilità. Solo trasformando l’esperienza in processo, il processo in dati e i dati in miglioramento, la stampa 3D può diventare davvero una forza affidabile all’interno dei sistemi di ricerca e produzione delle imprese.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.