
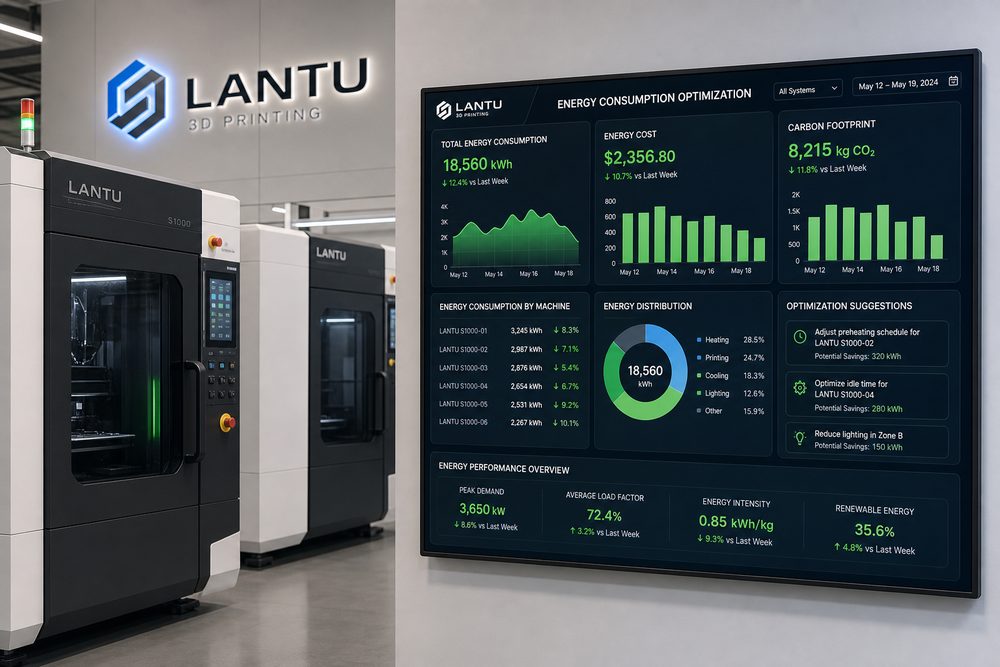
Introduction : l’optimisation de la consommation énergétique en impression 3D devient un facteur décisif de la qualité de livraison
Dans de nombreuses entreprises, l’impression 3D est encore considérée comme un outil permettant de « faire rapidement une pièce ». Pourtant, lorsque les commandes passent du simple prototype à des scénarios réels impliquant plusieurs lots, plusieurs matériaux et la coordination de plusieurs services, ce n’est plus seulement la performance des machines qui détermine la qualité de la livraison, mais bien la conception des processus, l’enregistrement des données, le jugement technique et la capacité d’amélioration continue. lantu3D s’intéresse surtout à la gestion du cycle de vie complet, du plan de conception jusqu’à la livraison de l’objet physique : en amont, il faut comprendre l’usage de la pièce et les critères d’acceptation ; au milieu, il faut choisir le bon procédé, les matériaux adaptés et la bonne chaîne de post-traitement ; en aval, il faut encore assurer le contrôle, l’emballage, le transport, le service après-vente et le retour d’expérience. C’est précisément à ces intersections que l’optimisation de la consommation énergétique en impression 3D prend toute sa valeur.
Les problèmes les plus fréquents dans le secteur sont connus : des besoins mal formulés entraînent des itérations de modèle, des files d’attente de production invisibles provoquent des délais non tenus, des échantillons unitaires conformes mais des petites séries instables, et des registres de contrôle dispersés qui rendent toute analyse d’incident difficile. Pour résoudre ces difficultés, il ne suffit pas d’acheter plus de machines ou de faire des heures supplémentaires ; il faut mettre en place un mécanisme de gestion que l’équipe peut exécuter, que les données peuvent vérifier et que le client peut comprendre.
1. Définir clairement l’objet : transformer une tâche technique en ordre de fabrication pilotable
La première étape de l’optimisation de la consommation énergétique en impression 3D consiste à convertir un besoin flou en un ordre de fabrication structuré. Un bon ordre doit au minimum préciser l’usage, le matériau, la quantité, les tolérances dimensionnelles, les exigences de surface, les interfaces d’assemblage, le post-traitement, le délai de livraison et la méthode de réception. Pour une pièce fonctionnelle, il faut également indiquer la direction des efforts, la température de service, le milieu de contact et la durée de vie attendue ; pour une pièce de présentation, il faut surtout détailler la couleur, la texture, les lignes de jonction, la peinture et les faces visibles.
Dans l’exécution, il est recommandé de traiter comme points de contrôle de base l’ensemble du flux veille machine, préchauffage, fabrication, post-traitement, et gestion de la déshumidification/climatisation. L’intérêt est simple : chaque échange peut ainsi se traduire en champs précis plutôt qu’en messages éparpillés dans une discussion. Par exemple, dire qu’une pièce doit être « solide » ne suffit pas à piloter la production ; l’ingénieur doit savoir s’il s’agit de résistance en flexion, en traction, au choc ou au serrage d’un filetage. De même, « surface lisse » doit être converti en options concrètes : sablage, polissage, peinture ou métallisation.
Dans la gestion de projet, lantu3D découpe généralement l’ordre en trois niveaux : le niveau besoin, qui enregistre l’objectif du client ; le niveau ingénierie, qui documente les décisions de procédé ; et le niveau production, qui consigne la machine, le lot et les résultats opératoires. Ces trois couches doivent rester liées entre elles pour permettre, plus tard, une traçabilité de la qualité, une analyse des délais et un retour de coût réellement exploitable.
2. Gérer l’incertitude par la donnée : les paramètres clés doivent être enregistrables et comparables
L’atout de l’impression 3D est sa flexibilité ; mais cette flexibilité crée aussi de l’incertitude. Les matériaux, les machines, l’orientation de pièce, l’épaisseur de couche, la stratégie de support et le post-traitement influencent tous le résultat final. Sans enregistrement des paramètres, l’équipe dépend uniquement de l’expérience individuelle ; dès qu’il y a changement de personnel ou hausse du volume, les variations de qualité s’amplifient rapidement. C’est pourquoi l’optimisation de la consommation énergétique en impression 3D doit impérativement s’accompagner d’une traçabilité data.
À titre d’exemple, sur les machines à lit de poudre, il faut surveiller le taux d’utilisation de la chambre ; sur les équipements de photopolymérisation, il faut suivre la consommation sur les étapes de polymérisation et de nettoyage. Ces paramètres ne servent pas à produire des tableaux complexes, mais à permettre à l’équipe de savoir dans quelles conditions le résultat reste stable et dans quelles conditions le risque augmente. Pour une pièce nylon SLS, il faut consigner le lot de poudre, le taux de recyclage, la densité de placement, le temps de refroidissement et le lot de teinture ; pour une pièce résine SLA, il faut noter l’épaisseur de couche, les points de contact des supports, le temps de lavage, la durée de post-polymérisation et la méthode de reprise de surface ; pour une pièce métallique, il faut aussi suivre le traitement thermique, le soulagement des contraintes, la surépaisseur d’usinage et les exigences de contrôle non destructif.
La donnée a un autre avantage majeur : elle professionnalise la discussion avec le client. Lorsqu’un client demande de raccourcir le délai ou de réduire le coût, l’équipe peut expliquer sur base factuelle quels postes sont optimisables et quels arbitrages augmentent le risque. Par exemple, réduire trop fortement l’attente avant post-traitement peut compromettre la stabilité d’un revêtement, tandis que comprimer excessivement le temps de refroidissement peut déformer une pièce poudre. Expliquer ces compromis avec des données est bien plus convaincant que de simplement répondre « ce n’est pas possible ».
3. Avancer le contrôle qualité : ne pas attendre la fin de livraison pour découvrir un défaut
Dans beaucoup de projets d’impression 3D, les rebuts ne proviennent pas de la dernière étape, mais d’une définition initiale imprécise et d’un manque de vérification au milieu du flux. Un mécanisme de gestion efficace doit donc déplacer le contrôle qualité vers la revue de modèle, la revue de procédé et la validation de première pièce. La revue du modèle porte sur l’épaisseur des parois, les diamètres de trous, les surplombs, les jeux d’assemblage et les structures fragiles ; la revue du procédé porte sur le choix du matériau, l’orientation, l’emplacement des supports, la cohérence en série et la faisabilité du post-traitement ; la première pièce valide enfin que la pièce réelle correspond à l’attente.
Réduire la consommation par pièce grâce au regroupement des lots, aux stratégies de veille et à des tableaux de bord énergie implique de mettre en place des listes de contrôle plutôt que de s’en remettre uniquement au jugement improvisé de l’ingénieur. La checklist peut être simple, mais elle doit couvrir les points critiques : la version du modèle est-elle à jour ? La quantité facturée correspond-elle à la quantité produite ? Le matériau est-il compatible avec l’environnement d’usage ? La tolérance est-elle compatible avec la capacité du procédé ? Le post-traitement va-t-il modifier les dimensions ? L’emballage protège-t-il suffisamment les zones fragiles ?
Ce déplacement du contrôle en amont réduit aussi le coût de communication. Si un problème d’ajustement est détecté sur la première pièce, la correction du modèle ou des paramètres reste généralement maîtrisable ; si le défaut n’apparaît qu’après la fin du lot, la perte s’étend au matériau, au temps machine, au post-traitement et à la crédibilité du délai. Pour une plateforme comme lantu3D, qui revendique le passage du plan à la livraison, la qualité n’est pas une action finale de vérification : c’est un principe de conception qui traverse tout le projet.
4. Créer une boucle complète : retour d’expérience, capitalisation et amélioration continue
La fin d’un projet ne signifie pas la fin de la gestion. Un système de service d’impression 3D réellement mature transforme chaque anomalie, réclamation, retard et succès en connaissance réutilisable. Le retour d’expérience ne doit pas seulement demander « qui est responsable ? », mais aussi « où le processus a-t-il été insuffisant ? » : le besoin a-t-il été correctement enregistré ? Les paramètres de procédé étaient-ils justifiés ? La planification a-t-elle pris en compte le goulot du post-traitement ? Les critères d’inspection ont-ils été communiqués à temps ? Les attentes du client ont-elles été bien cadrées ?
Il est conseillé de conserver au minimum quatre catégories de documents pour chaque projet : premièrement, les documents de besoin et de devis, incluant objectif client, quantité, matériau et délai ; deuxièmement, les documents d’ingénierie, incluant version du modèle, recommandations DFM, trajectoire procédé et paramètres ; troisièmement, les documents de production et de qualité, incluant machine, lot, résultats de contrôle et photos ; quatrièmement, les documents de livraison et de retour, incluant l’emballage, les informations logistiques, la confirmation client et les éventuels sujets SAV. Plus les données sont complètes, plus il devient facile de prendre rapidement une décision sur les projets similaires.
L’amélioration continue peut démarrer avec trois indicateurs : le taux de livraison à l’heure, le taux de conformité au premier passage et la répartition des causes de reprise. Le premier reflète la planification et la chaîne d’approvisionnement, le deuxième reflète la stabilité technique et production, et le troisième met en évidence les faiblesses du processus. Après trois à cinq lots de données, l’équipe identifie généralement les problèmes récurrents : variation de teinte sur un matériau donné, fragilité d’une structure mince, ou file d’attente excessive à un poste de finition.
Conclusion : faire de l’impression 3D un système de service reproductible
L’optimisation de la consommation énergétique en impression 3D n’est pas un travail administratif supplémentaire ; c’est une base indispensable pour passer de la capacité de « produire » à la capacité de « livrer de manière stable ». Les machines fixent la limite supérieure de fabrication, les processus déterminent la stabilité de livraison, et les données fixent la vitesse d’amélioration continue. Pour les professionnels du secteur, la concurrence future ne se jouera pas seulement sur le nombre de machines ou le prix le plus bas, mais sur la capacité à comprendre plus vite le besoin, choisir plus justement le procédé, contrôler plus fermement la qualité et transformer chaque livraison en compétence organisationnelle.
lantu3D n’est pas seulement un atelier d’impression 3D : c’est une plateforme d’exécution reliant conception, ingénierie, fabrication, post-traitement, contrôle qualité et livraison. Construire une méthode systématique autour de l’optimisation de la consommation énergétique en impression 3D permet de réduire les coûts d’essai pour le client, tout en aidant l’équipe de service à gagner en efficacité, à diminuer les reprises et à renforcer la traçabilité. Ce n’est qu’en transformant l’expérience en processus, le processus en données, puis les données en amélioration, que l’impression 3D devient une force fiable au sein du système de recherche et de fabrication de l’entreprise.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.