
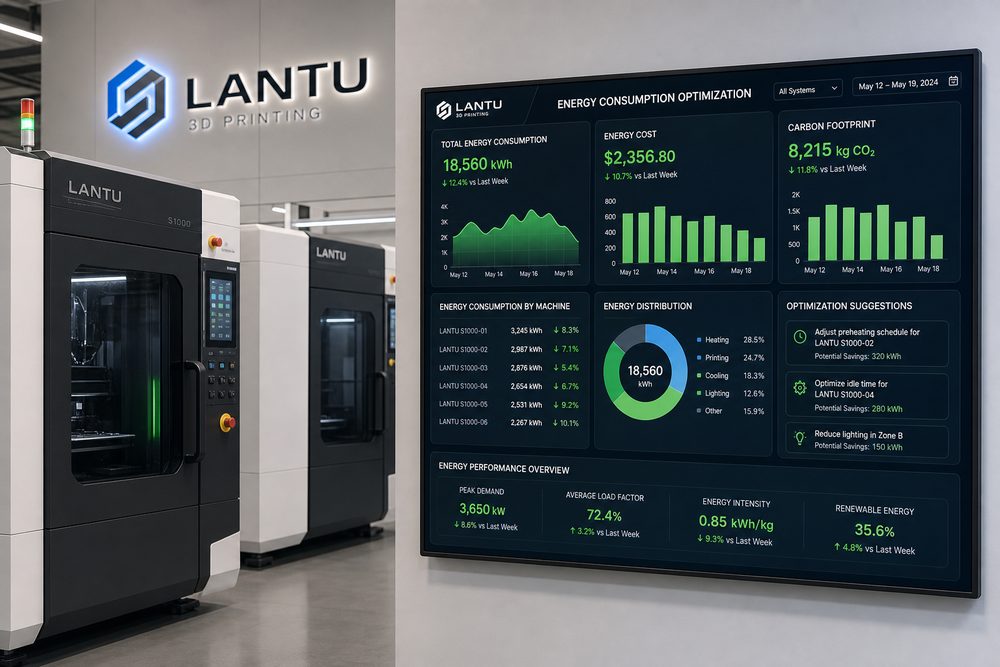
Pendahuluan: Optimasi konsumsi energi 3D printing sedang menjadi pembeda dalam kemampuan pengiriman
Di banyak perusahaan, 3D printing masih dipahami sebagai alat untuk “membuat satu sampel dengan cepat”. Namun ketika pesanan bergerak dari prototipe tunggal ke skenario bisnis nyata yang melibatkan banyak batch, banyak material, dan koordinasi lintas departemen, faktor yang menentukan kualitas pengiriman bukan lagi semata-mata performa mesin, melainkan desain proses, pencatatan data, keputusan teknis, dan kemampuan perbaikan berkelanjutan. lantu3D Printing lebih menaruh perhatian pada manajemen siklus hidup penuh dari desain hingga penyerahan fisik: di sisi depan harus memahami tujuan model dan standar penerimaan, di sisi tengah harus memilih proses, material, dan jalur pascaproses yang tepat, dan di sisi belakang harus menyelesaikan inspeksi, pengemasan, transportasi, layanan purna jual, serta evaluasi ulang. Nilai dari optimasi konsumsi energi 3D printing justru terletak pada kemampuannya membangun koneksi yang stabil di antara semua tahapan tersebut.
Masalah yang umum terjadi di industri antara lain deskripsi kebutuhan yang tidak lengkap sehingga model harus direvisi berulang kali, antrean produksi yang tidak transparan sehingga waktu pengiriman meleset, sampel lolos tetapi konsistensi batch kecil buruk, dan catatan inspeksi yang tersebar sehingga akar masalah sulit ditelusuri. Untuk mengatasi masalah ini, tidak cukup hanya dengan “membeli lebih banyak mesin” atau “lembur mengejar pesanan”, melainkan perlu membangun mekanisme manajemen yang bisa dijalankan tim, diverifikasi dengan data, dan dipahami oleh pelanggan.
1. Pertama, definisikan objeknya dengan jelas: ubah tugas teknis menjadi work order yang bisa dikelola
Langkah pertama dalam optimasi konsumsi energi 3D printing adalah mengubah kebutuhan yang samar menjadi work order yang terstruktur secara engineering. Work order setidaknya harus memuat tujuan penggunaan, material, jumlah, toleransi dimensi, syarat permukaan, hubungan perakitan, pascaproses, waktu pengiriman, dan metode penerimaan. Untuk komponen fungsional, juga perlu dijelaskan arah beban, suhu kerja, media kontak, dan umur pakai yang diharapkan; untuk komponen display, yang perlu ditekankan adalah warna, tekstur, garis sambungan, pengecatan, dan sisi visual.
Dalam pelaksanaan, disarankan menjadikan manajemen menyeluruh atas keadaan siaga mesin, pemanasan awal, pembentukan, pascaproses, serta pengeringan/dehumidifikasi ruang sebagai titik kontrol dasar. Cara ini membantu setiap diskusi jatuh pada bidang isian yang jelas, bukan berhenti di riwayat chat. Misalnya, ketika pelanggan hanya berkata “kekuatannya harus bagus”, engineer perlu mengonfirmasi apakah yang dimaksud adalah kekuatan tekuk, tarik, bentur, atau kekuatan penguncian ulir; ketika pelanggan hanya berkata “permukaannya harus halus”, itu juga harus diterjemahkan menjadi pilihan spesifik seperti sandblasting, polishing, painting, atau electroplating.
Dalam manajemen proyek, lantu3D Printing biasanya membagi work order menjadi tiga lapis: lapisan kebutuhan yang merekam tujuan pelanggan, lapisan engineering yang merekam keputusan proses, dan lapisan produksi yang merekam mesin, batch, serta hasil operasi. Ketiga lapisan ini saling terhubung, sehingga saat dilakukan penelusuran kualitas, analisis lead time, dan evaluasi biaya, prosesnya membentuk siklus tertutup.
2. Kelola ketidakpastian dengan data: parameter kunci harus dapat dicatat dan dibandingkan
Keunggulan 3D printing adalah fleksibilitas, tetapi fleksibilitas juga membawa ketidakpastian. Material, mesin, orientasi penempatan, ketebalan lapisan, strategi support, dan metode pascaproses yang berbeda dapat memengaruhi hasil akhir. Jika parameter tidak dicatat, tim hanya bergantung pada pengalaman individu; begitu personel berubah atau pesanan meningkat, fluktuasi kualitas akan semakin besar. Karena itu, optimasi konsumsi energi 3D printing harus disertai pencatatan yang terdigitalisasi.
Berdasarkan proyek nyata, peralatan powder bed perlu memperhatikan rasio pemanfaatan satu chamber penuh, sedangkan peralatan photopolymerization perlu memperhatikan konsumsi energi pada tahap curing dan pembersihan. Parameter seperti ini bukan dibuat untuk memperumit tabel, melainkan agar tim mengetahui kondisi apa yang membuat hasil stabil dan kondisi apa yang meningkatkan risiko. Untuk komponen SLS berbasis nylon, perlu dicatat batch powder, rasio refresh, kepadatan penempatan, waktu pendinginan, dan batch pewarnaan; untuk komponen SLA berbasis resin, perlu dicatat ketebalan layer, titik kontak support, waktu pencucian, waktu secondary curing, serta metode perbaikan permukaan; untuk komponen cetak logam, perlu pula diperhatikan heat treatment, stress relief, allowance machining, dan kebutuhan pengujian nondestruktif.
Data juga berfungsi penting untuk membuat komunikasi dengan pelanggan lebih profesional. Ketika pelanggan meminta waktu pengiriman dipersingkat atau biaya ditekan, tim dapat menjelaskan berdasarkan data bagian mana yang bisa dioptimalkan dan bagian mana yang justru meningkatkan risiko. Misalnya, memotong waktu tunggu pascaproses bisa memengaruhi stabilitas coating, sementara mempersingkat waktu pendinginan secara berlebihan bisa menyebabkan deformasi pada komponen powder bed. Menjelaskan trade-off dengan data jauh lebih mudah mendapatkan kepercayaan dibanding hanya mengatakan “tidak bisa”.
3. Pindahkan kontrol kualitas ke depan: jangan menunggu sampai menjelang pengiriman untuk menemukan masalah
Banyak rework pada proyek 3D printing bukan terjadi di akhir produksi, melainkan berawal dari definisi awal yang tidak jelas dan kurangnya pemeriksaan di tengah proses. Mekanisme manajemen yang efektif harus memindahkan kontrol kualitas ke tahap review model, review proses, dan konfirmasi first article. Review model fokus pada ketebalan dinding, diameter lubang, sudut overhang, celah perakitan, dan struktur yang mudah patah; review proses fokus pada pemilihan material, orientasi penempatan, posisi support, konsistensi batch, dan kelayakan pascaproses; sedangkan konfirmasi first article memverifikasi apakah komponen nyata benar-benar sesuai ekspektasi.
Melalui penggabungan batch, strategi siaga, dan dashboard konsumsi energi, konsumsi energi per unit dapat diturunkan. Ini berarti tim perlu membangun checklist, bukan sepenuhnya bergantung pada penilaian spontan engineer. Checklist bisa sederhana, tetapi harus mencakup poin penting: apakah versi model sudah paling baru, apakah jumlah pada quotation sesuai, apakah material cocok dengan lingkungan penggunaan, apakah toleransi sesuai kemampuan proses, apakah pascaproses akan mengubah dimensi, dan apakah kemasan mampu melindungi struktur yang rapuh.
Memindahkan kontrol kualitas ke depan juga mengurangi biaya komunikasi. Jika masalah ditemukan pada tahap first article, penyesuaian model dan parameter masih relatif terkendali; tetapi jika masalah baru ketahuan setelah seluruh batch selesai, kerugian akan meluas ke material, waktu mesin, pascaproses, dan reputasi lead time. Bagi platform seperti lantu3D Printing yang menekankan proses dari blueprint ke delivery, kualitas bukan sekadar aksi inspeksi terakhir, melainkan prinsip desain yang berjalan sepanjang proyek.
4. Bangun siklus tertutup: evaluasi ulang, dokumentasi pengetahuan, dan optimasi berkelanjutan
Sebuah proyek selesai bukan berarti manajemen selesai. Sistem layanan 3D printing yang benar-benar matang akan mengubah setiap anomali, keluhan, keterlambatan, dan pengalaman sukses menjadi pengetahuan yang dapat dipakai ulang. Evaluasi ulang seharusnya tidak hanya menanyakan “siapa yang salah”, tetapi juga menelusuri apakah ada celah dalam proses: apakah kebutuhan dicatat dengan benar, apakah parameter proses memiliki dasar, apakah penjadwalan produksi mempertimbangkan bottleneck pascaproses, apakah standar inspeksi dibagikan sejak awal, dan apakah ekspektasi pelanggan dikelola dengan tepat.
Disarankan agar setiap proyek menyimpan setidaknya empat kategori dokumen: pertama, dokumen kebutuhan dan penawaran yang mencakup tujuan pelanggan, jumlah, material, dan jadwal; kedua, dokumen engineering yang mencakup versi model, saran DFM, jalur proses, dan parameter; ketiga, dokumen produksi dan kualitas yang mencakup mesin, batch, hasil inspeksi, dan foto; keempat, dokumen pengiriman dan umpan balik yang mencakup catatan pengemasan, informasi logistik, konfirmasi pelanggan, dan isu purna jual. Semakin lengkap dokumentasinya, semakin cepat pengambilan keputusan untuk proyek serupa di masa depan.
Optimasi berkelanjutan dapat dimulai dari tiga indikator: on-time delivery rate, first-pass yield, dan distribusi penyebab rework. On-time delivery rate mencerminkan kemampuan penjadwalan dan rantai pasok, first-pass yield mencerminkan stabilitas engineering dan produksi, sedangkan distribusi penyebab rework menyingkap kelemahan proses. Setelah akumulasi data tiga hingga lima batch, tim biasanya dapat mengidentifikasi masalah berulang, misalnya fluktuasi pewarnaan pada material tertentu, struktur tipis yang mudah patah, atau waktu antre pascaproses yang terlalu panjang.
Kesimpulan: jadikan kemampuan 3D printing sebagai sistem layanan yang dapat direplikasi
Optimasi konsumsi energi 3D printing bukan pekerjaan administratif tambahan, melainkan fondasi yang diperlukan agar 3D printing bergerak dari sekadar “bisa dibuat” menjadi “stabil dikirim”. Mesin menentukan batas atas manufaktur, proses menentukan stabilitas pengiriman, dan data menentukan kecepatan perbaikan berkelanjutan. Bagi pelaku industri, persaingan ke depan bukan hanya siapa yang punya lebih banyak mesin atau harga lebih murah, tetapi siapa yang lebih cepat memahami kebutuhan, lebih tepat memilih proses, lebih stabil mengontrol kualitas, dan mampu mengubah setiap pengiriman menjadi kapabilitas organisasi.
lantu3D Printing diposisikan bukan sekadar sebagai titik pemrosesan 3D printing, melainkan sebagai platform realisasi yang menghubungkan desain, engineering, manufaktur, pascaproses, quality control, dan pengiriman. Dengan membangun metode sistematis seputar optimasi konsumsi energi 3D printing, perusahaan dapat membantu pelanggan menurunkan biaya trial and error sekaligus membantu tim layanan meningkatkan efisiensi, mengurangi rework, dan memperkuat ketertelusuran. Hanya ketika pengalaman diubah menjadi proses, proses diubah menjadi data, dan data diubah menjadi perbaikan, 3D printing benar-benar bisa menjadi kekuatan yang andal di dalam sistem R&D dan manufaktur perusahaan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.