
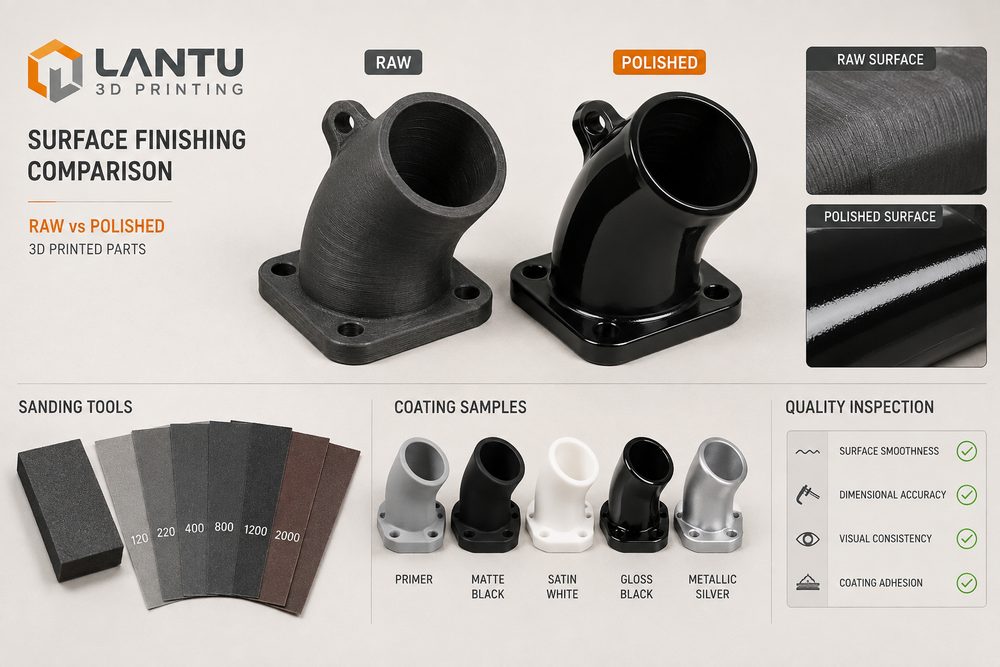
Introdução: a etapa-chave da transição de peça única para um projeto entregável
A tecnologia de pós-processamento na impressão 3D não é algo a ser considerado apenas depois que o modelo entra na máquina; trata-se de um trabalho sistêmico que atravessa o levantamento de requisitos, o design estrutural, o planejamento do processo, a validação de qualidade e a revisão pós-entrega. Na prática de projeto da lantu3D, a atenção maior está em fechar o ciclo completo do processo, do conceito ao objeto físico: primeiro, esclarecer uso, carga, aparência, montagem e orçamento; depois, quantificar os riscos com materiais e processos; por fim, tornar o resultado rastreável por meio de inspeção, pós-processamento e arquivamento de documentos. Para clientes corporativos, uma amostra bonita não significa sucesso do projeto; só quando dimensões, superfície, resistência, prazo e custo estão sob controle é que a impressão 3D se torna uma capacidade de fabricação realmente confiável.
1. Problema central: o pós-processamento determina se a peça pode evoluir de “impressão concluída” para “entrega concluída”
Em cenários onde convivem processos como SLA, SLS, MJF, SLM e FDM, os mesmos dados 3D podem gerar resultados completamente diferentes devido às variações na taxa de retração do material, espessura de camada, estratégia de suportes e rota de pós-processamento. Tomando como exemplo peças de engenharia comuns, peças em resina SLA costumam usar espessuras de camada de 0,05-0,1 mm para obter uma superfície mais fina, mas a capacidade de suportar carga por longo prazo e a resistência à temperatura precisam ser avaliadas com cautela; peças em PA12 produzidas por SLS são adequadas para cavidades internas complexas e validação funcional em pequenos lotes, e a tolerância dimensional usual deve ser reservada conforme o tamanho da peça, em torno de ±0,2 mm ou ±0,3%; peças metálicas em SLM ainda exigem considerar tensões térmicas, remoção de suportes, tratamento térmico e referências para usinagem. Por exemplo, o jateamento com abrasivo pode melhorar a sensação de poeira na superfície de nylon SLS, o alisamento a vapor pode aumentar a densidade superficial de alguns polímeros, o tratamento térmico em peças metálicas ajuda a aliviar tensões residuais, e o primer e o lixamento antes da pintura influenciam diretamente a cor e a aderência.
2. Análise de engenharia: deslocar a incerteza para a fase de revisão do projeto
Muitas falhas não vêm de falta de capacidade do equipamento, mas do fato de os requisitos não terem sido expressos de forma técnica. Por exemplo, para peças de aparência, dizer apenas “a superfície precisa ser boa” está longe de ser suficiente; é preciso definir a textura aceitável, a diferença de cor da pintura, as áreas a serem lixadas e as faces visíveis na montagem. Para peças funcionais, dizer apenas “a resistência precisa ser alta” também não basta; é necessário indicar a direção principal da carga, o pico de esforço, a temperatura de operação, a frequência de fadiga e o fator de segurança. A lantu3D normalmente recomenda criar uma tabela de riscos do projeto antes da cotação, marcando item por item espessura de parede, diâmetro de furos, balanços, hastes finas, roscas, inserções, pós-processamento e método de inspeção. Isso permite que o cliente faça escolhas claras entre preço, prazo e desempenho, em vez de descobrir depois da entrega que o modelo precisa ser refeito.
3. Solução: controle em camadas para parâmetros, amostras e entrega em lote
Para garantir a confiabilidade de um projeto de impressão 3D, recomenda-se adotar um método de “três níveis de validação”. O primeiro nível é a validação digital: verificar se os arquivos STL/STEP possuem faces quebradas, bordas não-manifold, paredes muito finas ou folgas de montagem indefinidas; o segundo nível é a validação do processo: confirmar a especificação do material, a orientação de impressão, a espessura de camada, a estratégia de preenchimento ou varredura, a área de contato dos suportes e a compensação prevista de retração; o terceiro nível é a validação física: por meio de medição da primeira peça, teste de montagem, amostra de superfície e, quando necessário, testes mecânicos para confirmar a solução. Se o projeto pretende passar de 1 amostra para um pequeno lote de 20 a 200 peças, é ainda mais importante fixar antecipadamente a versão, a ficha de processo, a folha de inspeção e os requisitos de embalagem, evitando diferenças inexplicáveis entre lotes.
4. Lista de implementação: etapas executáveis da comunicação à aceitação
Recomenda-se estabelecer uma lista de pós-processamento: primeiro confirmar o nível de aparência, depois definir as referências dimensionais; primeiro remover marcas de suporte e linhas de camada, depois programar pintura, tingimento ou polimento; por fim, usar paquímetro, calibrador de rosca, gabarito de montagem ou máquina de medição por coordenadas para inspecionar amostralmente as dimensões críticas. Ao mesmo tempo, recomenda-se que o cliente envie o modelo acompanhado de um desenho 2D com dimensões-chave ou capturas anotadas, porque um modelo 3D pode expressar a forma, mas nem sempre expressa a prioridade funcional. Para peças que exigem pintura, galvanoplastia, tingimento, polimento ou acabamento CNC, é preciso reservar na fase de design uma margem de usinagem entre 0,05 e 0,3 mm e deixar claro quais faces são de montagem, quais são de aparência e quais são não críticas. Em projetos com plano de entrega em lote, também devem ser mantidos o relatório da primeira peça, o lote de material, o número do equipamento e os registros de pós-processamento, formando uma cadeia de qualidade passível de auditoria.
5. O papel da lantu3D: não entregar apenas peças, mas também um processo de fabricação gerenciável
O valor da lantu3D não está apenas em transformar desenhos em amostras, mas em organizar informações dispersas de design, fabricação, pós-processamento, inspeção e entrega em um fluxo executável. Para equipes de P&D, isso significa concluir a prova de conceito mais rapidamente; para compras e gerentes de projeto, significa limites de cotação mais claros e registros de mudança mais transparentes; para a área usuária final, significa receber peças mais próximas das necessidades reais da aplicação. Especialmente em um contexto de aceleração do ritmo de iteração de produtos, a impressão 3D não deve ser vista como uma solução provisória, mas como um módulo padronizado dentro do sistema de P&D e manufatura de pequenos lotes.
Conclusão
Informações de alta qualidade sobre impressão 3D e experiência de projeto convergem para o mesmo princípio: quanto mais cedo metas, restrições e riscos forem esclarecidos, mais estável será a fabricação posterior. Seja o tema pós-processamento, otimização de design, análise de defeitos ou tendências do setor, os métodos realmente aplicáveis dependem de dados, processos e validação. Ao escolher um serviço de impressão 3D, as empresas devem observar se o fornecedor consegue oferecer recomendações de materiais, feedback estrutural, registros de processo, solução de pós-processamento e critérios de aceitação, e não apenas comparar o preço por peça. Só assim cada protótipo poderá acumular certeza para a próxima entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.