
Introduzione: il passaggio chiave dal singolo prototipo al progetto consegnabile
La tecnologia di post-processing nella stampa 3D non è un tema da considerare solo dopo aver inviato il modello alla macchina, ma un processo sistemico che attraversa chiarimento dei requisiti, progettazione strutturale, pianificazione del processo, verifica della qualità e riesame finale della consegna. lantu3D, nella pratica dei progetti, presta particolare attenzione al ciclo completo che va dal concept al pezzo fisico: nella fase iniziale si chiariscono funzione, carichi, aspetto, assemblaggio e budget; nella fase intermedia si quantificano i rischi con materiali e processi; nella fase finale si rende il risultato tracciabile attraverso controlli, post-processing e archiviazione della documentazione. Per un cliente aziendale, un campione bello da vedere non equivale a un progetto riuscito; solo quando dimensioni, superficie, resistenza, tempi e costi sono tutti sotto controllo la stampa 3D diventa davvero una capacità produttiva affidabile.
1. Il punto centrale: il post-processing determina se un pezzo può passare da “stampa riuscita” a “consegna riuscita”
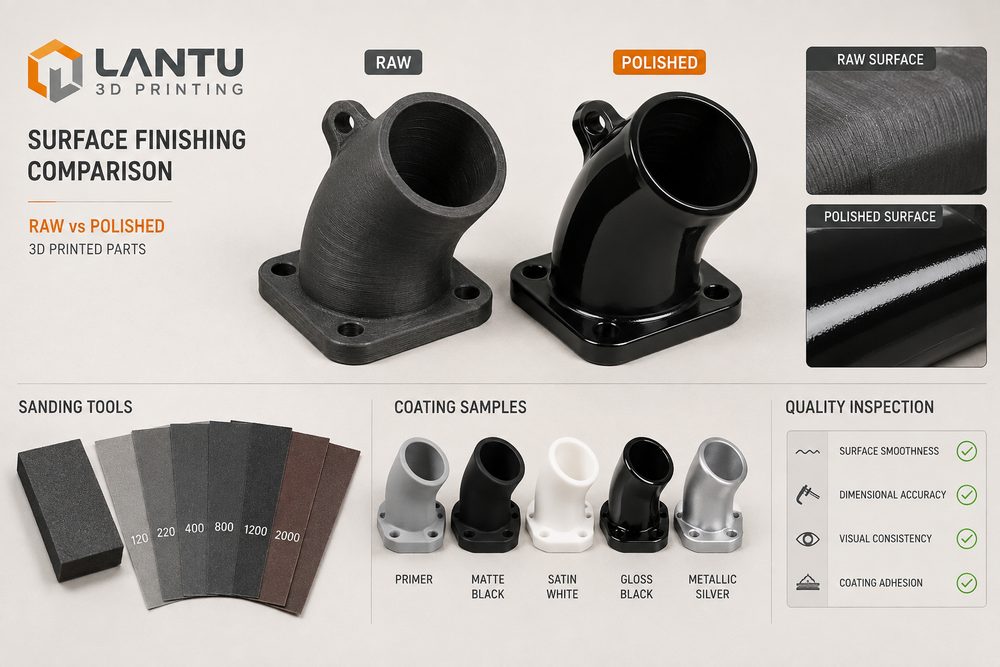
In scenari in cui coesistono processi come SLA, SLS, MJF, SLM e FDM, gli stessi dati 3D possono produrre risultati completamente diversi a causa di differenze nel ritiro del materiale, nello spessore di strato, nella strategia di supporto e nel percorso di post-processing. Prendendo come esempio i comuni componenti tecnici, i pezzi in resina SLA di solito possono scegliere uno spessore di strato di 0,05-0,1 mm per ottenere una superficie fine, ma la capacità di sopportare carichi prolungati e la resistenza alla temperatura devono essere valutate con attenzione; i pezzi in PA12 realizzati in SLS sono adatti a cavità interne complesse e a verifiche funzionali in piccole serie, e le tolleranze dimensionali comuni vanno previste in base alle dimensioni del pezzo, ad esempio ±0,2 mm o ±0,3%; i pezzi metallici in SLM devono inoltre considerare stress termici, rimozione dei supporti, trattamento termico e riferimenti per la lavorazione meccanica. Ad esempio, la sabbiatura può migliorare l’effetto polveroso della superficie dei pezzi in nylon SLS, la lisciatura a vapore può aumentare la densità superficiale di alcuni polimeri, il trattamento termico dei pezzi metallici può rilasciare le tensioni residue, mentre il primer e la levigatura prima della verniciatura influenzano direttamente colore e adesione.
2. Analisi tecnica: spostare l’incertezza alla fase di revisione del progetto
Molti insuccessi non derivano da limiti della macchina, ma dal fatto che i requisiti non sono stati espressi in termini ingegneristici. Per esempio, per un pezzo estetico scrivere solo “la superficie deve essere bella” è del tutto insufficiente: occorre specificare la texture accettabile, la differenza di colore della verniciatura, le aree da levigare e le superfici visibili in assemblaggio; per un pezzo funzionale scrivere soltanto “la resistenza deve essere alta” non basta: bisogna indicare la direzione principale del carico, il picco di sollecitazione, la temperatura di utilizzo, la frequenza dei cicli e il fattore di sicurezza. lantu3D consiglia in genere, prima del preventivo, di creare una tabella dei rischi del progetto in cui annotare voce per voce spessore delle pareti, diametro dei fori, sporgenze, aste snelle, filettature, inserti, post-processing e metodo di ispezione. Il vantaggio è che il cliente può scegliere con chiarezza tra prezzo, tempi e prestazioni, invece di scoprire solo dopo la consegna che il modello deve essere rifatto.
3. Soluzione: controllo a più livelli per parametri, campioni e consegna in serie
Per un progetto di stampa 3D affidabile, si consiglia un metodo di “verifica a tre livelli”. Il primo livello è la verifica digitale: controllare se i file STL/STEP presentano superfici rotte, bordi non manifold, pareti troppo sottili o giochi di assemblaggio non definiti; il secondo livello è la verifica di processo: confermare grado del materiale, direzione di stampa, spessore di strato, strategia di riempimento o scansione, superficie di contatto dei supporti e compensazione prevista del ritiro; il terzo livello è la verifica fisica: confermare la soluzione tramite misurazione del primo pezzo, prova di assemblaggio, campioni di superficie e, quando necessario, test meccanici. Se il progetto prevede di passare da 1 campione a una piccola serie di 20-200 pezzi, è ancora più importante fissare in anticipo numero di versione, scheda di processo, modulo di ispezione e requisiti di imballaggio, per evitare differenze non spiegabili tra i lotti.
4. Lista operativa: passaggi eseguibili dalla comunicazione all’accettazione
Si consiglia di predisporre una checklist di post-processing: prima confermare il livello estetico, poi i riferimenti dimensionali; prima rimuovere i segni dei supporti e le linee di strato, poi organizzare verniciatura, tintura o lucidatura; infine controllare a campione le dimensioni critiche con calibro, calibri per filetti, dima di assemblaggio o macchina di misura a coordinate. Allo stesso tempo, è consigliabile che il cliente, quando invia il modello, alleghi anche un disegno 2D con le quote chiave o schermate annotate, perché il modello 3D può rappresentare la forma ma non sempre la priorità funzionale. Per i pezzi che richiedono verniciatura, galvanica, tintura, lucidatura o finitura CNC, occorre prevedere in fase di progettazione un margine di lavorazione da 0,05 a 0,3 mm, e chiarire quali superfici sono di assemblaggio, quali estetiche e quali non critiche. Per i progetti con consegna in serie, è inoltre opportuno conservare il rapporto del primo pezzo, il lotto del materiale, il numero della macchina e i registri del post-processing, così da costruire una catena di qualità verificabile.
5. Il ruolo di lantu3D: non solo consegnare pezzi, ma anche un processo produttivo gestibile
Il valore di lantu3D non consiste soltanto nel trasformare un disegno in un campione, ma anche nell’organizzare informazioni frammentate di progettazione, produzione, post-processing, ispezione e consegna in un flusso operativo eseguibile. Per i team di ricerca e sviluppo, questo significa completare più rapidamente la validazione del concetto; per acquisti e project manager, significa confini di preventivo più chiari e registri di modifica più trasparenti; per il reparto di utilizzo finale, significa ricevere pezzi più vicini alle reali esigenze applicative. In particolare, con l’accelerazione dei cicli di iterazione prodotto, la stampa 3D non dovrebbe essere vista come una soluzione provvisoria, ma come un modulo standardizzato del sistema di sviluppo e della produzione in piccola serie.
Conclusione
Le informazioni di alta qualità sulla stampa 3D e l’esperienza di progetto convergono infine su un unico principio: prima si chiariscono obiettivi, vincoli e rischi, più stabile sarà la produzione successiva. Che il tema sia il post-processing, l’ottimizzazione del design, l’analisi dei difetti o le tendenze del settore, i metodi davvero applicabili dipendono sempre da dati, processi e verifiche. Quando un’azienda sceglie un servizio di stampa 3D, dovrebbe valutare se il fornitore è in grado di offrire suggerimenti sui materiali, feedback strutturali, registri di processo, soluzioni di post-processing e criteri di accettazione, e non limitarsi a confrontare il prezzo del singolo pezzo. Solo così ogni prototipo potrà trasformarsi in certezza per la consegna successiva.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.