
Einleitung: Der entscheidende Schritt vom Einzelprototypen zum lieferfähigen Projekt
3D-Druck-Nachbearbeitungstechniken sind keine Frage, die erst dann auftaucht, wenn das Modell bereits an das Gerät geschickt wurde, sondern ein systematisches Thema, das sich durch Anforderungsklärung, Konstruktionsdesign, Prozessplanung, Qualitätsprüfung und Liefer-Review zieht. lantu3D legt in der Projektpraxis besonderen Wert auf den geschlossenen Lebenszyklus von der Idee über das Design bis zur physischen Auslieferung: Zuerst werden Zweck, Belastung, Optik, Montage und Budget klar definiert, dann werden Risiken über Material und Verfahren quantifiziert, und am Ende sorgen Prüfung, Nachbearbeitung und Dokumentation dafür, dass das Ergebnis nachvollziehbar bleibt. Für Unternehmenskunden gilt: Ein schönes Muster allein bedeutet noch keinen Projekterfolg; erst wenn Maßhaltigkeit, Oberfläche, Festigkeit, Laufzeit und Kosten gleichzeitig kontrolliert werden, wird 3D-Druck zu einer wirklich verlässlichen Fertigungskompetenz.
1. Kernfrage: Nachbearbeitung entscheidet, ob ein Teil von erfolgreich gedruckt zu erfolgreich ausgeliefert wird
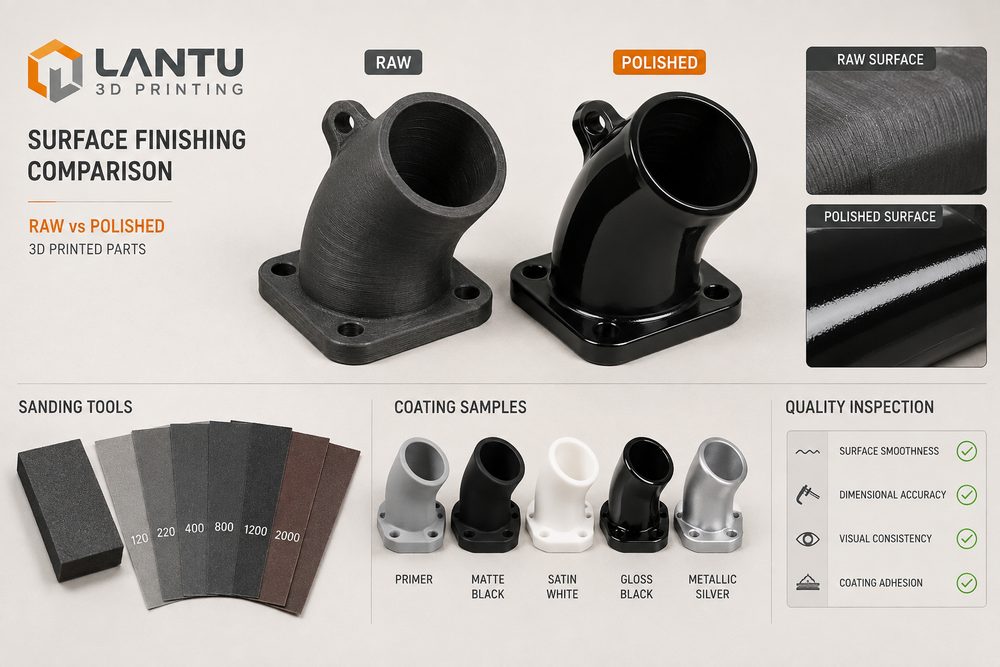
In Szenarien, in denen SLA, SLS, MJF, SLM und FDM parallel eingesetzt werden, führt dieselbe 3D-Datei aufgrund unterschiedlicher Schrumpfwerte, Schichtdicken, Stützstrategien und Nachbearbeitungswege zu völlig unterschiedlichen Ergebnissen. Bei typischen technischen Bauteilen lässt sich bei SLA-Kunstharzteilen häufig eine Schichtdicke von 0,05–0,1 mm wählen, um eine feine Oberfläche zu erzielen; die langfristige Tragfähigkeit und Temperaturbeständigkeit müssen jedoch sorgfältig bewertet werden. SLS-Teile aus PA12 eignen sich für komplexe Innengeometrien und funktionale Kleinserien; die üblichen Maßtoleranzen müssen je nach Bauteilgröße mit ±0,2 mm oder ±0,3 % berücksichtigt werden. Bei Metallbauteilen aus SLM müssen außerdem thermische Spannungen, das Entfernen von Stützstrukturen, die Wärmebehandlung und die Bearbeitungsreferenz beachtet werden. Beispielsweise verbessert Sandstrahlen die pulvrige Oberfläche von SLS-Nylonteilen, Dampfglätten kann die Oberflächendichte bestimmter Polymerbauteile erhöhen, die Wärmebehandlung von Metallteilen baut Restspannungen ab, und Grundierung sowie Schleifen vor dem Lackieren beeinflussen Farbe und Haftung unmittelbar.
2. Technische Analyse: Unsicherheiten bereits in die Konstruktionsprüfung verlagern
Viele Fehler entstehen nicht durch unzureichende Maschinenleistung, sondern dadurch, dass Anforderungen nicht technisch formuliert wurden. Bei Sichtteilen reicht die Angabe die Oberfläche soll gut sein keinesfalls aus; vielmehr müssen zulässige Textur, Lackfarbabweichung, Schleifbereiche und sichtbare Montageflächen definiert werden. Bei Funktionsteilen reicht die Aussage die Festigkeit soll hoch sein ebenfalls nicht aus; stattdessen müssen Hauptbelastungsrichtung, Spitzenlast, Einsatztemperatur, Ermüdungshäufigkeit und Sicherheitsfaktor beschrieben werden. lantu3D empfiehlt daher vor der Angebotsabgabe eine Projektrisiko-Tabelle, in der Wandstärke, Bohrungsdurchmesser, Überhänge, schlanke Stege, Gewinde, Einsätze, Nachbearbeitung und Prüfverfahren einzeln erfasst werden. Der Vorteil: Der Kunde kann klar zwischen Preis, Lieferzeit und Leistung abwägen, statt erst nach der Lieferung festzustellen, dass das Modell neu gebaut werden muss.
3. Lösung: Mehrstufige Kontrolle von Parametern, Mustern und Serienlieferung
Für ein zuverlässig umgesetztes 3D-Druckprojekt empfiehlt sich ein Drei-Stufen-Verifikationsmodell. Die erste Stufe ist die digitale Prüfung: Es wird kontrolliert, ob STL- oder STEP-Dateien defekte Flächen, nicht-mannigfaltige Kanten, zu dünne Wandstärken oder nicht definierte Montageabstände enthalten. Die zweite Stufe ist die Prozessprüfung: Materialtyp, Druckausrichtung, Schichtdicke, Füll- oder Scanstrategie, Stützkontaktflächen und die erwartete Schrumpfkompensation werden bestätigt. Die dritte Stufe ist die physische Verifikation: Über Erstmessung, Montage-Probe, Oberflächenmuster und erforderlichenfalls mechanische Tests wird die Lösung bestätigt. Wenn ein Projekt von 1 Musterteil auf 20–200 Teile in Kleinserie erweitert werden soll, müssen Versionsnummern, Prozesskarten, Prüfprotokolle und Verpackungsvorgaben noch früher festgelegt werden, damit zwischen den Chargen keine unerklärlichen Unterschiede auftreten.
4. Umsetzungsliste: Konkrete Schritte von der Abstimmung bis zur Abnahme
Es empfiehlt sich, eine Nachbearbeitungsliste zu führen: Zuerst die optische Qualitätsstufe festlegen, dann die Maßreferenzen bestätigen; zuerst Stützspuren und Schichtlinien entfernen, danach Lackieren, Färben oder Polieren planen; zuletzt kritische Maße mit Messschieber, Gewindelehren, Montagelehren oder einer Koordinatenmessmaschine stichprobenartig prüfen. Außerdem sollten Kunden bei der Modellabgabe 2D-Zeichnungen mit kritischen Maßen oder annotierte Screenshots beifügen, da ein 3D-Modell zwar die Form ausdrückt, aber nicht zwingend die Priorität der Funktion. Bei Teilen, die lackiert, galvanisiert, gefärbt, poliert oder per CNC nachbearbeitet werden müssen, sollten im Konstruktionsstadium Bearbeitungszugaben von 0,05–0,3 mm eingeplant werden, und es muss klar festgelegt sein, welche Flächen Montageflächen, Sichtflächen und unkritische Flächen sind. Bei Projekten mit Serienlieferung sollten außerdem Erstmusterberichte, Materialchargen, Anlagennummern und Nachbearbeitungsprotokolle aufbewahrt werden, um eine überprüfbare Qualitätskette zu schaffen.
5. Die Rolle von lantu3D: Nicht nur Teile liefern, sondern einen beherrschbaren Fertigungsprozess
Der Wert von lantu3D liegt nicht nur darin, Zeichnungen in Muster zu verwandeln, sondern auch darin, Design-, Fertigungs-, Nachbearbeitungs-, Prüf- und Lieferinformationen zu einem umsetzbaren Prozess zu organisieren. Für Entwicklungsteams bedeutet das schnellere Machbarkeitsnachweise; für Einkauf und Projektmanagement bedeuten klarere Angebotsgrenzen und transparentere Änderungsstände; für die späteren Anwender bedeutet es Bauteile, die den realen Anwendungsanforderungen näherkommen. Gerade vor dem Hintergrund immer kürzerer Produktiterationen sollte 3D-Druck nicht als vorübergehende Notlösung betrachtet werden, sondern als standardisiertes Modul innerhalb von Entwicklung und Kleinserienfertigung.
Zusammenfassung
Hochwertige Informationen zum 3D-Druck und praktische Projekterfahrung führen letztlich zu demselben Prinzip: Je früher Ziel, Einschränkungen und Risiken klar formuliert werden, desto stabiler ist die spätere Fertigung. Ob es um Nachbearbeitung, Konstruktionsoptimierung, Fehleranalyse oder Branchentrends geht, wirklich umsetzbare Methoden beruhen immer auf Daten, Prozessen und Verifikation. Unternehmen sollten bei der Wahl eines 3D-Druck-Dienstleisters darauf achten, ob Materialempfehlungen, Konstruktionsfeedback, Prozessdokumentation, Nachbearbeitungskonzepte und Abnahmekriterien bereitgestellt werden können, statt nur den Einzelteilpreis zu vergleichen. So wird aus jedem Muster eine verlässliche Grundlage für die nächste Lieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.