
Inleiding: de sleutelstap van enkelstuks prototyping naar een leverbaar project
Nabewerkingtechnologie voor 3D-printen is niet iets waar je pas over nadenkt nadat een model al naar de machine is gestuurd, maar een systematisch proces dat loopt van het verduidelijken van de eisen, het structureel ontwerpen en het plannen van het proces tot aan kwaliteitsverificatie en evaluatie achteraf. lantu3D kijkt in projectpraktijk vooral naar de volledige levenscyclus van ontwerp tot fysieke levering: aan de voorkant worden gebruiksdoel, belasting, uiterlijk, assemblage en budget helder gemaakt; in het midden worden risico's gekwantificeerd met materiaal en proces; en aan de achterkant zorgen inspectie, post-processing en documentatie ervoor dat resultaten traceerbaar zijn. Voor zakelijke klanten betekent een mooi proefstuk nog niet dat het project is geslaagd; alleen wanneer afmetingen, oppervlak, sterkte, doorlooptijd en kosten tegelijk onder controle zijn, wordt 3D-printen echt een betrouwbare productiemogelijkheid.
1. Kernvraag: post-processing bepaalt of een onderdeel van 'geslaagd geprint' naar 'succesvol geleverd' kan gaan
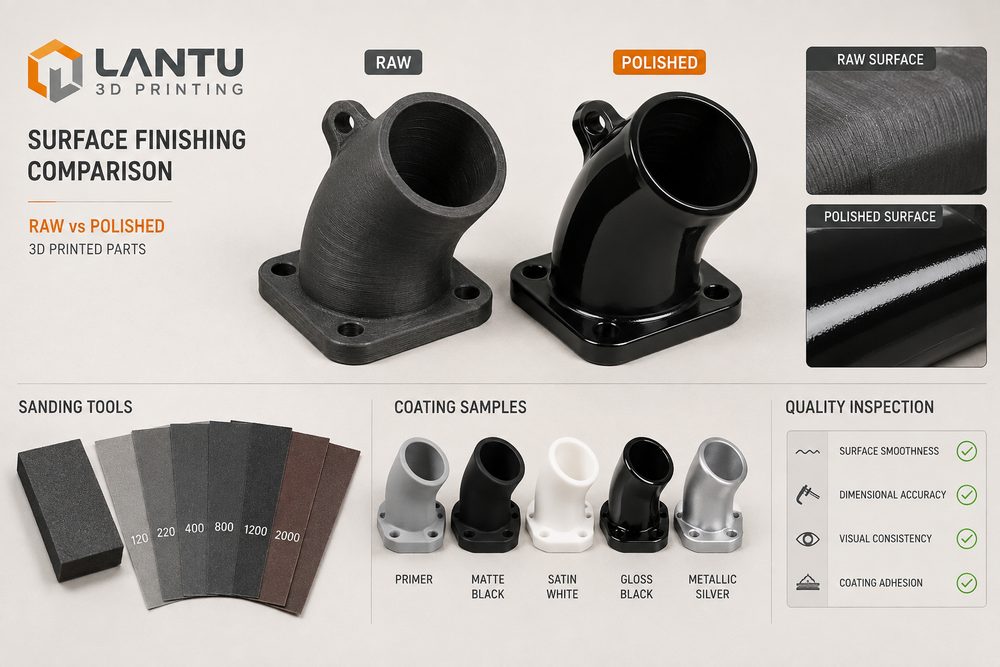
In situaties waarin processen zoals SLA, SLS, MJF, SLM en FDM naast elkaar worden gebruikt, kan dezelfde 3D-data door verschillen in krimp, laagdikte, ondersteuningsstrategie en post-processingroute volledig andere resultaten opleveren. Neem een typisch technisch onderdeel als voorbeeld: SLA-harsdelen kunnen vaak met een laagdikte van 0,05-0,1 mm worden geprint om een fijn oppervlak te krijgen, maar de geschiktheid voor langdurige belasting en hoge temperaturen moet zorgvuldig worden beoordeeld; SLS PA12-onderdelen zijn geschikt voor complexe inwendige holtes en functionele verificatie in kleine series, waarbij de gebruikelijke maattolerantie per onderdeelgrootte moet worden afgestemd met bijvoorbeeld ±0,2 mm of ±0,3%; metalen SLM-onderdelen vereisen daarnaast aandacht voor thermische spanning, het verwijderen van supports, warmtebehandeling en machinale referentievlakken. Zo kan stralen het poederachtige gevoel van SLS-nylon verminderen, dampgladmaken de oppervlaktedichtheid van sommige polymeren verbeteren, warmtebehandeling bij metalen onderdelen restspanningen verlagen en primer plus schuren vóór het spuiten direct invloed hebben op kleur en hechting.
2. Engineeringanalyse: breng onzekerheid naar voren naar de ontwerpreview
Veel mislukkingen ontstaan niet door onvoldoende machinecapaciteit, maar doordat eisen niet technisch genoeg zijn vastgelegd. Een esthetisch onderdeel beschrijven met alleen 'het oppervlak moet goed zijn' is bijvoorbeeld veel te vaag; specificeer liever de acceptabele textuur, kleurafwijking van de lak, schuurzones en zichtvlakken in de assemblage. Voor functionele onderdelen is 'de sterkte moet hoog zijn' evenmin voldoende; vermeld de belangrijkste belastingsrichting, piekbelasting, gebruikstemperatuur, vermoeiingsfrequentie en veiligheidsfactor. lantu3D adviseert doorgaans om vóór de offerte een risicotabel op te stellen waarin wanddikte, gatdiameter, overhang, slanke staven, schroefdraad, inserts, post-processing en inspectiemethoden stuk voor stuk worden gemarkeerd. Zo kan de klant duidelijk kiezen tussen prijs, doorlooptijd en prestaties, in plaats van pas na levering te ontdekken dat het model opnieuw moet worden gemaakt.
3. Oplossing: gelaagde beheersing van parameters, proefstukken en batchlevering
Voor een betrouwbaar 3D-printproject is het raadzaam een 'drie-laags verificatiemethode' te gebruiken. De eerste laag is digitale verificatie: controleer of STL/STEP-bestanden gebroken vlakken, niet-manifold randen, te dunne wanden en ongedefinieerde assemblagespeling bevatten. De tweede laag is procesverificatie: bevestig materiaaltype, printoriëntatie, laagdikte, infill- of scanstrategie, contactoppervlakken van supports en de verwachte compensatie voor krimp. De derde laag is fysieke verificatie: bevestig de oplossing via eerste artikelmetingen, proefassemblage, oppervlaktemonsters en waar nodig mechanische testen. Als het project van 1 proefstuk naar 20-200 stuks in kleine series wordt opgeschaald, moeten versienummers, proceskaart, inspectieformulier en verpakkingseisen nog eerder worden vastgelegd om batchverschillen te voorkomen die niet goed te verklaren zijn.
4. Uitvoeringschecklist: uitvoerbare stappen van communicatie tot acceptatie
Stel een post-processingchecklist op: bepaal eerst de esthetische klasse en daarna het maatreferentievlak; verwijder eerst steunsporen en laaglijnen voordat spuiten, kleuren of polijsten worden ingepland; controleer tot slot kritieke afmetingen steekproefsgewijs met schuifmaat, draadmeter, assemblagehulpstuk of CMM. Het is ook aan te raden dat de klant bij het aanleveren van het model een 2D-tekening of screenshot met gemarkeerde kritieke afmetingen meestuurt, omdat een 3D-model wel de vorm kan weergeven, maar niet altijd de functionele prioriteit. Voor onderdelen die moeten worden gespoten, gegalvaniseerd, gekleurd, gepolijst of CNC-nabewerkt, moet in de ontwerpfase een bewerkingsmarge van 0,05-0,3 mm worden gereserveerd en moet duidelijk zijn welke vlakken assemblagevlakken, zichtvlakken en niet-kritieke vlakken zijn. Voor projecten met batchlevering moeten ook het eerste-artikelrapport, de materiaalbatch, het machinenummer en de post-processingregistraties worden bewaard om een controleerbare kwaliteitsketen op te bouwen.
5. De rol van lantu3D: niet alleen onderdelen leveren, maar ook een beheersbaar productieproces
De waarde van lantu3D zit niet alleen in het omzetten van tekeningen naar proefstukken, maar vooral in het organiseren van verspreide informatie over ontwerp, productie, post-processing, inspectie en levering tot een uitvoerbaar proces. Voor R&D-teams betekent dit sneller concepten valideren; voor inkoop en projectmanagement betekent het scherpere offertes en transparantere wijzigingsregistratie; voor de eindgebruiker betekent het onderdelen die beter aansluiten op de echte toepassing. Zeker nu productiteraties steeds sneller gaan, mag 3D-printen niet worden gezien als een tijdelijke noodoplossing, maar als een gestandaardiseerde bouwsteen binnen R&D en kleine-serieproductie.
Samenvatting
Hoogwaardige informatie over 3D-printen en praktijkervaringen komen uiteindelijk allemaal neer op hetzelfde principe: hoe eerder doel, beperkingen en risico's duidelijk zijn, hoe stabieler de productie daarna verloopt. Of het nu gaat om post-processing, ontwerpoptimalisatie, defectanalyse of trends in de sector, echt toepasbare methoden steunen altijd op data, processen en verificatie. Bedrijven die een 3D-printdienst kiezen, moeten vooral letten op de mate waarin de leverancier materiaaladvies, structurele feedback, procesregistratie, post-processingschema's en acceptatiecriteria kan bieden, en niet alleen de prijs per onderdeel vergelijken. Alleen zo wordt elke prototype-opdracht een opstap naar voorspelbaardere leveringen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.