
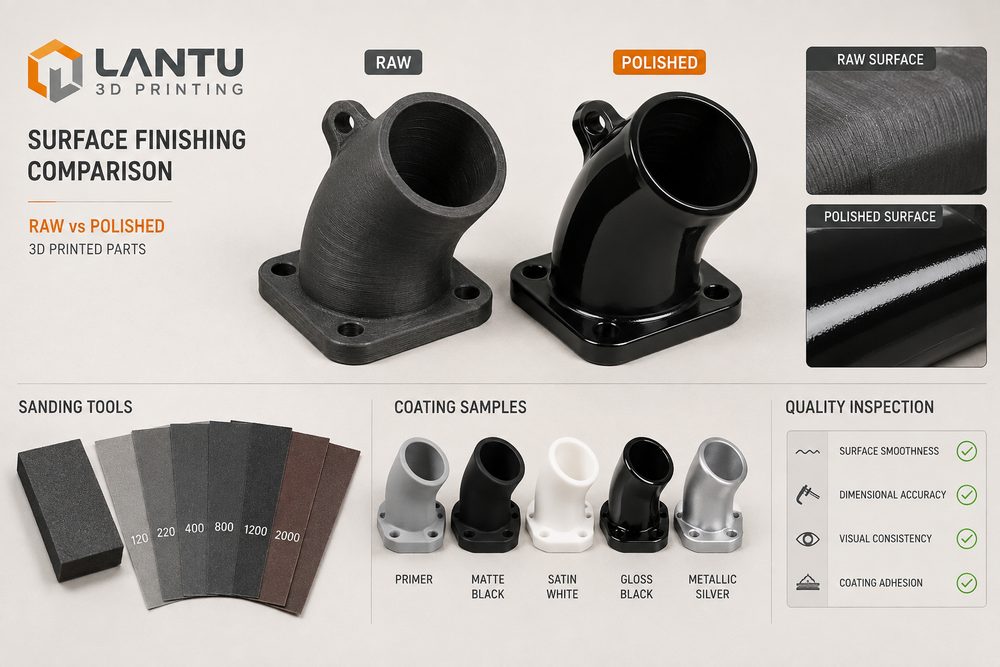
Введение: ключевой этап на пути от единичного прототипа к поставляемому проекту
Технологии постобработки 3D-печати — это не то, о чем стоит задумываться только после отправки модели на оборудование. Это системная работа, которая охватывает уточнение требований, проектирование конструкции, планирование процесса, проверку качества и разбор результатов поставки. В проектах Ланьтуй 3D особое внимание уделяется замкнутому циклу на всём жизненном пути — от чертежа и дизайна до физической поставки изделия: на входе важно четко описать назначение, нагрузку, внешний вид, сборку и бюджет; в середине — количественно оценить риски через материал и технологию; на выходе — обеспечить прослеживаемость результата с помощью контроля, постобработки и архивирования документов. Для корпоративного заказчика красивая модель сама по себе не означает успех проекта; только когда одновременно контролируются размеры, поверхность, прочность, сроки и стоимость, 3D-печать действительно становится надежной производственной возможностью.
1. Ключевой вопрос: постобработка решает, может ли деталь перейти от «печать успешна» к «поставка успешна»
В условиях, когда одновременно используются SLA, SLS, MJF, SLM и FDM, одна и та же 3D-модель может дать совершенно разные результаты из-за различий в усадке материала, толщине слоя, стратегии поддержки и маршруте постобработки. На примере типичных инженерных деталей: для фотополимерных SLA-изделий часто выбирают толщину слоя 0,05–0,1 мм, чтобы получить тонкую и гладкую поверхность, но способность к длительной нагрузке и термостойкость требуют осторожной оценки; детали из SLS PA12 подходят для сложных внутренних полостей и функциональной валидации малых серий, а типовые допуски по размерам следует назначать с учетом габаритов детали — например, ±0,2 мм или ±0,3%; для металлических деталей SLM необходимо учитывать термические напряжения, удаление поддержек, термообработку и базирование под последующую мехобработку. Например, пескоструйная обработка снижает «порошковость» поверхности у SLS-нейлона, паровое сглаживание повышает плотность поверхности у некоторых полимеров, термообработка металлических деталей снимает остаточные напряжения, а грунтование и шлифовка перед окраской напрямую влияют на цвет и адгезию покрытия.
2. Инженерный анализ: перенос неопределенности на этап проектной оценки
Многие неудачи возникают не из-за недостатка возможностей оборудования, а из-за того, что требования не были сформулированы в инженерной форме. Например, для видовой детали недостаточно написать «поверхность должна быть хорошей» — нужно указать допустимую текстуру, разброс оттенка краски, зоны шлифовки и видимые в сборке поверхности; для функциональной детали недостаточно написать «прочность должна быть высокой» — следует обозначить основное направление нагрузки, пиковую нагрузку, рабочую температуру, частоту циклов и коэффициент запаса. Ланьтуй 3D обычно рекомендует перед расчетом стоимости составлять таблицу рисков проекта, где по пунктам отмечаются толщина стенок, диаметр отверстий, нависания, тонкие длинные элементы, резьбы, закладные элементы, постобработка и метод контроля. Это позволяет заказчику осознанно выбирать между ценой, сроками и характеристиками, а не узнавать после поставки, что модель придется переделывать.
3. Решение: многоуровневый контроль параметров, образцов и серийной поставки
Для надежного проекта 3D-печати рекомендуется использовать метод «трех уровней проверки». Первый уровень — цифровая проверка: убедиться, что в файлах STL/STEP нет разрывов поверхностей, неориентируемой геометрии, слишком тонких стенок и не заданных зазоров сборки. Второй уровень — технологическая проверка: подтвердить марку материала, ориентацию печати, толщину слоя, стратегию заполнения или сканирования, площадь контакта поддержек и ожидаемую компенсацию усадки. Третий уровень — физическая проверка: провести измерение первой детали, пробную сборку, оценку эталонного образца поверхности и при необходимости механические испытания. Если проект планируется масштабировать с 1 образца до малой серии в 20–200 штук, особенно важно заранее зафиксировать номер версии, технологическую карту, лист контроля и требования к упаковке, чтобы каждая партия не давала необъяснимых расхождений.
4. План внедрения: выполнимые шаги от согласования до приемки
Рекомендуется составить перечень постобработки: сначала подтвердить класс внешнего вида, затем опорные размеры; сначала убрать следы поддержек и слоистость, затем переходить к окраске, окрашиванию или полировке; в конце выполнить выборочный контроль ключевых размеров штангенциркулем, резьбовыми калибрами, сборочными приспособлениями или координатной машиной. Также заказчику стоит прикладывать к модели 2D-чертеж ключевых размеров или скриншот с обозначениями, поскольку 3D-модель передает форму, но не всегда показывает приоритеты функции. Для деталей, которые требуют окраски, гальваники, окрашивания, полировки или финишной обработки на станке с ЧПУ, на этапе проектирования следует заложить припуск на обработку в диапазоне 0,05–0,3 мм и четко определить, какие поверхности являются сборочными, видимыми и некритичными. Для проектов с планом серийной поставки также необходимо сохранять отчет по первой детали, партию материала, номер оборудования и записи о постобработке, формируя цепочку качества, которую можно проверить повторно.
5. Роль Ланьтуй 3D: не просто поставлять детали, а поставлять управляемый производственный процесс
Ценность Ланьтуй 3D заключается не только в том, чтобы превратить чертеж в образец, но и в том, чтобы выстроить из разрозненных данных о проектировании, изготовлении, постобработке, контроле и поставке выполнимый процесс. Для команды разработки это означает более быстрое подтверждение концепции; для закупок и проектных менеджеров — более четкие границы цены и более прозрачную историю изменений; для конечного подразделения — детали, которые ближе к реальным условиям применения. Особенно на фоне ускорения циклов обновления продукта 3D-печать не следует рассматривать как временную меру; она должна стать стандартизированным модулем в системе разработки и мелкосерийного производства.
Заключение
Качественные материалы о 3D-печати и практический опыт проектов в конечном итоге сводятся к одному принципу: чем раньше четко обозначены цели, ограничения и риски, тем стабильнее будет последующее производство. Независимо от темы — постобработка, оптимизация конструкции, анализ дефектов или отраслевые тренды — действительно применимые методы всегда опираются на данные, процессы и проверку. Выбирая поставщика 3D-печати, компания должна обращать внимание не только на цену одной детали, но и на способность подрядчика предоставить рекомендации по материалам, обратную связь по конструкции, технологические записи, схему постобработки и основание для приемки. Только так каждая новая печать будет накапливать определенность для следующей поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.