
Introduction : une étape clé du passage de la pièce unique au projet livrable
Les technologies de post-traitement de l’impression 3D ne sont pas quelque chose à considérer seulement après l’envoi du modèle à la machine ; elles s’inscrivent dans un système allant de la clarification du besoin, à la conception structurelle, la planification des procédés, la validation qualité et le retour d’expérience après livraison. Chez lantu3D, nous accordons surtout de l’importance à la boucle fermée du cycle de vie complet, du plan à la conception puis au produit physique : en amont, nous clarifions l’usage, les charges, l’apparence, l’assemblage et le budget ; au milieu, nous quantifions les risques à l’aide des matériaux et des procédés ; en aval, nous rendons le résultat traçable grâce aux contrôles, au post-traitement et à l’archivage documentaire. Pour un client entreprise, un échantillon esthétique ne signifie pas la réussite du projet ; seule la maîtrise simultanée des dimensions, de la surface, de la résistance, du délai et du coût permet à l’impression 3D de devenir une capacité de fabrication réellement fiable.
1. Problème central : le post-traitement détermine si une pièce passe de « imprimée avec succès » à « livrée avec succès »
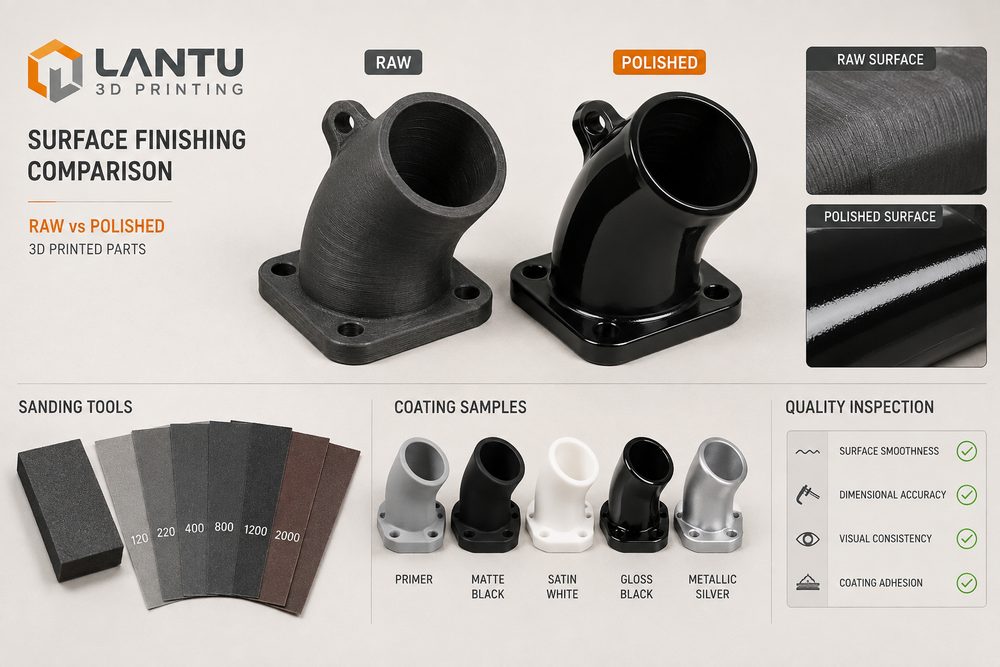
Dans un contexte où coexistent les procédés SLA, SLS, MJF, SLM et FDM, une même donnée tridimensionnelle peut produire des résultats totalement différents en raison des variations de retrait matière, d’épaisseur de couche, de stratégie de supports et de parcours de post-traitement. Prenons l’exemple courant des pièces techniques : les pièces en résine SLA peuvent souvent être imprimées avec une épaisseur de couche de 0,05 à 0,1 mm pour obtenir une surface fine, mais leur tenue dans le temps sous charge et leur résistance à la température doivent être évaluées avec prudence ; les pièces SLS en PA12 conviennent aux cavités internes complexes et à la validation fonctionnelle en petite série, et la tolérance dimensionnelle habituelle doit être réservée en fonction de la taille de la pièce, à ±0,2 mm ou ±0,3 % ; les pièces métalliques en SLM doivent aussi tenir compte des contraintes thermiques, de l’enlèvement des supports, du traitement thermique et des références d’usinage. Par exemple, le sablage peut atténuer l’aspect poudreux des surfaces en nylon SLS, le lissage à la vapeur peut améliorer la compacité de surface de certaines pièces polymères, le traitement thermique des pièces métalliques peut libérer les contraintes résiduelles, tandis que l’apprêt et le ponçage avant peinture influencent directement la teinte et l’adhérence.
2. Analyse technique : déplacer l’incertitude vers la phase de revue de conception
De nombreux échecs ne proviennent pas d’une capacité machine insuffisante, mais d’un besoin qui n’a pas été formulé de manière technique. Par exemple, pour une pièce d’apparence, il ne suffit pas d’écrire que « la surface doit être belle » ; il faut préciser la texture acceptable, les écarts de couleur de peinture, les zones à poncer et les faces visibles d’assemblage. Pour une pièce fonctionnelle, il ne suffit pas d’écrire que « la résistance doit être élevée » ; il faut indiquer la direction principale des efforts, la charge de pointe, la température d’utilisation, la fréquence de fatigue et le coefficient de sécurité. lantu3D recommande généralement, avant de chiffrer, d’établir une matrice de risques du projet, en y notant point par point l’épaisseur de paroi, le diamètre des trous, les porte-à-faux, les éléments élancés, les filetages, les inserts, le post-traitement et la méthode de contrôle. L’intérêt est que le client puisse arbitrer clairement entre prix, délai et performance, au lieu de découvrir après livraison que le modèle doit être refait.
3. Solution : contrôle en plusieurs niveaux des paramètres, des échantillons et de la livraison en série
Pour garantir la fiabilité d’un projet d’impression 3D, il est recommandé d’adopter une méthode de « triple validation ». Le premier niveau est la validation numérique : vérifier si le fichier STL/STEP présente des surfaces rompues, des arêtes non-manifold, des parois trop fines ou des jeux d’assemblage non définis ; le deuxième niveau est la validation de procédé : confirmer la référence matière, l’orientation d’impression, l’épaisseur de couche, la stratégie de remplissage ou de balayage, la surface de contact des supports et la compensation prévue du retrait ; le troisième niveau est la validation physique : confirmer la solution par la mesure de la première pièce, un essai d’assemblage, des échantillons de surface et, si nécessaire, des essais mécaniques. Si le projet doit passer d’un échantillon unique à une petite série de 20 à 200 pièces, il faut encore plus tôt figer le numéro de version, la fiche de procédé, la fiche de contrôle et les exigences d’emballage, afin d’éviter que chaque lot présente des écarts inexpliqués.
4. Liste de mise en œuvre : étapes exécutables du dialogue à l’acceptation
Il est recommandé d’établir une liste de contrôle du post-traitement : confirmer d’abord le niveau d’apparence, puis confirmer les références dimensionnelles ; éliminer d’abord les traces de supports et les lignes de couche, puis prévoir la peinture, la teinture ou le polissage ; enfin, contrôler par échantillonnage les dimensions clés à l’aide d’un pied à coulisse, d’une jauge de filetage, d’un gabarit d’assemblage ou d’une machine à mesurer tridimensionnelle. Il est aussi conseillé au client de joindre au modèle un plan 2D des cotes clés ou une capture annotée, car un modèle 3D peut exprimer la forme, mais pas toujours la priorité fonctionnelle. Pour les pièces nécessitant de la peinture, du placage, de la teinture, du polissage ou de la finition CNC, il faut réserver dès la phase de conception une surépaisseur d’usinage de 0,05 à 0,3 mm, et préciser clairement quelles faces sont des faces d’assemblage, des faces d’apparence et des faces non critiques. Pour les projets prévoyant une livraison en série, il faut aussi conserver le rapport de première pièce, le lot matière, le numéro de l’équipement et les enregistrements de post-traitement afin de constituer une chaîne qualité vérifiable.
5. Le rôle de lantu3D : non seulement livrer des pièces, mais aussi un processus de fabrication maîtrisable
La valeur de lantu3D ne consiste pas seulement à transformer des plans en échantillons, mais à organiser en un processus exploitable les informations dispersées de conception, de fabrication, de post-traitement, de contrôle et de livraison. Pour une équipe de R&D, cela signifie valider plus vite un concept ; pour les achats et les chefs de projet, cela signifie des limites de chiffrage plus claires et un suivi des changements plus transparent ; pour les utilisateurs finaux, cela signifie recevoir des pièces plus proches des besoins réels de l’application. Dans un contexte où le rythme d’itération produit s’accélère, l’impression 3D ne doit pas être vue comme une solution de rattrapage temporaire, mais comme un module standardisé au sein des systèmes de R&D et de fabrication en petite série.
Conclusion
Les informations de qualité sur l’impression 3D et l’expérience de projet convergent finalement vers un même principe : plus les objectifs, les contraintes et les risques sont clarifiés tôt, plus la fabrication est stable par la suite. Qu’il s’agisse de post-traitement, d’optimisation de conception, d’analyse de défauts ou de tendances industrielles, les méthodes réellement applicables reposent toujours sur les données, les processus et la validation. Lors du choix d’un prestataire d’impression 3D, les entreprises devraient vérifier s’il peut fournir des recommandations matière, des retours structurels, des enregistrements de procédé, un plan de post-traitement et des critères d’acceptation, et non pas seulement comparer le prix unitaire. C’est ainsi que chaque prototypage devient une base de certitude pour la livraison suivante.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.