
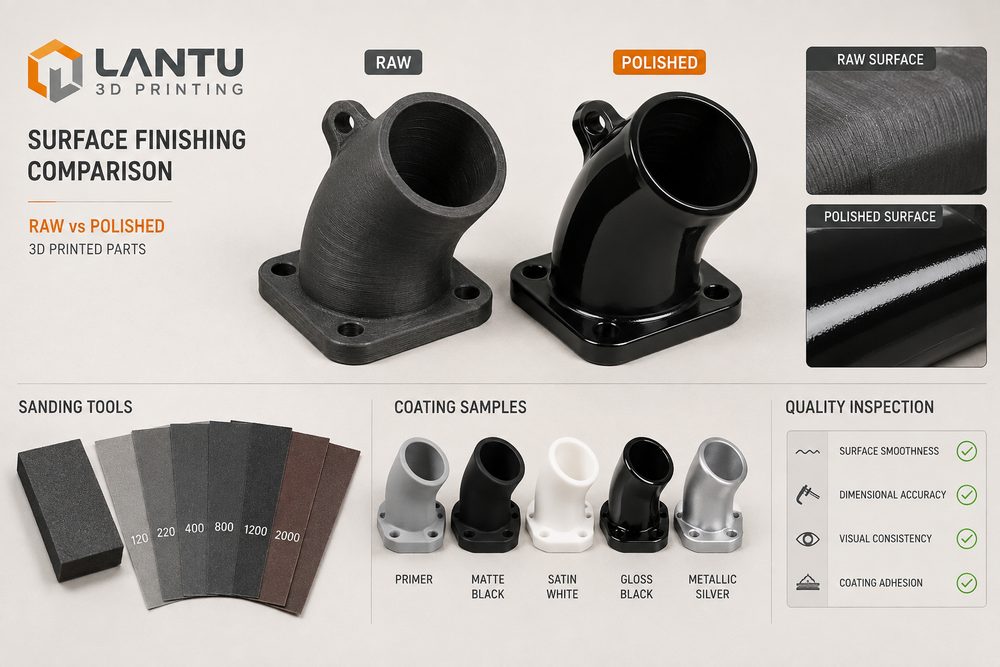
Giriş: Tekil prototipten teslim edilebilir projeye giden kritik aşama
3D baskı son işlem teknolojisi, modeli cihaza gönderdikten sonra düşünülmesi gereken bir konu değildir; gereksinim netleştirme, yapısal tasarım, süreç planlama, kalite doğrulama ve teslim sonrası değerlendirmeyi kapsayan sistematik bir çalışmadır. Blutü Üç Boyut proje pratiğinde, çizimden tasarıma ve oradan fiziksel teslimata uzanan uçtan uca kapalı döngüye daha fazla odaklanır: ön tarafta kullanım amacı, yük, görünüm, montaj ve bütçe netleştirilir; orta aşamada malzeme ve süreç ile riskler ölçülür; arka tarafta ise kontrol, son işlem ve dokümantasyon sayesinde sonuç izlenebilir hale getirilir. Kurumsal müşteriler için bir numunenin şık görünmesi projenin başarılı olduğu anlamına gelmez; ancak boyut, yüzey, dayanım, süre ve maliyet birlikte kontrol altındaysa 3D baskı gerçekten güvenilir bir üretim kabiliyetine dönüşür.
1. Temel sorun: Son işlem, parçanın “baskı başarıyla tamamlandı” aşamasından “teslim başarıyla tamamlandı” aşamasına geçip geçemeyeceğini belirler
SLA, SLS, MJF, SLM ve FDM gibi süreçlerin birlikte kullanıldığı senaryolarda, aynı üç boyutlu veri; malzeme çekmesi, katman kalınlığı, destek stratejisi ve son işlem yolunun farklı olması nedeniyle tamamen farklı sonuçlar verebilir. Yaygın mühendislik parçalarına örnek olarak, SLA reçine parçaları ince ve pürüzsüz bir yüzey elde etmek için genellikle 0,05-0,1 mm katman kalınlığıyla üretilebilir; ancak uzun süreli yük taşıma ve sıcaklık dayanımı dikkatle değerlendirilmelidir. SLS PA12 parçalar karmaşık iç boşluklar ve küçük seri fonksiyon doğrulaması için uygundur; tipik boyutsal toleranslar, parçanın boyutuna bağlı olarak ±0,2 mm veya ±0,3% bırakılmalıdır. Metal SLM parçalarında ise termal gerilim, desteklerin çıkarılması, ısıl işlem ve talaşlı işleme referansı da dikkate alınmalıdır. Örneğin kumlama, SLS naylon yüzeyindeki tozumsu hissi azaltabilir; buharla düzleştirme bazı polimer parçaların yüzey yoğunluğunu artırabilir; metal parçalarda ısıl işlem artık gerilimi azaltabilir; boyama öncesi astar ve zımparalama ise renk tonu ve yapışmayı doğrudan etkiler.
2. Mühendislik analizi: Belirsizliği tasarım inceleme aşamasına taşıyın
Birçok başarısızlık, ekipmanın yetersizliğinden değil, gereksinimlerin mühendislik diliyle ifade edilmemesinden kaynaklanır. Örneğin görünüm parçası için sadece “yüzey iyi olmalı” demek yeterli değildir; kabul edilebilir doku, boya renk farkı, zımparalanacak bölgeler ve montajda görünen yüzeyler açıkça belirtilmelidir. Fonksiyonel parça için de sadece “dayanımı yüksek olsun” demek yeterli değildir; ana yük yönü, tepe yükü, kullanım sıcaklığı, yorulma sıklığı ve güvenlik katsayısı tanımlanmalıdır. Blutü Üç Boyut genellikle teklif öncesinde bir proje risk tablosu oluşturulmasını önerir; bu tabloda duvar kalınlığı, delik çapı, çıkıntılar, ince uzun çubuklar, dişler, insertler, son işlem ve kontrol yöntemi tek tek işaretlenir. Bunun avantajı, müşterinin fiyat, süre ve performans arasında net bir tercih yapabilmesidir; böylece teslimattan sonra modelin yeniden yapılması gerektiği ortaya çıkmaz.
3. Çözüm: Parametre, numune ve seri teslim için katmanlı kontrol
Güvenilir bir 3D baskı projesi için “üç katmanlı doğrulama” yöntemi önerilir. İlk katman dijital doğrulamadır: STL/STEP dosyasında yüzey hatası, manifold olmayan kenar, çok ince duvar ve tanımlanmamış montaj boşlukları olup olmadığı kontrol edilir. İkinci katman süreç doğrulamasıdır: malzeme sınıfı, baskı yönü, katman kalınlığı, dolgu veya tarama stratejisi, destek temas alanı ve beklenen çekme telafisi doğrulanır. Üçüncü katman fiziksel doğrulamadır: ilk parça ölçümü, montaj denemesi, yüzey numunesi ve gerektiğinde mekanik testlerle çözüm doğrulanır. Proje 1 adet numuneden 20-200 adetlik küçük seriye genişleyecekse, sürüm numarası, süreç kartı, kontrol formu ve paketleme gereksinimleri önceden sabitlenmeli; böylece her partide açıklanamayan farklılıklar önlenmelidir.
4. Uygulama listesi: İletişimden kabul aşamasına kadar uygulanabilir adımlar
Bir son işlem listesi oluşturmanız önerilir: önce görünüm seviyesi, ardından boyutsal referanslar belirlenmelidir; önce destek izleri ve katman çizgileri giderilmeli, sonra boyama, renklendirme veya polisaj yapılmalıdır; en son ise kumpas, diş mastarı, montaj fikstürü veya koordinat ölçüm cihazı ile kritik ölçüler numune bazında kontrol edilmelidir. Ayrıca müşterinin model gönderirken 2 boyutlu kritik ölçü çizimi veya işaretlemeli ekran görüntüsü eklemesi tavsiye edilir; çünkü 3 boyutlu model şekli ifade eder, ancak işlev önceliğini her zaman ifade etmeyebilir. Boyama, kaplama, renklendirme, parlatma veya CNC finisajı gerektiren parçalar için tasarım aşamasında 0,05-0,3 mm arasında değişen işleme payı bırakılmalı ve hangi yüzeylerin montaj yüzeyi, görünüm yüzeyi ve kritik olmayan yüzey olduğu açıkça tanımlanmalıdır. Seri teslim planı olan projelerde ayrıca ilk parça raporu, malzeme lotu, ekipman numarası ve son işlem kayıtları saklanmalı; böylece doğrulanabilir bir kalite zinciri oluşturulmalıdır.
5. Blutü Üç Boyut'un rolü: Sadece parça teslim etmek değil, yönetilebilir bir üretim süreci de sunmak
Blutü Üç Boyut'un değeri, yalnızca çizimi numuneye dönüştürmekte değil; dağınık tasarım, üretim, son işlem, kontrol ve teslimat bilgilerinin uygulanabilir bir süreç haline getirilmesindedir. Ar-Ge ekipleri için bu, kavram doğrulamasının daha hızlı tamamlanması anlamına gelir; satın alma ve proje yöneticileri için teklif sınırlarının daha net ve değişiklik kayıtlarının daha şeffaf olması demektir; nihai kullanıcı bölümleri için ise alınan parçanın gerçek uygulama ihtiyacına daha yakın olması anlamına gelir. Özellikle ürün yineleme döngüsünün hızlandığı bir ortamda, 3D baskı geçici bir kurtarma yöntemi olarak değil, Ar-Ge ve küçük seri üretim sisteminin standartlaştırılmış bir modülü olarak görülmelidir.
Sonuç
Yüksek kaliteli 3D baskı içeriği ve proje deneyimi sonunda aynı ilkeye çıkar: hedef, kısıt ve riskler ne kadar erken netleştirilirse, sonraki üretim o kadar istikrarlı olur. Konu son işlem, tasarım optimizasyonu, hata analizi veya sektör trendleri olsun, gerçekten uygulanabilir yöntemler veri, süreç ve doğrulamadan ayrı düşünülemez. İşletmeler 3D baskı hizmeti seçerken yalnızca birim fiyatı karşılaştırmamalı; malzeme önerisi, yapısal geri bildirim, süreç kaydı, son işlem planı ve kabul dayanağı sağlayıp sağlayamadığına da bakmalıdır. Böylece her prototip, bir sonraki teslim için daha yüksek kesinliğe dönüşebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.