
Introducción: el paso clave para pasar de prototipos unitarios a proyectos entregables
Las técnicas de posprocesado de impresión 3D no son algo que deba considerarse solo después de enviar el modelo al equipo; son una ingeniería de sistemas que abarca la aclaración de requisitos, el diseño estructural, la planificación del proceso, la verificación de calidad y la revisión posterior a la entrega. En la práctica de lantu3D, se presta más atención al ciclo de vida completo, desde el plano y el diseño hasta la entrega del producto físico: en la fase inicial se aclaran el uso, la carga, la apariencia, el montaje y el presupuesto; en la fase intermedia se cuantifican los riesgos con materiales y procesos; y en la fase final, la inspección, el posprocesado y el archivado de documentos permiten que los resultados sean trazables. Para los clientes empresariales, una muestra atractiva no equivale al éxito del proyecto; solo cuando la dimensión, la superficie, la resistencia, el plazo y el coste están controlados al mismo tiempo, la impresión 3D se convierte realmente en una capacidad de fabricación fiable.
1. Problema central: el posprocesado determina si una pieza pasa de “impresión exitosa” a “entrega exitosa”
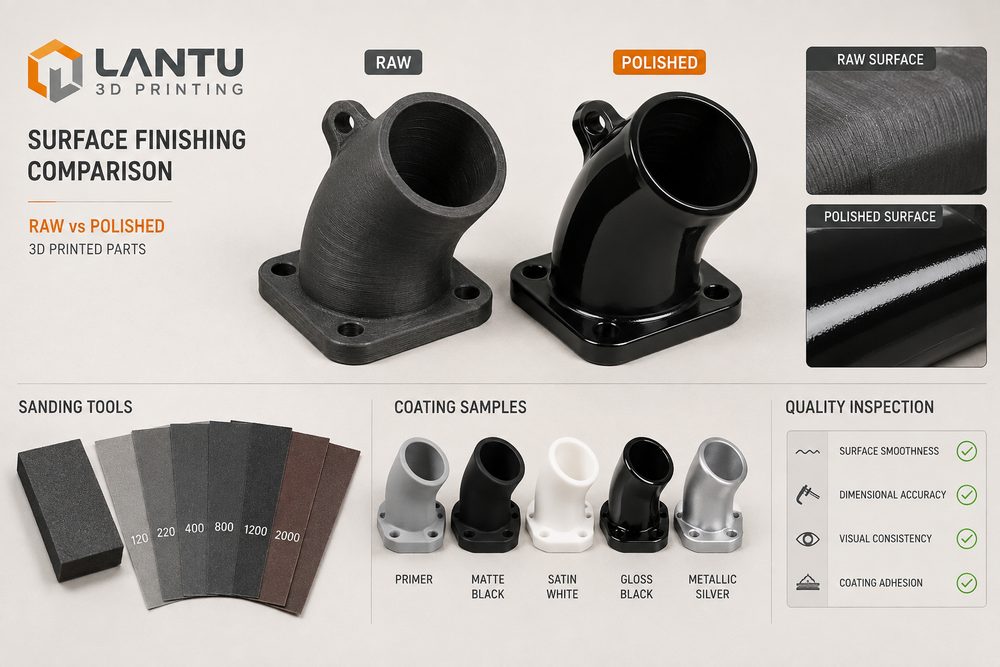
En escenarios donde coexisten procesos como SLA, SLS, MJF, SLM y FDM, los mismos datos 3D pueden dar resultados completamente distintos debido a diferencias en la contracción del material, el espesor de capa, la estrategia de soportes y la ruta de posprocesado. Tomando como ejemplo piezas de ingeniería comunes, las piezas de resina SLA suelen elegir un espesor de capa de 0,05-0,1 mm para obtener una superficie fina, pero su capacidad de carga prolongada y resistencia a la temperatura deben evaluarse con cuidado; las piezas PA12 de SLS son adecuadas para cavidades internas complejas y validación funcional en pequeños lotes, y las tolerancias dimensionales habituales deben reservarse, según el tamaño de la pieza, en ±0,2 mm o ±0,3%; las piezas metálicas SLM también deben considerar el estrés térmico, la retirada de soportes, el tratamiento térmico y las referencias de mecanizado. Por ejemplo, el granallado puede mejorar la sensación polvorienta de la superficie del nailon SLS; el alisado por vapor puede aumentar la densidad superficial de algunas piezas poliméricas; el tratamiento térmico de las piezas metálicas puede liberar tensiones residuales; y la imprimación y el lijado antes de pintar afectan directamente al color y a la adherencia.
2. Análisis de ingeniería: trasladar la incertidumbre a la fase de revisión de diseño
Muchos fallos no se deben a una capacidad insuficiente de los equipos, sino a que los requisitos no se han expresado de forma ingenierizada. Por ejemplo, en piezas estéticas, decir solo “la superficie debe verse bien” es muy insuficiente; es necesario definir la textura aceptable, la diferencia de color en la pintura, las zonas a lijar y las superficies visibles durante el montaje. En piezas funcionales, decir solo “la resistencia debe ser alta” tampoco basta; hay que indicar la dirección principal de carga, la carga pico, la temperatura de uso, la frecuencia de fatiga y el factor de seguridad. lantu3D suele recomendar que, antes de cotizar, se elabore una tabla de riesgos del proyecto, marcando uno por uno el espesor de pared, el diámetro del orificio, los voladizos, las varillas esbeltas, las roscas, los insertos, el posprocesado y el método de inspección. La ventaja de hacerlo así es que el cliente puede tomar decisiones claras entre precio, plazo y rendimiento, en lugar de descubrir después de la entrega que el modelo debe rehacerse.
3. Solución: control por capas de parámetros, muestras y entrega en serie
Para garantizar un proyecto de impresión 3D fiable, se recomienda adoptar un método de “tres niveles de validación”. El primer nivel es la validación digital: comprobar si el archivo STL/STEP tiene caras rotas, bordes no manifold, paredes demasiado finas o holguras de montaje no definidas; el segundo nivel es la validación del proceso: confirmar el grado del material, la orientación de impresión, el espesor de capa, la estrategia de relleno o escaneo, la superficie de contacto de los soportes y la compensación prevista por contracción; el tercer nivel es la validación física: verificar la primera pieza mediante medición, pruebas de montaje, muestras de acabado superficial y, si es necesario, ensayos mecánicos. Si el proyecto planea pasar de 1 muestra a un lote pequeño de 20-200 piezas, aún más importante es fijar de antemano la versión, la hoja de proceso, la lista de inspección y los requisitos de embalaje para evitar diferencias inexplicables entre lotes.
4. Lista de implementación: pasos ejecutables desde la comunicación hasta la aceptación
Se recomienda establecer una lista de posprocesado: primero confirmar el nivel de acabado exterior y luego la referencia dimensional; primero eliminar las marcas de soportes y las líneas de capa, y después planificar el pintado, el tintado o el pulido; por último, usar un calibrador, un galga de roscas, útiles de montaje o una máquina de medición por coordenadas para muestrear las dimensiones clave. Al mismo tiempo, se aconseja que el cliente adjunte al modelo un plano 2D de dimensiones clave o capturas anotadas, porque el modelo 3D puede expresar la forma, pero no necesariamente la prioridad funcional. En piezas que requieran pintura, galvanizado, tintado, pulido o acabado CNC, debe reservarse en la fase de diseño un margen de mecanizado de entre 0,05 y 0,3 mm, y aclarar qué caras son de montaje, de apariencia y no críticas. En proyectos con entrega en serie, también deben conservarse el informe de primera pieza, el lote de material, el número de equipo y el registro de posprocesado, para formar una cadena de calidad revisable.
5. El papel de lantu3D: no solo entregar piezas, sino también un proceso de fabricación gestionable
El valor de lantu3D no se limita a convertir planos en muestras, sino también a organizar la información dispersa de diseño, fabricación, posprocesado, inspección y entrega en un flujo de trabajo ejecutable. Para los equipos de I+D, esto significa completar más rápido la validación de concepto; para compras y jefes de proyecto, significa límites de cotización más claros y registros de cambio más transparentes; para el departamento de uso final, significa recibir piezas más cercanas a las necesidades reales de aplicación. Especialmente en un contexto de ciclos de iteración de producto cada vez más rápidos, la impresión 3D no debe verse como una solución temporal, sino como un módulo estandarizado dentro del sistema de I+D y fabricación de pequeños lotes.
Conclusión
La información de alta calidad sobre impresión 3D y la experiencia de proyecto apuntan finalmente al mismo principio: cuanto antes se aclaren los objetivos, las restricciones y los riesgos, más estable será la fabricación posterior. Ya sea que el tema sea el posprocesado, la optimización de diseño, el análisis de defectos o las tendencias del sector, los métodos realmente aplicables dependen de datos, procesos y validación. Al elegir un servicio de impresión 3D, las empresas deben fijarse en si el proveedor puede ofrecer recomendaciones de material, retroalimentación estructural, registros de proceso, soluciones de posprocesado y criterios de aceptación, en lugar de comparar únicamente el precio por pieza. Solo así cada prototipado puede acumularse como certeza para la siguiente entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.