
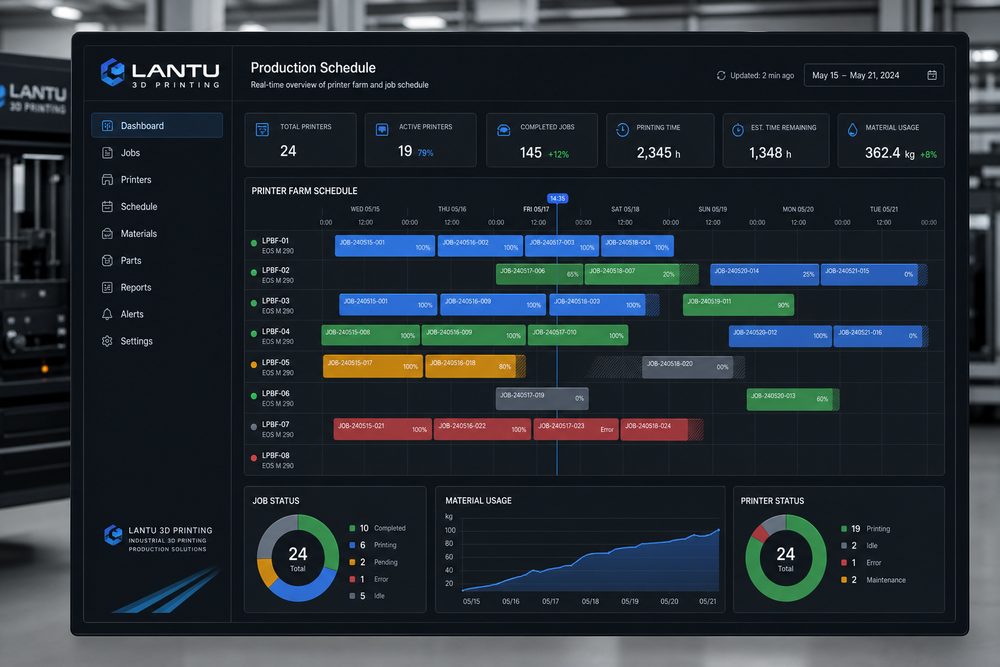
Inleiding: optimalisatie van 3D-printproductieplanning verschuift van ervaring naar datagedreven operatie
Wanneer het aantal orders toeneemt, ontstaat in een 3D-printwerkplaats vaak dezelfde tegenstelling: de machines lijken voortdurend bezet, maar leveringen lopen toch vertraging op. De reden is dat printen slechts een deel van de totale doorlooptijd is. Reinigen, uitharden, afkoelen, poeder verwijderen, kleuren, spuiten, inspecteren en verpakken kunnen allemaal knelpunten worden.
1. Bouw een kwantificeerbaar bedrijfsbeeld en duidelijke randvoorwaarden
De eerste stap in planningsoptimalisatie is het opzetten van een resource-model. Voor elke machine moet je de maximale bouwafmetingen, geschikte materialen, laagdiktebereik, gemiddelde opstarttijd, onderhoudsvensters en historische succesratio vastleggen. Ook voor elke nabewerkingsstap moeten standaardtijden worden geregistreerd, zoals SLA-reiniging en uitharding, verwijderen van ondersteuningen, schuren en spuiten.
2. Ontleed risico’s en leveringsverantwoordelijkheid per processtap
De tweede stap is het bepalen van de orderprioriteit. Het is aan te raden om leverdatum, klantniveau, procescomplexiteit, materiaalcompatibiliteit en de belasting van nabewerking samen af te wegen. Meerdere kleine onderdelen kunnen worden samengevoegd om de machinebenutting te verbeteren, maar niet ten koste van spoedorders; orders met hetzelfde materiaal en dezelfde kleur kunnen in batches worden geproduceerd.
3. Leg parameters, data en acceptatiecriteria vast in het systeem
Afhandeling van afwijkingen is de graadmeter voor de volwassenheid van een planningssysteem. Machinestoringen, mislukte prints, revisies door de klant en het tussenschuiven van spoedorders moeten allemaal een noodscenario hebben. Reserveer bijvoorbeeld voor kritieke orders een veiligheidsmarge en houd 10% tot 15% flexibele capaciteit aan; beoordeel langdurige printtaken vooraf op risico’s.
4. Continue optimalisatie: van individuele orderanalyse naar organisatiebrede kennisopbouw
Continue optimalisatie is afhankelijk van een gesloten datafeedbacklus. Door wekelijks machinebenutting, printsuccesratio, gemiddelde wachttijd, achterstand in nabewerking, oorzaken van vertraging en het aandeel herwerk te meten, worden de echte knelpunten zichtbaar. Als de wachttijd voor spuitwerk 40% van de totale doorlooptijd uitmaakt, zal het toevoegen van extra printmachines de levering niet verbeteren.
Conclusie
De essentie van optimalisatie van productieplanning is het omzetten van complexe, veranderlijke maatwerkorders naar een berekenbaar, aanpasbaar en evalueerbaar resourceplan. Een goed planningssysteem verhoogt niet alleen de machinebenutting, maar ook de tijdige leveringsgraad.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.