
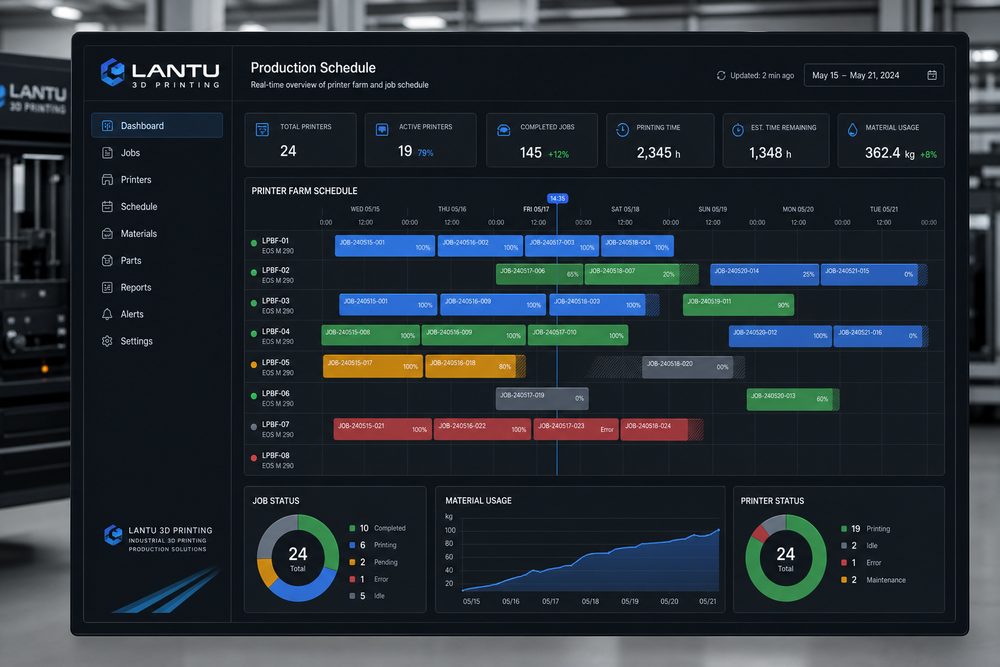
Mở đầu: Tối ưu lập lịch sản xuất in 3D đang chuyển từ quản lý theo kinh nghiệm sang vận hành dựa trên dữ liệu
Khi số lượng đơn hàng tăng lên, mâu thuẫn thường gặp nhất trong xưởng in 3D là thiết bị trông có vẻ luôn bận rộn nhưng tiến độ giao hàng vẫn bị chậm. Nguyên nhân là vì quá trình in chỉ là một phần của toàn bộ chu kỳ; các công đoạn như làm sạch, xử lý đóng rắn, làm nguội, loại bỏ bột, nhuộm màu, sơn phủ, kiểm tra và đóng gói đều có thể trở thành nút thắt.
1. Xây dựng kịch bản kinh doanh và điều kiện biên có thể lượng hóa
Bước đầu tiên của tối ưu điều độ là xây dựng mô hình tài nguyên. Mỗi thiết bị cần ghi nhận kích thước in tối đa, vật liệu phù hợp, phạm vi độ dày lớp in, thời gian chạy trung bình, khung bảo trì và tỷ lệ thành công lịch sử. Mỗi công đoạn hậu xử lý cũng cần được ghi nhận theo thời gian tiêu chuẩn, chẳng hạn như làm sạch và đóng rắn SLA, tháo giá đỡ, chà nhám và sơn phủ.
2. Tách rủi ro và trách nhiệm giao hàng theo từng nút quy trình
Bước thứ hai là xác định mức độ ưu tiên của đơn hàng. Nên tổng hợp đồng thời thời hạn giao, cấp độ khách hàng, độ phức tạp của quy trình, khả năng tương thích vật liệu và tải của khâu hậu xử lý. Nhiều chi tiết nhỏ có thể gộp để sắp xếp bố cục in nhằm tăng hiệu suất sử dụng máy, nhưng không thể vì muốn lấp đầy công suất mà làm chậm đơn gấp; các đơn cùng vật liệu, cùng màu có thể được sản xuất theo lô.
3. Chuẩn hóa thông số, dữ liệu và tiêu chuẩn nghiệm thu vào hệ thống
Xử lý ngoại lệ là thước đo mức độ trưởng thành của hệ thống điều độ. Sự cố thiết bị, lỗi in, khách hàng thay đổi thiết kế và đơn gấp chen vào đều phải có phương án dự phòng. Ví dụ, có thể thiết lập thời gian an toàn cho các đơn hàng quan trọng và giữ lại 10%-15% công suất linh hoạt; đồng thời tiến hành đánh giá rủi ro cho các nhiệm vụ in kéo dài.
4. Cải tiến liên tục: từ rà soát từng đơn hàng đến tích lũy năng lực tổ chức
Cải tiến liên tục phụ thuộc vào vòng phản hồi dữ liệu. Nếu thống kê hằng tuần cho thấy tỷ lệ sử dụng thiết bị, tỷ lệ in thành công, thời gian chờ trung bình, tồn đọng hậu xử lý, nguyên nhân trễ hạn và tỷ lệ làm lại, doanh nghiệp sẽ nhận diện được nút thắt thực sự. Ví dụ, nếu thời gian chờ sơn phủ chiếm 40% toàn bộ chu kỳ, thì việc tiếp tục bổ sung máy in sẽ không giúp cải thiện giao hàng.
Kết luận
Bản chất của tối ưu lập lịch sản xuất là biến các đơn hàng tùy biến phức tạp thành một kế hoạch tài nguyên có thể tính toán, điều chỉnh và tổng kết. Một hệ thống điều độ tốt không chỉ giúp nâng cao hiệu suất sử dụng thiết bị, mà còn cải thiện đáng kể tỷ lệ giao hàng đúng hạn.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.