
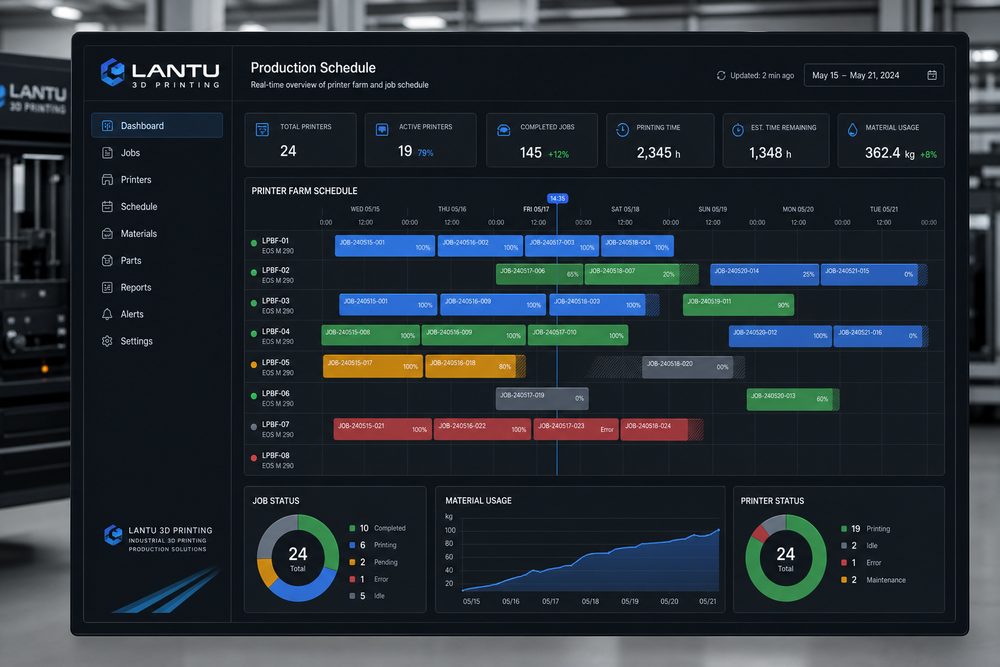
Giriş: 3D baskı üretim planlaması deneyim yönetiminden veri odaklı işletmeye geçiyor
Sipariş sayısı arttığında 3D baskı atölyelerinde en sık görülen çelişki, ekipmanın görünürde sürekli çalışmasına rağmen teslimatların yine de gecikmesidir. Bunun nedeni, baskının toplam çevrim sürecinin yalnızca bir parçası olmasıdır; temizleme, kürleme, soğutma, toz alma, boyama, püskürtme, kontrol ve paketleme de darboğaz haline gelebilir.
1. Ölçülebilir iş senaryoları ve sınır koşulları oluşturun
Planlama optimizasyonunun ilk adımı bir kaynak modeli kurmaktır. Her makine için baskı hacmi, uygun malzemeler, katman kalınlığı aralığı, ortalama çalışma süresi, bakım pencereleri ve geçmiş başarı oranı kayıt altına alınmalıdır. Her bir son işlem adımı için de standart iş süreleri belirlenmelidir; örneğin SLA temizleme ve kürleme, destek sökümü, zımparalama ve boyama gibi.
2. Riskleri ve teslim sorumluluğunu süreç adımlarına bölün
İkinci adım, sipariş önceliklerini tanımlamaktır. Teslim tarihi, müşteri seviyesi, proses karmaşıklığı, malzeme uyumluluğu ve son işlem yükü birlikte değerlendirilmelidir. Birden fazla küçük parça, ekipman kullanımını artırmak için tek yerleşimde birleştirilebilir; ancak doluluk sağlamak uğruna acil siparişler geciktirilmemelidir. Aynı malzeme ve aynı renkteki siparişler ise birlikte üretime alınabilir.
3. Parametreleri, verileri ve kabul kriterlerini sisteme sabitleyin
İstisna yönetimi, planlama sisteminin olgunluğunu gösteren en önemli unsurlardan biridir. Ekipman arızası, baskı hatası, müşteri revizyonu ve acil sipariş eklenmesi için önceden plan yapılmalıdır. Örneğin kritik siparişler için güvenlik süresi ayrılabilir ve kapasitenin yüzde 10-15’i esnek tutulabilir; uzun süren baskı işleri ise ayrıca risk değerlendirmesine tabi tutulmalıdır.
4. Sürekli iyileştirme: tekil sipariş değerlendirmesinden kurumsal yetkinlik birikimine
Sürekli iyileştirme, veri döngüsüne dayanır. Haftalık olarak ekipman kullanım oranı, baskı başarı oranı, ortalama bekleme süresi, son işlem birikimi, gecikme nedenleri ve yeniden işleme oranı takip edilirse gerçek darboğazlar görülebilir. Eğer boyama bekleme süresi toplam çevrimin yüzde 40’ını oluşturuyorsa, yalnızca daha fazla baskı cihazı eklemek teslimat performansını iyileştirmez.
Sonuç
Üretim planlamasını optimize etmenin özü, karmaşık ve değişken özel siparişleri hesaplanabilir, ayarlanabilir ve geri dönülebilir bir kaynak planına dönüştürmektir. İyi bir planlama sistemi yalnızca ekipman kullanımını artırmaz; aynı zamanda zamanında teslim oranını da yükseltir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.