
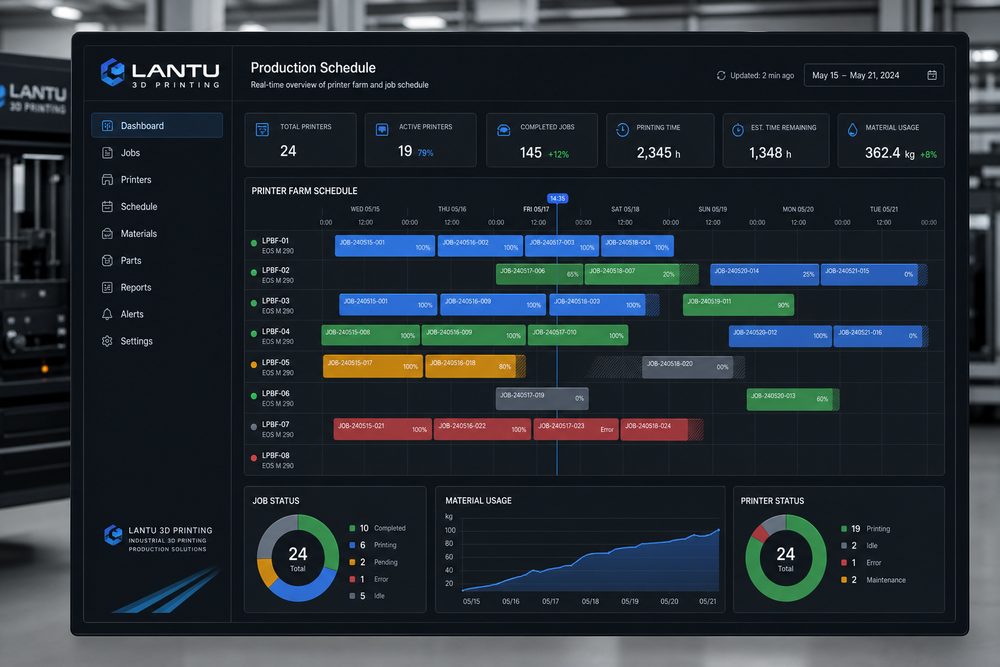
はじめに:3Dプリント生産スケジューリング最適化は、経験則からデータ駆動運用へ
受注数が増えると、3Dプリント工場で最も起こりやすい矛盾は、設備は一見忙しく稼働しているのに、納品はなお遅れるという状況です。原因は、プリント工程が全体リードタイムの一部にすぎないためです。洗浄、硬化、冷却、粉除去、染色、塗装、検査、梱包などが、いずれもボトルネックになり得ます。
一、定量化可能な業務シナリオと境界条件を定義する
スケジューリング最適化の第一歩は、リソースモデルを構築することです。各設備について、造形可能サイズ、対応材料、積層ピッチ範囲、平均稼働時間、保守時間帯、過去の成功率を記録します。各後加工工程についても、SLA洗浄・硬化、サポート除去、研磨、塗装などの標準工数を明確にしておく必要があります。
二、工程ノードでリスクと納品責任を分解する
第二に、受注の優先順位を定めます。納期、顧客ランク、工法の複雑さ、材料の互換性、後加工負荷を総合的に考慮することを推奨します。複数の小物は面付けをまとめて設備稼働率を高めることができますが、満載を優先するあまり急ぎ案件を遅らせてはいけません。同一材料・同一色の受注は、まとめて生産すると効率的です。
三、パラメータ・データ・検収基準をシステムに固定化する
例外処理は、スケジューリング体制の成熟度を測る試金石です。設備故障、造形失敗、顧客側のデータ改訂、急ぎ案件の差し込みなどには、あらかじめ対応策を用意しておくべきです。たとえば、重要案件には安全バッファを設定し、10〜15%の柔軟な生産能力を確保します。また、長時間の造形ジョブについては、事前にリスク評価を行います。
四、継続改善:単発案件の振り返りから組織能力の蓄積へ
継続的な最適化には、データのフィードバックループが欠かせません。毎週、設備稼働率、造形成功率、平均待機時間、後加工の滞留、遅延要因、再作業比率を集計すれば、本当のボトルネックが見えてきます。たとえば、塗装待ち時間が全体サイクルの40%を占めているなら、造形設備を増やしても納期改善にはつながりません。
まとめ
生産スケジューリング最適化の本質は、変動の大きいカスタム受注を、計算可能で、調整可能で、振り返り可能なリソース計画へと変換することにあります。優れたスケジューリングシステムは設備稼働率を高めるだけでなく、納期遵守率も向上させます。