
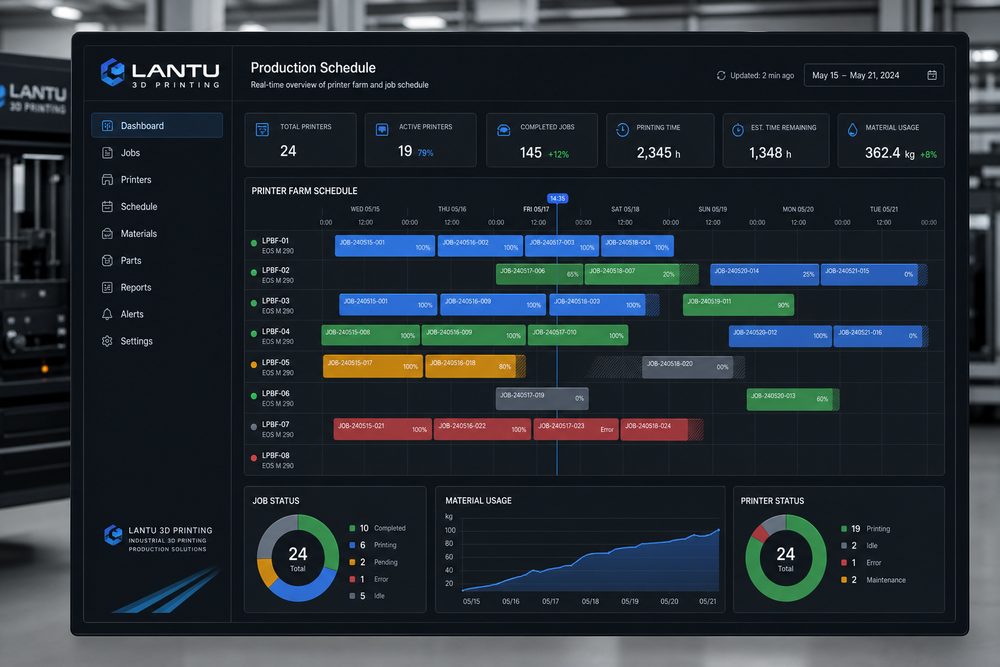
Introducción: la optimización de la programación de producción en impresión 3D está pasando de la gestión por experiencia a la operación basada en datos
Cuando aumenta el número de pedidos, la contradicción más habitual en un taller de impresión 3D es que los equipos parecen estar ocupados, pero las entregas siguen retrasándose. La razón es que la impresión solo representa una parte del ciclo total; la limpieza, el curado, el enfriamiento, la retirada de polvo, el teñido, la pintura, la inspección y el embalaje también pueden convertirse en cuellos de botella.
1. Establecer escenarios de negocio y condiciones de contorno cuantificables
El primer paso para optimizar la programación es construir un modelo de recursos. Cada equipo debe registrar el volumen imprimible, los materiales compatibles, el rango de espesor de capa, el tiempo medio de funcionamiento, las ventanas de mantenimiento y la tasa histórica de éxito. Cada tipo de posprocesado también debe contar con tiempos estándar, como limpieza y curado SLA, retirada de soportes, lijado y pintura.
2. Desglosar los riesgos y las responsabilidades de entrega mediante nodos de proceso
El segundo paso es definir la prioridad de los pedidos. Se recomienda considerar de forma conjunta la fecha de entrega, el nivel del cliente, la complejidad del proceso, la compatibilidad de materiales y la carga de posprocesado. Varias piezas pequeñas pueden combinarse en la misma disposición para mejorar la utilización del equipo, pero no se debe retrasar un pedido urgente solo por llenar la capacidad; los pedidos con el mismo material y color pueden producirse en lotes.
3. Consolidar parámetros, datos y criterios de aceptación en el sistema
La gestión de incidencias es la verdadera prueba de madurez de un sistema de programación. Las averías de equipos, los fallos de impresión, los cambios de diseño por parte del cliente y la inserción de pedidos urgentes deben contar con planes de contingencia. Por ejemplo, se puede reservar tiempo de seguridad para pedidos críticos y mantener entre un 10 % y un 15 % de capacidad flexible; además, los trabajos de larga duración deben someterse a evaluación de riesgos.
4. Mejora continua: del análisis de un pedido a la consolidación de capacidades organizativas
La mejora continua depende de un circuito cerrado de datos. El análisis semanal de la utilización de los equipos, la tasa de éxito de impresión, el tiempo medio de espera, la acumulación de posprocesado, las causas de retraso y la proporción de retrabajos permite identificar los verdaderos cuellos de botella. Si el tiempo de espera de la pintura representa el 40 % del ciclo total, añadir más equipos de impresión no mejorará la entrega.
Conclusión
La esencia de optimizar la programación de producción es transformar pedidos personalizados, complejos y cambiantes en planes de recursos calculables, ajustables y revisables. Un buen sistema de planificación no solo mejora la utilización de los equipos, sino también la puntualidad en las entregas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.