
Introduzione: perché questo tema sta diventando cruciale
Il vero valore è non fermare le macchine: checklist quotidiana per la manutenzione e il miglioramento dell’efficienza delle apparecchiature di stampa 3D, in sostanza, parla della costruzione di una capacità che consenta alla stampa 3D di passare dal semplice “riuscire a realizzare un pezzo” a uno stato “stabile, spiegabile e consegnabile”. Con il passaggio dei clienti da campioni estetici a pezzi funzionali, piccoli lotti e ricambi rapidi, affidarsi solo a preventivi basati sull’esperienza e a regolazioni improvvisate non è più sufficiente per soddisfare i requisiti di tempi di consegna, qualità e costi. Il posizionamento di lantu3D Printing è quello di una piattaforma di gestione e realizzazione del ciclo di vita, dal blueprint/design al prodotto fisico consegnato, quindi ogni fase deve essere gestita in modo strutturato.
1. Una manutenzione insufficiente trasforma la capacità produttiva in rischio
Usura dell’ugello, deviazione del percorso ottico del laser, anomalie nella setacciatura della polvere ed errori di livellamento della piattaforma faranno diminuire il tasso di successo dei pezzi finiti. Si consiglia di utilizzare OEE, tasso di conformità del primo pezzo, tempo di fermo e tasso di rilavorazione come indicatori di efficienza delle macchine. Nei progetti reali, l’ingegnere non deve limitarsi a guardare un solo indicatore, ma deve mettere in una stessa tabella decisionale l’uso del pezzo, la direzione dei carichi, i rapporti di assemblaggio, i requisiti superficiali, l’ambiente di temperatura e il budget. Ad esempio, i pezzi estetici di precisione di solito privilegiano SLA o resina ad alta precisione, i pezzi strutturali resistenti all’usura possono scegliere nylon SLS, mentre i componenti con elevati requisiti di carico e resistenza termica devono valutare leghe di alluminio SLM, leghe di titanio o acciaio inossidabile.
I parametri chiave devono diventare registrazioni verificabili: lo spessore di strato è in genere compreso tra 0.05-0.2mm, lo spessore delle pareti dei pezzi funzionali non dovrebbe normalmente essere inferiore a 1.2-2.0mm, e per diametri dei fori, filettature e posizioni dei riscontri a scatto è necessario prevedere compensazioni di processo. Solo trasmettendo in anticipo questi vincoli al reparto progettazione, la produzione successiva eviterà rilavorazioni ripetute.
2. Dall’analisi dei problemi alla decisione ingegneristica
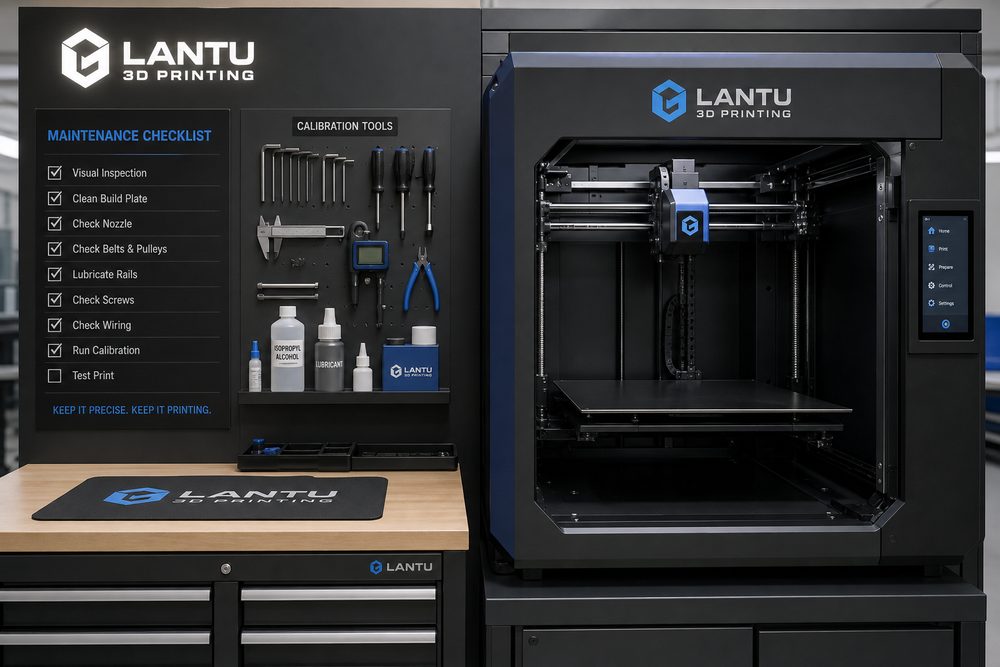
Le ispezioni giornaliere, settimanali, mensili e trimestrali devono diventare checklist, e le scorte dei componenti soggetti a usura devono essere collegate alla pianificazione degli ordini. I guasti comuni non derivano necessariamente dalla macchina stessa, ma dal fatto che input della richiesta, progettazione del modello, scelta dei materiali, orientamento di stampa, post-trattamento e standard di controllo non sono allineati. Ad esempio, se il cliente richiede “alta resistenza, buona superficie, prezzo basso, consegna domani”, senza una priorità ordinata si finisce facilmente con rilavorazioni nella fase finale della produzione.
Si consiglia, nella fase di avvio del progetto, di completare tre tipi di valutazione: primo, il pezzo è un campione espositivo, un campione per assemblaggio o un pezzo funzionale; secondo, l’indicatore chiave è dimensione, resistenza, aspetto, resistenza al calore o tempi di consegna; terzo, chi sopporta il costo del fallimento e se è necessaria una conferma del primo pezzo. Prima si completa questa valutazione, più facilmente il progetto procede secondo il piano.
3. Metodi implementabili
Nell’implementazione si può adottare la combinazione “libreria di parametri standard + scheda di revisione del progetto + analisi retrospettiva delle anomalie”. La libreria di parametri standard registra le impostazioni raccomandate per diversi materiali, macchine e spessori di strato; la scheda di revisione del progetto serve a confermare completezza del modello, spessore minimo delle pareti, rischio di supporti, metodo di post-trattamento e standard di ispezione; l’analisi retrospettiva delle anomalie trasforma problemi come deformazione, delaminazione, porosità, scostamenti dimensionali e difetti superficiali in regole da evitare la volta successiva.
Per gli ordini in piccoli lotti, si deve prima eseguire una verifica del primo pezzo o di un campione, per poi passare alla produzione in serie. Le dimensioni chiave possono essere misurate con calibro, macchina di misura a coordinate o confronto tramite scansione; per i pezzi estetici vanno definiti standard di carteggiatura, verniciatura, colorazione o lucidatura; i pezzi di assemblaggio devono completare un test di accoppiamento reale prima della consegna. In questo modo si riducono sia i rischi per il cliente sia le rilavorazioni interne.
4. Indicatori di gestione e ottimizzazione continua
Le aziende devono concentrarsi non sulla velocità massima della singola macchina, ma sull’efficienza complessiva dall’acquisizione dell’ordine alla consegna. Si consiglia di monitorare continuamente il tempo di risposta ai preventivi, il tasso di approvazione alla prima revisione, il tasso di conformità del primo pezzo, il tasso di consumo dei materiali, il tasso di utilizzo delle macchine, il tasso di rilavorazione, il tasso di consegna puntuale e il tasso di riacquisto dei clienti. Ogni indicatore corrisponde a una fase ottimizzabile.
Quando i dati accumulati raggiungono una certa scala, la piattaforma può inoltre supportare preventivazione automatica, pianificazione intelligente della produzione, avvisi di rischio e raccomandazioni della knowledge base. lantu3D Printing, nel servizio, dovrebbe trasformare queste esperienze in processi riutilizzabili, in modo che il cliente ottenga non solo un pezzo, ma un percorso di produzione più certo.
Conclusione
La competizione nel settore della stampa 3D si sta spostando dal numero di macchine alla capacità ingegneristica, alla capacità di processo e alla capacità di consegna. Che si tratti di materiali, processi, applicazioni, apparecchiature, servizi, qualità, costi, esperienza cliente, digitalizzazione o supply chain, il modo davvero efficace di operare consiste nell’identificare, quantificare e gestire in anticipo le incertezze. Per gli operatori del settore, stabilire standard, accumulare dati e fare revisioni continue è la strada fondamentale per trasformare la stampa 3D in una produttività stabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.