
Inleiding: waarom dit vraagstuk steeds belangrijker wordt
Uptime is echte capaciteit: een dagelijkse onderhoudschecklist voor 3D-printapparatuur en efficiëntieverbetering gaat in wezen over de overgang van 3D-printen van “iets kunnen maken” naar het opbouwen van een vermogen om stabiel, verklaarbaar en leverbaar te produceren. Nu klanten verschuiven van visuele prototypes naar functionele onderdelen, kleine series en snelle reserveonderdelen, kan men niet langer uitsluitend vertrouwen op ervaringsprijzen en tijdelijke machine-instellingen om levertijd, kwaliteit en kosten te halen. De positionering van lantu3D is levenscyclusbeheer en realisatie van blauwdruk/ontwerp naar fysiek product, en daarom moet elke schakel gestructureerd worden beheerd.
1. Onvoldoende onderhoud verandert capaciteit in risico
Slijtage van de nozzle, afwijking van het laserpad, abnormaal poedersieben en fouten in het vlakstellen van het platform kunnen de opbrengst verlagen. Het wordt aanbevolen om OEE, first-pass yield, stilstandtijd en herbewerkingspercentage te gebruiken als indicatoren voor apparatuurefficiëntie. In echte projecten mogen technici niet slechts naar één enkele indicator kijken, maar moeten ze onderdeeltoepassing, belastingsrichting, assemblagerelaties, oppervlakte-eisen, temperatuurbestendigheid en budget in dezelfde beslissingsmatrix opnemen. Zo worden precisie- en zichtdelen meestal eerst beoordeeld voor SLA of hoogprecisiehars, slijtvaste structurele onderdelen kunnen SLS-nylon gebruiken, en onderdelen met hoge draag- en temperatuureisen moeten worden geëvalueerd voor SLM-aluminiumlegering, titaniumlegering of roestvast staal.
Belangrijke parameters moeten worden vastgelegd in controleerbare records: de gebruikelijke laagdikte ligt tussen 0.05-0.2mm, de wanddikte van functionele onderdelen wordt doorgaans niet aanbevolen onder 1.2-2.0mm, en voor gatdiameters, schroefdraad en clips moet procescompensatie worden voorzien. Alleen door deze beperkingen vooraf terug te koppelen naar het ontwerpteam kan latere productie herhaald rework voorkomen.
2. Van probleemanalyses naar technische beslissingen
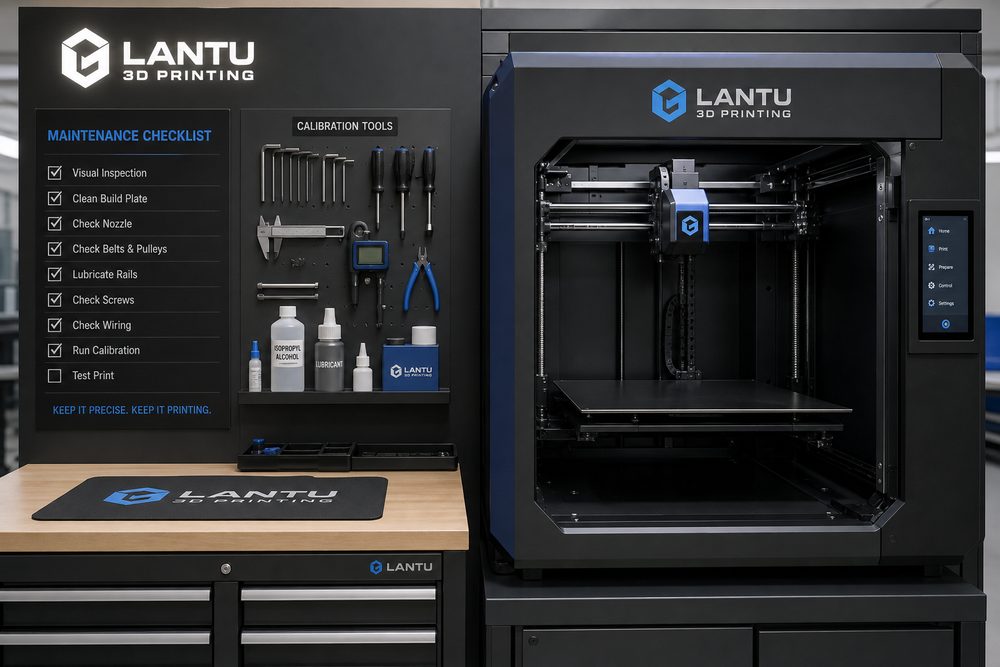
Dagelijkse inspecties, wekelijkse inspecties, maandelijkse inspecties en kwartaalcalibraties moeten als checklist worden ingericht, en de voorraad van slijtageonderdelen moet worden gekoppeld aan de orderplanning. Veel voorkomende storingen komen niet noodzakelijk uit de machine zelf, maar uit het feit dat vraaginput, modelontwerp, materiaalkeuze, printrichting, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Als een klant vraagt om “hoge sterkte, mooi oppervlak, lage prijs, levering morgen”, ontstaat zonder prioriteitsstelling gemakkelijk herwerk in de latere productiefase.
Het wordt aanbevolen om in de opstartfase drie soorten beslissingen te nemen: ten eerste, is het onderdeel een presentatiestuk, montageprototype of functioneel onderdeel; ten tweede, is de belangrijkste indicator maatvastheid, sterkte, uiterlijk, temperatuurbestendigheid of levertijd; ten derde, wie draagt de faalkosten en is een eerste-artikelgoedkeuring vereist. Hoe eerder deze beoordeling wordt afgerond, hoe gemakkelijker het project volgens planning verloopt.
3. Praktische implementatiemethoden
Bij de uitvoering kan men de combinatie “standaard parameterbibliotheek + projectbeoordelingsformulier + analyse van afwijkingen” toepassen. De standaard parameterbibliotheek legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier wordt gebruikt om modelintegriteit, minimale wanddikte, ondersteuningsrisico, nabewerkingsmethode en inspectienormen te bevestigen; en de analyse van afwijkingen zet problemen zoals kromtrekken, delaminatie, porositeit, maatafwijkingen en oppervlaktedefecten om in regels die de volgende keer kunnen worden vermeden.
Voor kleine series moet eerst een eerste artikel of proefmonster worden gevalideerd voordat batchproductie start. Kritieke afmetingen kunnen worden gecontroleerd met schuifmaat, coördinatenmeetmachine of scanvergelijking; voor zichtdelen moeten de normen voor schuren, spuiten, kleuren of polijsten duidelijk zijn; assemblagedelen moeten vóór levering daadwerkelijk passend worden getest. Zo worden zowel klant risico’s als interne herbewerkingen verminderd.
4. Managementindicatoren en continue optimalisatie
Bedrijven moeten niet alleen kijken naar de pieksnelheid van één machine, maar naar de totale efficiëntie van order tot levering. Het wordt aanbevolen om reactietijd op offertes, first-pass beoordelingspercentage, first-pass yield, materiaalverlies, machinebenutting, herbewerkingspercentage, tijdige leveringsgraad en herhaalaankoop van klanten continu te volgen. Elke indicator correspondeert met een optimaliseerbare schakel.
Wanneer voldoende data is opgebouwd, kan het platform verder ondersteuning bieden voor automatische prijsstelling, intelligente planning, risicowaarschuwingen en aanbevelingen uit de kennisbank. lantu3D zou deze ervaring in de dienstverlening moeten vastleggen in herbruikbare processen, zodat de klant niet alleen een onderdeel krijgt, maar een meer zekere maakroute.
Samenvatting
De concurrentie in de 3D-printindustrie verschuift van het aantal machines naar engineeringcapaciteit, procescapaciteit en levercapaciteit. Of het nu gaat om materialen, processen, toepassingen, apparatuur, service, kwaliteit, kosten, klantervaring, digitalisering of de supply chain: de echt waardevolle aanpak is onzekerheden vroegtijdig te identificeren, te kwantificeren en te beheren. Voor professionals in de sector is het opzetten van standaarden, het verzamelen van data en het continu evalueren de kernroute om 3D-printen om te zetten in stabiele productiviteit.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.