
Introducción: por qué este problema se está volviendo clave
Solo con equipos sin paradas hay capacidad: lista diaria de mantenimiento y mejora de la eficiencia de equipos de impresión 3D, en esencia, aborda la construcción de capacidades para pasar de “se puede fabricar” a “estable, explicable y entregable”. A medida que los clientes pasan de muestras de apariencia a piezas funcionales, lotes pequeños y repuestos rápidos, ya no basta con presupuestar por experiencia y ajustar la máquina de forma temporal para cumplir con los plazos, la calidad y los costes. La posición de lantu3D es una plataforma de gestión e implementación del ciclo de vida desde el plano/diseño hasta la entrega del producto físico, por lo que cada etapa debe gestionarse de forma estructurada.
1. Un mantenimiento insuficiente convierte la capacidad en riesgo
El desgaste de la boquilla, el desalineamiento del recorrido óptico del láser, las anomalías en el tamizado del polvo y los errores de nivelación de la plataforma reducen el rendimiento de las piezas terminadas. Se recomienda usar OEE, tasa de aprobación de la primera pieza, tiempo de parada y tasa de retrabajo como indicadores de eficiencia del equipo. En proyectos reales, el ingeniero no debe fijarse en un solo indicador, sino poner el uso de la pieza, la dirección de carga, la relación de ensamblaje, los requisitos de superficie, el entorno de temperatura y el presupuesto en una misma tabla de decisiones. Por ejemplo, las piezas de apariencia de precisión suelen priorizar SLA o resina de alta precisión; las piezas estructurales resistentes al desgaste pueden elegir nylon SLS; las piezas con altos requisitos de carga y temperatura deben evaluar aleación de aluminio, aleación de titanio o acero inoxidable mediante SLM.
Los parámetros clave deben formar un registro verificable: el espesor de capa suele estar entre 0.05-0.2mm, el espesor de pared de piezas funcionales normalmente no debería ser inferior a 1.2-2.0mm, y la posición de agujeros, roscas y clips debe reservar una compensación de proceso. Solo cuando estas limitaciones se retroalimentan con antelación al equipo de diseño, la fabricación posterior evitará retrabajos repetidos.
2. Del análisis de problemas a la decisión de ingeniería
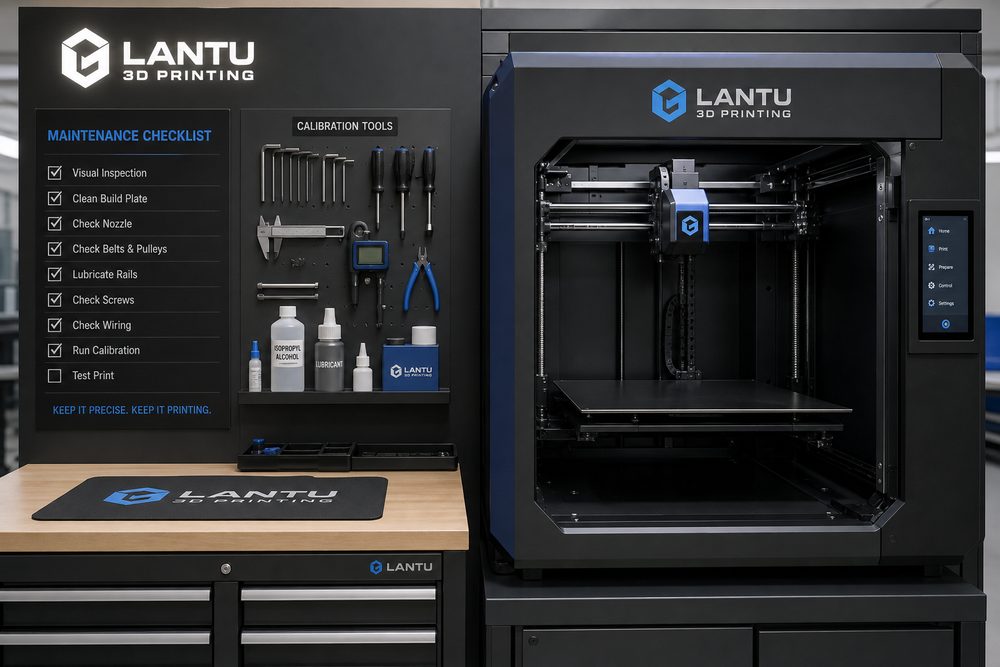
Las inspecciones diarias, semanales, mensuales y la calibración trimestral deben convertirse en una lista de verificación, y el inventario de piezas de desgaste debe vincularse con la planificación de pedidos. Muchos fallos no provienen necesariamente del equipo en sí, sino de que la entrada de requisitos, el diseño del modelo, la selección del material, la orientación de impresión, el posprocesado y los criterios de inspección no están alineados. Por ejemplo, si el cliente pide “alta resistencia, buena superficie, precio bajo y entrega para mañana”, sin priorizar, es fácil que aparezcan retrabajos en las fases finales de producción.
Se recomienda completar tres decisiones en la fase de inicio del proyecto: primero, si la pieza es una muestra de exhibición, una muestra de ensamblaje o una pieza funcional; segundo, si los indicadores clave son dimensiones, resistencia, apariencia, resistencia a la temperatura o plazo de entrega; tercero, quién asume el coste del fallo y si se requiere confirmación de la primera pieza. Cuanto antes se tome esta decisión, más fácil será que el proyecto avance según lo previsto.
3. Métodos de implementación aplicables
En la implementación, puede adoptarse la combinación de “biblioteca de parámetros estándar + formulario de revisión del proyecto + revisión de anomalías”. La biblioteca de parámetros estándar registra los ajustes recomendados según diferentes materiales, equipos y espesores de capa; el formulario de revisión del proyecto se utiliza para confirmar la integridad del modelo, el espesor mínimo de pared, el riesgo de soportes, el método de posprocesado y los criterios de inspección; la revisión de anomalías convierte problemas como deformación, delaminación, porosidad, desviación dimensional y defectos superficiales en reglas que pueden evitarse en la siguiente ocasión.
Para pedidos de pequeños lotes, primero debe hacerse una validación de primera pieza o de muestra pequeña, y después entrar en la planificación de producción en serie. Las dimensiones clave pueden comprobarse con calibre, máquina de medición de coordenadas o comparación por escaneo; las piezas de apariencia deben definir claramente los estándares de lijado, pintura, tintado o pulido; las piezas de ensamblaje deben completar pruebas de ajuste reales antes de la entrega. Así se reduce el riesgo del cliente y también el retrabajo interno.
4. Indicadores de gestión y optimización continua
Las empresas no deben centrarse en la velocidad máxima de una sola máquina, sino en la eficiencia integral desde la recepción del pedido hasta la entrega. Se recomienda hacer seguimiento continuo del tiempo de respuesta de la cotización, la tasa de aprobación en la primera revisión, la tasa de aprobación de la primera pieza, la tasa de pérdida de material, la tasa de utilización del equipo, la tasa de retrabajo, la tasa de entrega a tiempo y la tasa de recompra del cliente. Cada indicador corresponde a un eslabón que puede optimizarse.
Cuando los datos se acumulen hasta cierto nivel, la plataforma podrá dar soporte adicional a la cotización automática, la programación inteligente, las alertas de riesgo y las recomendaciones de la base de conocimiento. En sus servicios, lantu3D debe convertir esta experiencia en procesos reutilizables, de modo que el cliente obtenga no solo una pieza, sino una ruta de fabricación más segura y definida.
Conclusión
La competencia en la industria de la impresión 3D está pasando del número de equipos a la capacidad de ingeniería, la capacidad de proceso y la capacidad de entrega. Ya sea en materiales, procesos, aplicaciones, equipos, servicios, calidad, costes, experiencia del cliente, digitalización o cadena de suministro, lo realmente valioso es identificar, cuantificar y gestionar la incertidumbre con antelación. Para los profesionales del sector, establecer estándares, acumular datos y revisar de forma continua es la vía central para convertir la impresión 3D en una productividad estable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.