
Giới thiệu: Vì sao vấn đề này đang trở nên then chốt
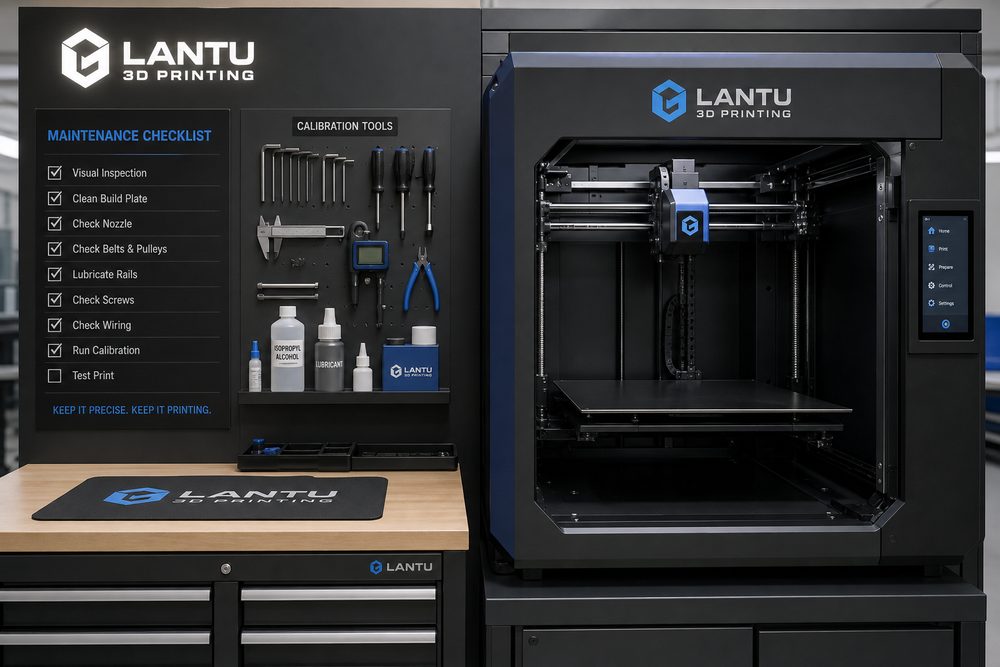
Thiết bị không ngừng máy mới là năng suất: Danh sách quản lý hằng ngày cho bảo trì và nâng cao hiệu suất thiết bị in 3D, về bản chất là nói về việc xây dựng năng lực của in 3D từ “làm ra được” tiến tới “ổn định, có thể giải thích, có thể bàn giao”. Khi khách hàng chuyển từ mẫu hình thức sang chi tiết chức năng, sản xuất số lượng nhỏ và phụ tùng thay thế nhanh, việc chỉ dựa vào báo giá theo kinh nghiệm và chỉnh máy tạm thời đã không còn đáp ứng được yêu cầu về tiến độ, chất lượng và chi phí. Định vị của lantu3D là một nền tảng quản lý và hiện thực hóa vòng đời từ bản vẽ/thiết kế đến bàn giao hiện vật, vì vậy mỗi khâu đều cần được quản lý theo cấu trúc.
1. Bảo trì không đầy đủ sẽ biến năng suất thành rủi ro
Đầu phun mòn, lệch đường quang laser, sàng bột bất thường, sai số cân bằng bàn máy đều sẽ làm giảm tỷ lệ thành phẩm. Khuyến nghị lấy OEE, tỷ lệ đạt ngay từ đầu, thời gian dừng máy và tỷ lệ làm lại làm chỉ số hiệu suất thiết bị. Trong các dự án thực tế, kỹ sư không thể chỉ nhìn một chỉ số đơn lẻ, mà phải đặt công dụng của chi tiết, hướng chịu lực, mối lắp ráp, yêu cầu bề mặt, môi trường chịu nhiệt và ngân sách lên cùng một bảng quyết định. Ví dụ, chi tiết ngoại quan chính xác thường ưu tiên SLA hoặc nhựa độ chính xác cao, chi tiết kết cấu chịu mài mòn có thể chọn nylon SLS, còn các chi tiết có yêu cầu chịu tải và chịu nhiệt cao thì cần đánh giá hợp kim nhôm SLM, hợp kim titan hoặc thép không gỉ.
Các thông số then chốt cần được ghi lại để có thể kiểm tra lại: chiều dày lớp thường trong khoảng 0,05-0,2mm, chiều dày thành của chi tiết chức năng thường không khuyến nghị thấp hơn 1,2-2,0mm, vị trí lỗ, ren và ngàm cài cần chừa bù công nghệ. Chỉ khi những giới hạn này được phản hồi sớm cho phía thiết kế, quá trình sản xuất về sau mới không phải làm lại nhiều lần.
2. Từ phân tích vấn đề đến quyết định kỹ thuật
Kiểm tra ngày, kiểm tra tuần, kiểm tra tháng và hiệu chuẩn theo quý cần được xây dựng thành danh sách, đồng thời liên kết tồn kho linh kiện hao mòn với kế hoạch đơn hàng. Những lỗi thường gặp không nhất thiết xuất phát từ bản thân thiết bị, mà thường do đầu vào nhu cầu, thiết kế mô hình, lựa chọn vật liệu, hướng in, xử lý sau in và tiêu chuẩn kiểm tra chưa đồng bộ với nhau. Ví dụ, nếu khách hàng yêu cầu “độ bền cao, bề mặt đẹp, giá thấp, giao ngày mai”, mà không có sắp xếp ưu tiên, rất dễ phát sinh làm lại ở giai đoạn cuối sản xuất.
Khuyến nghị hoàn thành ba loại đánh giá ngay từ giai đoạn lập dự án: thứ nhất, chi tiết là mẫu trưng bày, mẫu lắp ráp hay chi tiết chức năng; thứ hai, chỉ tiêu then chốt là kích thước, độ bền, ngoại quan, chịu nhiệt hay tiến độ; thứ ba, chi phí thất bại do ai chịu và có cần xác nhận mẫu đầu tiên hay không. Càng hoàn thành sớm những đánh giá này, dự án càng dễ tiến hành đúng kế hoạch.
3. Phương pháp triển khai có thể áp dụng ngay
Khi triển khai, có thể dùng tổ hợp “thư viện thông số chuẩn + biểu mẫu rà soát dự án + tổng kết bất thường”. Thư viện thông số chuẩn ghi lại các thiết lập khuyến nghị cho từng vật liệu, thiết bị và chiều dày lớp; biểu mẫu rà soát dự án dùng để xác nhận tính đầy đủ của mô hình, chiều dày thành tối thiểu, rủi ro cần support, phương án xử lý sau in và tiêu chuẩn kiểm tra; còn tổng kết bất thường sẽ chuyển các vấn đề như cong vênh, phân lớp, lỗ rỗng, sai lệch kích thước, lỗi bề mặt thành quy tắc có thể tránh ở lần tiếp theo.
Đối với đơn hàng số lượng nhỏ, nên làm xác nhận mẫu đầu tiên hoặc mẫu thử trước rồi mới vào sản xuất hàng loạt. Các kích thước quan trọng có thể kiểm tra bằng thước kẹp, máy đo tọa độ 3 chiều hoặc so sánh quét; chi tiết ngoại quan cần quy định rõ tiêu chuẩn mài, sơn, nhuộm hoặc đánh bóng; chi tiết lắp ráp phải hoàn tất kiểm tra lắp ghép thực tế trước khi giao. Làm như vậy vừa giảm rủi ro cho khách hàng, vừa giảm làm lại nội bộ.
4. Chỉ số quản lý và tối ưu liên tục
Doanh nghiệp cần quan tâm không phải tốc độ đỉnh của một máy đơn lẻ, mà là hiệu suất tổng thể từ lúc nhận đơn đến bàn giao. Khuyến nghị theo dõi liên tục thời gian phản hồi báo giá, tỷ lệ vượt qua rà soát một lần, tỷ lệ đạt ngay từ đầu, tỷ lệ hao hụt vật liệu, tỷ lệ sử dụng thiết bị, tỷ lệ làm lại, tỷ lệ giao đúng hẹn và tỷ lệ khách hàng mua lại. Mỗi chỉ số đều tương ứng với một khâu có thể tối ưu.
Khi dữ liệu tích lũy đến một quy mô nhất định, nền tảng có thể tiến thêm tới báo giá tự động, lập kế hoạch sản xuất thông minh, cảnh báo rủi ro và gợi ý từ cơ sở tri thức. Trong dịch vụ, lantu3D cần tích lũy những kinh nghiệm này thành quy trình có thể tái sử dụng, để khách hàng nhận được không chỉ một chi tiết, mà là một lộ trình chế tạo xác định hơn.
Kết luận
Cạnh tranh trong ngành in 3D đang chuyển từ số lượng thiết bị sang năng lực kỹ thuật, năng lực quy trình và năng lực bàn giao. Bất kể là vật liệu, quy trình, ứng dụng, thiết bị, dịch vụ, chất lượng, chi phí, trải nghiệm khách hàng, số hóa hay chuỗi cung ứng, cách làm thực sự có giá trị đều là xác định sớm, định lượng và quản lý các bất định. Với người làm trong ngành, xây dựng tiêu chuẩn, tích lũy dữ liệu và liên tục tổng kết mới là con đường cốt lõi để biến in 3D thành một năng lực sản xuất ổn định.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.