
Giriş: Bu konu neden giderek kritik hale geliyor
Cihaz durmadıkça asıl kapasite budur: 3D yazıcı ekipmanı bakımı ve verim artışı için günlük yönetim kontrol listesi, özünde 3D baskının ‘üretilebilir’ olmaktan ‘istikrarlı, açıklanabilir ve teslim edilebilir’ olmaya geçişteki yetkinlik inşasını ele alır. Müşteriler görünüm numunelerinden fonksiyonel parçalara, küçük partilere ve hızlı yedek parçalara yöneldikçe, yalnızca deneyime dayalı fiyatlandırma ve geçici ayarlarla teslim süresi, kalite ve maliyet gereksinimleri karşılanamaz. lantu3D’nin konumu, tasarımdan fiziksel teslimata kadar yaşam döngüsü yönetimi ve gerçekleştirme platformu olduğundan, her aşamanın yapılandırılmış biçimde yönetilmesi gerekir.
Bir: Yetersiz bakım kapasiteyi riske dönüştürür
Uç aşınması, lazer optik yol hizasının kayması, toz eleme anormallikleri ve tabla düzleme hataları nihai ürün oranını düşürür. OEE, ilk parça uygunluk oranı, duruş süresi ve yeniden işleme oranı, ekipman verimliliği göstergeleri olarak kullanılmalıdır. Gerçek projelerde mühendis yalnızca tek bir metriğe bakmamalı; parçanın kullanım amacı, yük yönü, montaj ilişkisi, yüzey gereksinimi, sıcaklık dayanımı ve bütçe aynı karar tablosuna konulmalıdır. Örneğin hassas görünüm parçalarında genellikle SLA veya yüksek hassasiyetli reçine önceliklidir; aşınmaya dayanıklı yapısal parçalar için SLS naylon seçilebilir; yüksek taşıma ve ısı dayanımı gerektiren parçalar ise SLM alüminyum alaşımı, titanyum alaşımı veya paslanmaz çelik açısından değerlendirilmelidir.
Ana parametreler doğrulanabilir kayıtlar hâline getirilmelidir: katman kalınlığı için yaygın aralık 0.05-0.2mm’dir, fonksiyonel parçalarda duvar kalınlığının genellikle 1.2-2.0mm’nin altına düşmemesi önerilir, delik çapı, vida dişleri ve klips konumları için ise proses telafisi bırakılmalıdır. Bu kısıtlar tasarım ekibine önceden geri bildirilirse, sonraki üretimde tekrarlayan yeniden işleme olmaz.
İki: Sorun analizinden mühendislik kararına
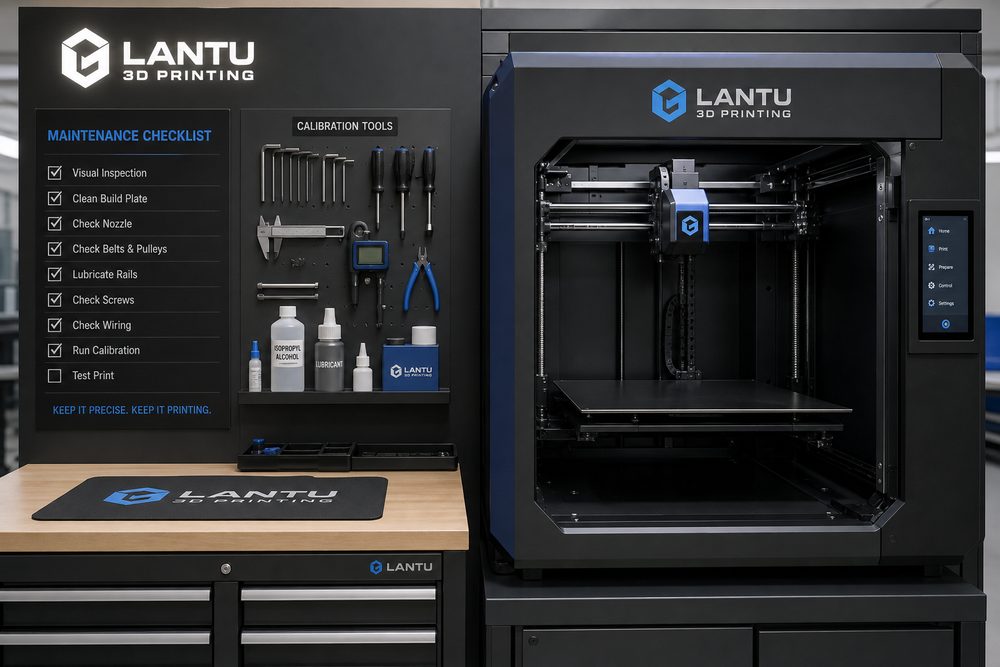
Günlük kontrol, haftalık kontrol, aylık kontrol ve üç aylık kalibrasyon için listeler oluşturulmalı ve sarf parça stoku sipariş planlamasıyla bağlantılı hâle getirilmelidir. Yaygın arızalar her zaman ekipmanın kendisinden kaynaklanmaz; ihtiyaç girdisi, model tasarımı, malzeme seçimi, baskı yönü, son işlem ve kontrol standartları arasında uyum sağlanmaması da buna neden olabilir. Örneğin müşteri ‘yüksek dayanım, iyi yüzey, düşük fiyat, yarın teslim’ dediğinde, öncelikler sıralanmazsa üretimin son aşamalarında yeniden işleme çıkması kolaydır.
Proje başlangıcında üç tür değerlendirme yapılması önerilir: Birincisi, parça bir vitrin numunesi, montaj numunesi mi yoksa fonksiyonel bir parça mı; ikincisi, kritik gösterge boyut, dayanım, görünüm, sıcaklık dayanımı mı yoksa teslim süresi mi; üçüncüsü, arıza maliyetini kimin üstleneceği ve ilk parça onayının gerekip gerekmediği. Bu karar ne kadar erken alınırsa, proje planlandığı gibi ilerlemeye o kadar yatkın olur.
Üç: Uygulanabilir uygulama yöntemi
Uygulamada ‘standart parametre kütüphanesi + proje değerlendirme formu + anomali geri analizi’ kombinasyonu kullanılabilir. Standart parametre kütüphanesi, farklı malzeme, ekipman ve katman kalınlıklarında önerilen ayarları kaydeder; proje değerlendirme formu model bütünlüğü, minimum duvar kalınlığı, destek riskleri, son işlem yöntemi ve kontrol standartlarını doğrulamak için kullanılır; anomali geri analizi ise eğilme, katman ayrılması, gözeneklilik, boyutsal sapma ve yüzey kusurları gibi sorunları bir sonraki sefer önlenebilir kurallara dönüştürür.
Küçük partili siparişlerde önce ilk parça veya küçük numune doğrulaması yapılmalı, ardından seri planlamaya geçilmelidir. Kritik boyutlar kumpas, koordinat ölçüm cihazı veya tarama karşılaştırmasıyla ölçülebilir; görünüm parçaları için zımparalama, boya, renklendirme veya parlatma standartları net olarak belirlenmelidir; montaj parçaları teslimden önce gerçek uyum testiyle doğrulanmalıdır. Böylece hem müşteri riski azalır hem de iç yeniden işleme düşer.
Dört: Yönetim göstergeleri ve sürekli iyileştirme
Şirketlerin odaklanması gereken şey tek bir makinenin tepe hızı değil, sipariş alma ile teslimat arasındaki toplam verimdir. Teklif yanıt süresi, ilk inceleme geçme oranı, ilk parça uygunluk oranı, malzeme kayıp oranı, ekipman kullanım oranı, yeniden işleme oranı, zamanında teslim oranı ve müşteri tekrar satın alma oranının sürekli izlenmesi önerilir. Her gösterge, optimize edilebilecek bir sürece karşılık gelir.
Veri belirli bir ölçeğe ulaştığında, platform otomatik fiyatlandırma, akıllı üretim planlaması, risk uyarısı ve bilgi tabanı önerilerini daha da destekleyebilir. lantu3D, hizmetlerinde bu deneyimi yeniden kullanılabilir süreçlere dönüştürmeli; müşterinin elde ettiği şey yalnızca bir parça değil, daha kesin bir üretim yoludur.
Sonuç
3D baskı sektöründeki rekabet artık ekipman sayısından mühendislik yetkinliğine, süreç yetkinliğine ve teslimat yetkinliğine kayıyor. Malzeme, proses, uygulama, ekipman, hizmet, kalite, maliyet, müşteri deneyimi, dijitalleşme veya tedarik zinciri olsun, gerçekten değerli yaklaşım belirsizlikleri önceden tanımlamak, nicelleştirmek ve yönetmektir. Sektör profesyonelleri için standart oluşturmak, veri biriktirmek ve sürekli geri değerlendirme yapmak, 3D baskıyı istikrarlı bir üretim gücüne dönüştürmenin temel yoludur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.