
परिचय: यह समस्या क्यों अब महत्वपूर्ण बन रही है
उपकरण बंद न रहें तभी उत्पादन क्षमता है: 3D प्रिंटर उपकरण रखरखाव और दक्षता बढ़ाने की दैनिक प्रबंधन सूची, मूल रूप से 3D प्रिंटिंग की “बन तो जाए” से “स्थिर, व्याख्येय, और डिलीवर करने योग्य” क्षमता-निर्माण की चर्चा है। जैसे-जैसे ग्राहक बाहरी नमूनों से कार्यात्मक भागों, छोटे बैचों और त्वरित स्पेयर पार्ट्स की ओर बढ़ रहे हैं, केवल अनुभव-आधारित कोटेशन और अस्थायी ट्यूनिंग अब डिलीवरी समय, गुणवत्ता और लागत की आवश्यकताओं को पूरा नहीं कर सकते। ब्लूप्रिंट त्रि-आयामी की स्थिति ब्लूप्रिंट/डिज़ाइन से वास्तविक वस्तु की डिलीवरी तक के जीवनचक्र प्रबंधन और कार्यान्वयन मंच की है, इसलिए हर चरण को संरचित रूप से प्रबंधित करना आवश्यक है।
1. रखरखाव में कमी उत्पादन क्षमता को जोखिम बना देती है
नोज़ल का घिसाव, लेज़र ऑप्टिकल पथ का विचलन, पाउडर छन्नन की असामान्यता, प्लेटफ़ॉर्म समतलीकरण की त्रुटि — ये सभी तैयार उत्पाद दर को घटा सकते हैं। सुझाव है कि OEE, प्रथम-नमूना पास दर, डाउनटाइम अवधि और पुनर्कार्य दर को उपकरण दक्षता के संकेतकों के रूप में अपनाया जाए। वास्तविक परियोजनाओं में, इंजीनियर केवल एकल संकेतक नहीं देखें; उन्हें हिस्से के उपयोग, लोड की दिशा, असेंबली संबंध, सतह आवश्यकताओं, ताप-प्रतिरोधी वातावरण और बजट को एक ही निर्णय तालिका में रखना चाहिए। उदाहरण के लिए, सटीक बाहरी दिखावट वाले भागों के लिए आमतौर पर SLA या उच्च-परिशुद्धता रेज़िन को प्राथमिकता दी जाती है, घिसाव-प्रतिरोधी संरचनात्मक भागों के लिए SLS नायलॉन चुना जा सकता है, जबकि उच्च भार और उच्च तापमान आवश्यकताओं वाले हिस्सों के लिए SLM एल्युमिनियम मिश्रधातु, टाइटेनियम मिश्रधातु या स्टेनलेस स्टील का मूल्यांकन करना पड़ता है।
मुख्य पैरामीटरों का सत्यापन योग्य रिकॉर्ड होना चाहिए: परत मोटाई की सामान्य सीमा 0.05-0.2mm है, कार्यात्मक भागों की दीवार मोटाई सामान्यतः 1.2-2.0mm से कम नहीं होनी चाहिए, और छिद्र, थ्रेड तथा स्नैप-फिट स्थानों के लिए प्रक्रिया क्षतिपूर्ति पहले से रखनी चाहिए। केवल इन सीमाओं को डिज़ाइन पक्ष को पहले से फीडबैक करने पर ही आगे का निर्माण बार-बार पुनर्कार्य में नहीं फँसेगा।
2. समस्या विश्लेषण से लेकर इंजीनियरिंग निर्णय तक
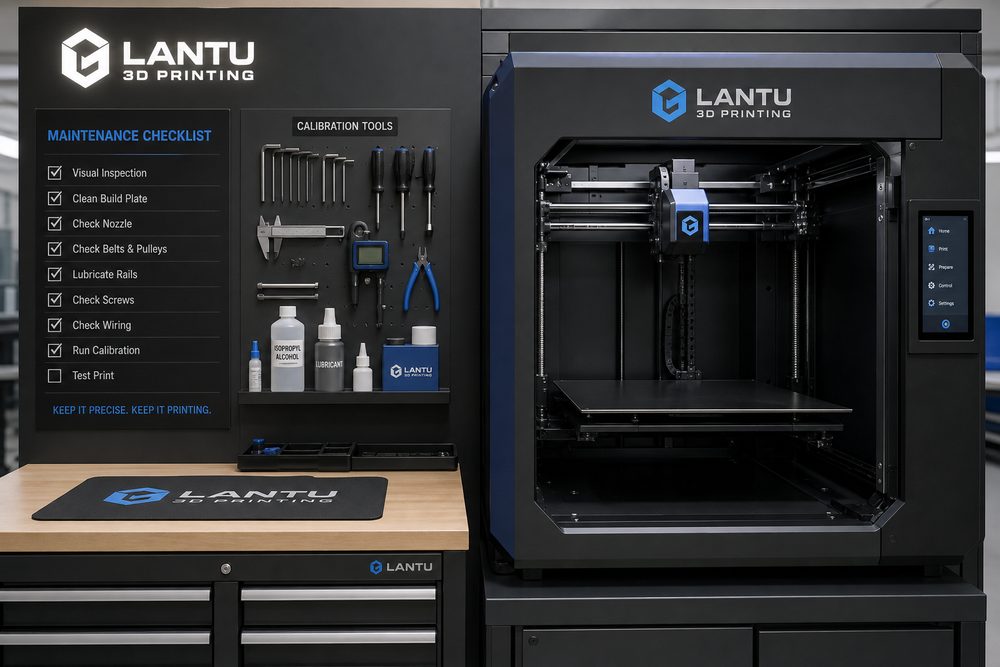
दैनिक निरीक्षण, साप्ताहिक निरीक्षण, मासिक निरीक्षण और त्रैमासिक कैलिब्रेशन को एक चेकलिस्ट बनानी चाहिए, और आसानी से घिसने वाले पुर्जों के स्टॉक को ऑर्डर शेड्यूल से जोड़ना चाहिए। आम विफलताएँ हमेशा उपकरण से नहीं आतीं; कई बार वे आवश्यकता इनपुट, मॉडल डिज़ाइन, सामग्री चयन, प्रिंटिंग दिशा, पोस्ट-प्रोसेसिंग और निरीक्षण मानकों के बीच असंतुलन से उत्पन्न होती हैं। उदाहरण के लिए, यदि ग्राहक कहे “मजबूती अधिक, सतह अच्छी, कीमत कम, कल डिलीवरी”, और प्राथमिकताओं का क्रम तय न हो, तो उत्पादन के अंतिम चरण में पुनर्कार्य की संभावना बढ़ जाती है।
प्रोजेक्ट शुरू करने के चरण में तीन प्रकार के निर्णय पूरे करने की सलाह दी जाती है: पहला, भाग प्रदर्शन नमूना है, असेम्बली नमूना है या कार्यात्मक भाग; दूसरा, मुख्य संकेतक आयाम, मजबूती, बाहरी रूप, ताप-प्रतिरोध या डिलीवरी समय है; तीसरा, विफलता की लागत कौन वहन करेगा और क्या प्रथम-नमूना पुष्टि आवश्यक है। यह निर्णय जितनी जल्दी पूरा होगा, परियोजना उतनी ही आसानी से योजना के अनुसार आगे बढ़ेगी।
3. लागू किए जा सकने वाले कार्यान्वयन तरीके
कार्यान्वयन के समय “मानक पैरामीटर लाइब्रेरी + प्रोजेक्ट समीक्षा फ़ॉर्म + असामान्यता पुनरावलोकन” का संयोजन अपनाया जा सकता है। मानक पैरामीटर लाइब्रेरी अलग-अलग सामग्री, उपकरण और परत मोटाई पर अनुशंसित सेटिंग्स दर्ज करती है; प्रोजेक्ट समीक्षा फ़ॉर्म मॉडल की पूर्णता, न्यूनतम दीवार मोटाई, सपोर्ट जोखिम, पोस्ट-प्रोसेसिंग विधि और निरीक्षण मानक की पुष्टि के लिए उपयोग होता है; असामान्यता पुनरावलोकन में विकृति, परत अलगाव, छिद्र, आयामी विचलन, सतह दोष आदि समस्याओं को अगली बार टालने योग्य नियमों में बदला जाता है।
छोटे बैच के ऑर्डरों के लिए पहले प्रथम-नमूना या छोटे नमूने का सत्यापन किया जाना चाहिए, फिर बड़े पैमाने पर उत्पादन शेड्यूल में जाना चाहिए। महत्वपूर्ण आयामों की जाँच कैलीपर, कोऑर्डिनेट माप मशीन या स्कैन तुलना से की जा सकती है; बाहरी दिखावट वाले भागों के लिए ग्राइंडिंग, स्प्रे पेंटिंग, रंगाई या पॉलिशिंग के मानक स्पष्ट होने चाहिए; असेंबली भागों के लिए डिलीवरी से पहले वास्तविक फिटिंग परीक्षण पूरा किया जाना चाहिए। इससे न केवल ग्राहक जोखिम कम होता है, बल्कि आंतरिक पुनर्कार्य भी घटता है।
4. प्रबंधन संकेतक और सतत अनुकूलन
उद्यम को केवल एकल मशीन की पीक गति पर नहीं, बल्कि ऑर्डर लेने से लेकर डिलीवरी तक की समग्र दक्षता पर ध्यान देना चाहिए। सुझाव है कि कोटेशन प्रतिक्रिया समय, एक-बार समीक्षा पास दर, प्रथम-नमूना पास दर, सामग्री हानि दर, उपकरण उपयोग दर, पुनर्कार्य दर, समय पर डिलीवरी दर और ग्राहक पुनर्खरीद दर पर लगातार नज़र रखी जाए। प्रत्येक संकेतक एक अनुकूलन योग्य कड़ी से जुड़ा होता है।
जब डेटा एक निश्चित पैमाने तक जमा हो जाए, तो प्लेटफ़ॉर्म स्वचालित कोटेशन, बुद्धिमान शेड्यूलिंग, जोखिम चेतावनी और ज्ञान-आधार अनुशंसा का भी समर्थन कर सकता है। ब्लूप्रिंट त्रि-आयामी को सेवा में इन अनुभवों को पुन: प्रयोज्य प्रक्रियाओं के रूप में संचित करना चाहिए, ताकि ग्राहक को केवल एक हिस्सा नहीं, बल्कि एक अधिक निश्चित निर्माण पथ मिले।
निष्कर्ष
3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब मशीनों की संख्या से हटकर इंजीनियरिंग क्षमता, प्रक्रिया क्षमता और डिलीवरी क्षमता की ओर बढ़ रही है। चाहे सामग्री हो, प्रक्रिया हो, अनुप्रयोग हो, उपकरण हो, सेवा हो, गुणवत्ता हो, लागत हो, ग्राहक अनुभव हो, डिजिटलीकरण हो या आपूर्ति श्रृंखला — वास्तव में मूल्यवान तरीका यही है कि अनिश्चितताओं को पहले ही पहचानकर, मात्रात्मक बनाकर और प्रबंधित किया जाए। उद्योग कर्मियों के लिए, मानक बनाना, डेटा एकत्र करना और निरंतर पुनरावलोकन करना ही 3D प्रिंटिंग को स्थिर उत्पादकता में बदलने का मुख्य मार्ग है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।