
مقدمة: لماذا أصبحت هذه المسألة بالغة الأهمية
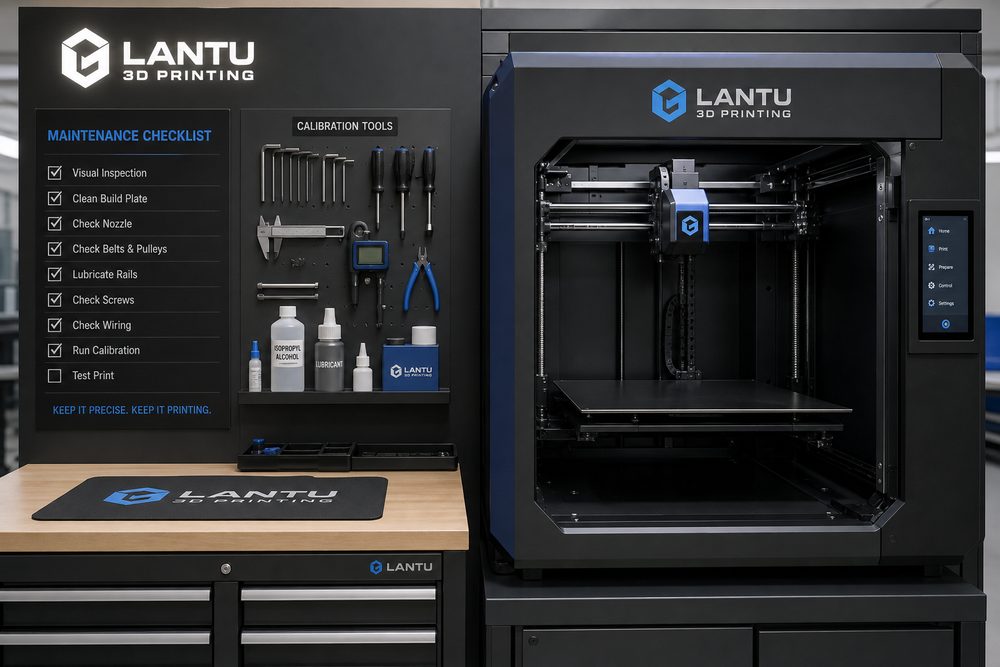
المعدات التي لا تتوقف هي الطاقة الإنتاجية: قائمة إدارة يومية لصيانة معدات الطباعة ثلاثية الأبعاد ورفع كفاءتها، وهي في جوهرها تناقش بناء القدرة في الطباعة ثلاثية الأبعاد من مرحلة “إمكانية التنفيذ” إلى مرحلة “الاستقرار، وقابلية التفسير، وقابلية التسليم”. ومع انتقال العملاء من النماذج الشكلية إلى القطع الوظيفية، والدفعات الصغيرة، وقطع الغيار السريعة، لم يعد الاعتماد على التسعير القائم على الخبرة أو الضبط المؤقت للمعدات كافيًا لتلبية متطلبات التسليم والجودة والتكلفة. تتمثل رؤية لانتو ثلاثية الأبعاد في منصة لإدارة وتحقيق دورة الحياة الكاملة من المخطط/التصميم إلى التسليم المادي، ولذلك يجب إدارة كل حلقة بشكل منظم.
أولًا: الصيانة غير الكافية تحول الطاقة الإنتاجية إلى مخاطر
تآكل الفوهة، وانحراف مسار الليزر، واختلال غربلة المسحوق، وأخطاء تسوية منصة البناء كلها عوامل قد تخفض معدل المنتج الجيد. يُنصح باستخدام OEE، ومعدل صلاحية القطعة الأولى، وزمن التوقف، ومعدل إعادة العمل كمؤشرات لكفاءة المعدات. في المشاريع الفعلية، لا ينبغي للمهندس الاكتفاء بمؤشر واحد؛ بل يجب أن يضع استخدام الجزء، واتجاه التحميل، وعلاقة التجميع، ومتطلبات السطح، وبيئة مقاومة الحرارة، والميزانية في جدول قرار واحد. على سبيل المثال، تُفضَّل قطع المظهر الدقيقة عادةً عبر SLA أو راتنج عالي الدقة، بينما قد تُختار مادة النايلون SLS للقطع الهيكلية المقاومة للتآكل، أما القطع ذات متطلبات التحمل ومقاومة الحرارة العالية فتحتاج إلى تقييم سبائك الألمنيوم أو التيتانيوم أو الفولاذ غير القابل للصدأ عبر SLM.
يجب أن تتحول المعلمات الأساسية إلى سجلات قابلة للتحقق: يتراوح سُمك الطبقة عادةً بين 0.05-0.2mm، ولا يُنصح عادةً بأن يقل سُمك جدار القطع الوظيفية عن 1.2-2.0mm، كما يجب ترك تعويضات عملية لمواضع الثقوب، واللولب، ومشابك التثبيت. فقط عندما تُنقل هذه القيود إلى جهة التصميم مسبقًا، يمكن تجنب إعادة العمل المتكررة في مراحل التصنيع اللاحقة.
ثانيًا: من تحليل المشكلة إلى القرار الهندسي
يجب أن تُبنى قوائم الفحص اليومية والأسبوعية والشهرية والربع سنوية على شكل قائمة موحّدة، مع ربط مخزون القطع القابلة للاستهلاك بجدولة الطلبات. كثير من حالات الفشل لا تنبع بالضرورة من المعدات نفسها، بل من عدم مواءمة مدخلات الطلب، وتصميم النموذج، واختيار المادة، واتجاه الطباعة، والمعالجة اللاحقة، ومعايير الفحص. على سبيل المثال، إذا طلب العميل “قوة عالية، سطحًا جيدًا، سعرًا منخفضًا، وتسليمًا غدًا”، فمن دون ترتيب الأولويات ستظهر مشكلات إعادة العمل في المراحل المتأخرة من الإنتاج.
يُنصح باستكمال ثلاثة أحكام في مرحلة إطلاق المشروع: أولًا، هل القطعة نموذج عرض، أم نموذج تجميع، أم قطعة وظيفية؛ ثانيًا، ما المؤشر الحاسم: الأبعاد، أم القوة، أم المظهر، أم مقاومة الحرارة، أم زمن التسليم؛ وثالثًا، من يتحمل تكلفة الفشل، وهل يلزم اعتماد القطعة الأولى. كلما أُنجز هذا الحكم مبكرًا، أصبح تنفيذ المشروع أسهل وفق الخطة.
ثالثًا: أساليب تنفيذ قابلة للتطبيق
يمكن عند التنفيذ اعتماد مزيج من “مكتبة المعلمات القياسية + نموذج مراجعة المشروع + مراجعة الحالات غير الطبيعية”. تسجل مكتبة المعلمات القياسية الإعدادات الموصى بها للمواد والمعدات وسُمك الطبقة المختلفة؛ ويُستخدم نموذج مراجعة المشروع للتحقق من اكتمال النموذج، والحد الأدنى لسُمك الجدار، ومخاطر الدعامات، وطريقة المعالجة اللاحقة، ومعايير الفحص؛ أما مراجعة الحالات غير الطبيعية فتحوّل مشكلات الالتواء، والانفصال الطبقي، والمسامية، والانحرافات البعدية، وعيوب السطح إلى قواعد يمكن تجنبها في المرات القادمة.
بالنسبة للطلبات الصغيرة، ينبغي أولًا إجراء اعتماد للقطعة الأولى أو عينة صغيرة ثم الانتقال إلى الإنتاج الكمي. ويمكن قياس الأبعاد الرئيسية باستخدام القدمة، أو آلة القياس ثلاثية الإحداثيات، أو المقارنة بالمسح؛ ويجب تحديد معايير السطح للقطع الشكلية بوضوح، مثل الصنفرة، أو الطلاء، أو التلوين، أو التلميع؛ كما يجب على القطع التجميعية إتمام اختبار التوافق الفعلي قبل التسليم. بهذه الطريقة يمكن تقليل مخاطر العميل والحد من إعادة العمل الداخلية.
رابعًا: مؤشرات الإدارة والتحسين المستمر
ما ينبغي على الشركات متابعته ليس أقصى سرعة لآلة واحدة، بل الكفاءة الشاملة من استلام الطلب حتى التسليم. يُنصح بالاستمرار في تتبع زمن الاستجابة للتسعير، ومعدل اجتياز المراجعة من أول مرة، ومعدل صلاحية القطعة الأولى، ومعدل فاقد المواد، ومعدل استخدام المعدات، ومعدل إعادة العمل، ومعدل التسليم في الوقت المحدد، ومعدل إعادة الشراء من العملاء. وكل مؤشر من هذه المؤشرات يقابل حلقة يمكن تحسينها.
عندما تتراكم البيانات إلى مستوى معين، يمكن للمنصة أن تدعم لاحقًا التسعير التلقائي، والجدولة الذكية للإنتاج، والتحذير من المخاطر، والتوصية من قاعدة المعرفة. ينبغي أن تعمل لانتو ثلاثية الأبعاد على ترسيخ هذه الخبرات في عمليات قابلة لإعادة الاستخدام، بحيث يحصل العميل ليس فقط على قطعة واحدة، بل على مسار تصنيع أكثر يقينًا.
الخلاصة
إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تنتقل من عدد المعدات إلى القدرة الهندسية، والقدرة على إدارة العمليات، وقدرة التسليم. سواء تعلق الأمر بالمواد، أو العمليات، أو التطبيقات، أو المعدات، أو الخدمة، أو الجودة، أو التكلفة، أو تجربة العملاء، أو الرقمنة، أو سلسلة الإمداد، فإن الممارسة الأكثر قيمة هي تحديد مصادر عدم اليقين مبكرًا، وقياسها، وإدارتها. بالنسبة للعاملين في الصناعة، فإن بناء المعايير، وتراكم البيانات، والمراجعة المستمرة، هي الطريق الأساسي لتحويل الطباعة ثلاثية الأبعاد إلى قوة إنتاجية مستقرة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.